
 EN


The mostowa maszyna frezerska stała się niezbędna w nowoczesnej produkcji stali konstrukcyjnej, umożliwiając precyzyjne wiercenie i frezowanie, których nie potrafią zapewnić tradycyjne urządzenia. Obróbka stali konstrukcyjnej wymaga ścisłych допусków, złożonych układów otworów oraz dokładnych powierzchni – wszystko to frezarka portalowa realizuje w sposób wyjątkowy. Niezależnie od tego, czy przetwarzane są duże elementy spawane, masywne zespoly spawane czy skomplikowane elementy stalowe stosowane w architekturze, ta klasa maszyn zapewnia zarówno sztywność, jak i dokładność pozycjonowania wymagane w operacjach na stali konstrukcyjnej.
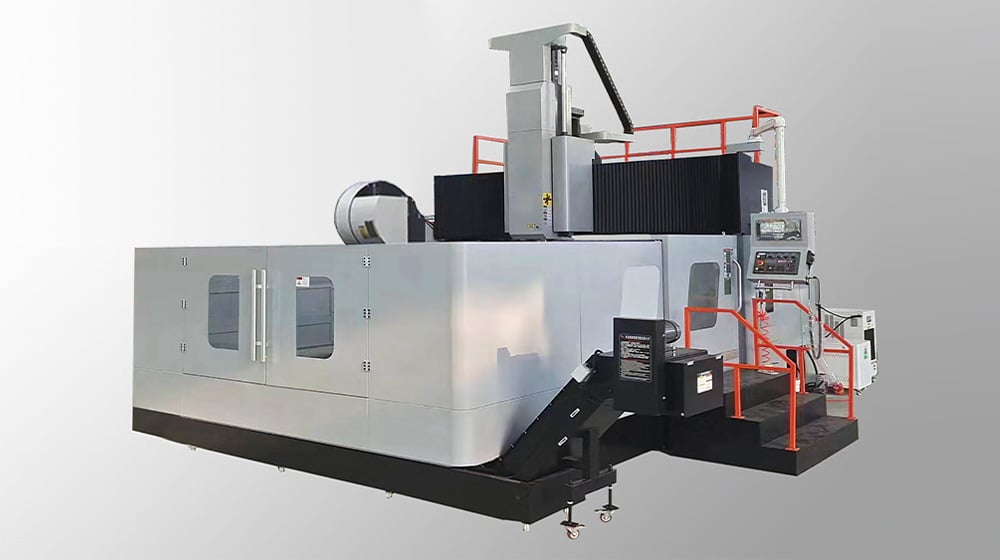
Frezarka portalowa działa za pomocą poziomego wrzeciona zamontowanego na ruchomym portalu obejmującym obszar roboczy. Sam portal porusza się wzdłuż równoległych szyn, umożliwiając wrzecionu dostęp do każdego punktu w obrębie przestrzeni roboczej maszyny bez konieczności znacznego przesuwania przedmiotu obrabianego. Zasada ta czyni frezarkę portalową szczególnie przydatną przy obróbce ciężkich elementów konstrukcyjnych, których trudno jest łatwo ponownie ustawić, zapewniając przy tym spójność operacji wiercenia, frezowania i toczenia czołowego w partiach wieloskładnikowych lub przy dużych pojedynczych wyrobach.
Podstawowa konstrukcja i zasady działania
Portal i nośność
Maszyna frezarki portalowej zawdzięcza swoją nazwę charakterystycznemu, nadstawowemu ramowi portalowemu, który rozciąga się nad stołem roboczym lub obszarem roboczym maszyny. Ta konstrukcja zapewnia wyjątkową sztywność i nośność, umożliwiając maszynie frezarki portalowej obróbkę profili stalowych o wadze wielu ton bez odkształceń czy drgań, które mogłyby zagrażać dokładności. Rama portalowa porusza się wzdłuż stałych szyn w kierunku podłużnym, podczas gdy głowica wrzecionowa przesuwa się w kierunku poprzecznym, tworząc trójosiowy układ ruchu, który umożliwia dostęp do praktycznie dowolnego punktu na powierzchni lub wewnątrz obrabianego przedmiotu. Takie ułożenie pozwala maszynie frezarki portalowej utrzymywać ścisłe tolerancje położenia przez długotrwałe serie produkcyjne, wspierając wzory otworów i wykończenia powierzchni zgodne z wymaganiami lotniczymi dla elementów stalowych stosowanych w mostach, budynkach oraz konstrukcjach przemysłowych.
Technologia wrzecion i integracja narzędzi
Nowoczesny frezarko-wiertarka portalowa zwykle posiada poziomą wrzecionową głowicę akceptującą frezy o dużym średnicy, wiertła do pogłębiania oraz narzędzia do toczenia czołowego, niezbędne przy obróbce stali konstrukcyjnej. Charakterystyki prędkości obrotowej i momentu obrotowego wrzeciona frezarki portalowej są zoptymalizowane pod kątem cięć przerywanych, zmiennej twardości materiału oraz ciężkiej pracy pogłębiania wymaganej w zastosowaniach konstrukcyjnych. System mocowania narzędzi na frezarkach portalowych często wykorzystuje nadmiernie duże stożki i uchwyty zapewniające powtarzalne pozycjonowanie oraz minimalne bijskość – czynniki kluczowe przy pogłębianiu precyzyjnych otworów w wielosekcyjnych konstrukcjach, gdzie błędy wyrównania uniemożliwiłyby montaż.
Zastosowania w zakresie stali konstrukcyjnej oraz zalety operacyjne
Precyzyjne pogłębianie i dokładność układu otworów
Konstrukcje stalowe często wymagają wielu otworów śrubowych, otworów pod kołki oraz otworów wyrównawczych rozmieszczonych z dużą precyzją na elementach wykonywanych metodą spawania, które mogą mieć długość kilku metrów. Frezarka portalowa doskonale sprawdza się w takich zastosowaniach, ponieważ jej stała konstrukcja portalowa zapewnia znacznie lepszą powtarzalność i dokładność pozycjonowania niż tradycyjne frezarki kolanowe lub przenośne urządzenia wiercące. Gdy frezarka portalowa wykonuje pierwszy otwór, ustala ona odniesienie współrzędnych maszynowych, które pozostaje stabilne przy wykonywaniu kolejnych otworów, umożliwiając tolerancje między otworami na poziomie ±0,1 mm lub lepsze. Ta zdolność okazuje się kluczowa przy połączeniach śrubowych belek mostowych, podstaw słupów oraz płyt łączących, gdzie dokładne dopasowanie elementów montażowych ma bezpośredni wpływ na integralność konstrukcyjną i długotrwałą wydajność. Frezarka portalowa wykonuje również operacje frezowania czołowego, tworząc płaskie, prostopadłe powierzchnie dla interfejsów połączeń, co eliminuje konieczność stosowania podkładów montażowych w terenie oraz skraca czas montażu.
Efektywność w obróbce dużych zespołów
Przepustowość produkcji w zakresie wykonywania konstrukcji stalowych znacznie wzrasta po zastosowaniu frezarki portalowej, ponieważ ta maszyna pozwala rozłożyć koszty przygotowania detali na dłuższe cykle produkcyjne, zachowując przy tym dokładność pozycjonowania. W przeciwieństwie do przenośnych urządzeń wiercących, które wymagają ponownego ustawiania między poszczególnymi operacjami, frezarka portalowa utrzymuje detale w nieruchomym położeniu i przesuwa narzędzie cięciowe do każdego wymaganego miejsca, skracając czas przygotowania oraz eliminując błędy ludzkiego pozycjonowania. Operacje partii – takie jak wiercenie identycznych wzorów otworów w wielu wykonanych belkach lub żebrowaniach – stają się szczególnie wydajne na frezarce portalowej, ponieważ zmiany ścieżki narzędzia można szybko wprowadzić pomiędzy poszczególnymi detali bez konieczności ponownej kalibracji. Frezarka portalowa obniża również wskaźnik odpadów, ponieważ weryfikacja początkowego ustawienia zapewnia, że kolejne identyczne detale spełniają wymagane допuszczalne odchylenia bez konieczności powtarzania kontroli lub wykonywania próbnych otworów.
Specyfikacje techniczne i kryteria wyboru
Możliwości wymiarowe i konfiguracja obszaru roboczego
Obszar roboczy frezarki portalowej różni się znacznie w zależności od klasy maszyny i zastosowania – od kompaktowych modeli przeznaczonych do obróbki elementów o długości do 3 metrów po ogromne instalacje służące do obróbki sekcji o długości przekraczającej 10 metrów. Przy wyborze frezarki portalowej producenci konstrukcji stalowych muszą upewnić się, że wymiary stołu maszyny oraz dostępne przestrzenie wolne pozwalają na umieszczenie największego pojedynczego elementu lub zespołu, który ma zostać poddany obróbce. Zakres pozycjonowania wrzeciona frezarki portalowej – zarówno w kierunku pionowym, jak i poziomym – określa maksymalną wysokość obrabianego przedmiotu oraz maksymalne odległości przesunięcia, przy których możliwa jest obróbka bez konieczności ponownego ustawiania przedmiotu. Do specyfikacji maszyny należą także moc wrzeciona, pojemność systemu chłodzenia oraz dostępność automatycznego magazynu narzędzi – wszystkie te czynniki mają bezpośredni wpływ na czas cyklu oraz koszty eksploatacji frezarki portalowej przeznaczonej do wysokowydajnej produkcji konstrukcji stalowych.
Dokładność, rozdzielczość i systemy sterowania
Współczesne systemy frezarek portalowych wyposażone w sterowanie numeryczne CNC charakteryzują się rozdzielczością pozycyjną zwykle w zakresie 0,01 mm na oś, osiąganą dzięki precyzyjnym śrubom tocznym, enkoderom liniowym oraz zamkniętemu obwodowi sterowania serwonapędami. Oprogramowanie sterujące frezarką portalową integruje generowanie ścieżek narzędzi oparte na CAD, automatyczne tworzenie okręgów otworów oraz procedury optymalizacji kodu G, które maksymalizują dokładność przy jednoczesnym minimalizowaniu przejść ścieżki narzędzia. Powtarzalna dokładność frezarki portalowej – spójność położenia otworów w identycznych elementach – mieści się zwykle w zakresie ±0,05 mm do ±0,15 mm i zależy od klasy maszyny, stabilności cieplnej wrzeciona oraz zarządzania chłodziwem. W zastosowaniach konstrukcyjnych, gdzie zespoły połączeń muszą pasować poprawnie na miejscu bez konieczności korekty w terenie, te specyfikacje dokładności frezarki portalowej mają decydujące znaczenie. Regularne konserwacje zapobiegawcze, w tym czyszczenie prowadnic frezarki portalowej oraz weryfikacja kompensacji cieplnej, zapewniają zachowanie tych tolerancji przez cały okres eksploatacji maszyny.
Najczęściej zadawane pytania
Co odróżnia frezarkę portalową od tradycyjnej frezarki?
Frezarka portalowa charakteryzuje się nadstawową konstrukcją portalową poruszającą się wzdłuż nieruchomych szyn, podczas gdy tradycyjne frezarki kolanowe wymagają przesuwania obrabianego przedmiotu pod nieruchomą głowicą wrzecionową. Ta podstawowa różnica oznacza, że frezarka portalowa może obsługiwać bardzo duże i ciężkie przedmioty bez błędów pozycjonowania, co czyni ją idealną do obróbki stali konstrukcyjnej. Ponadto frezarka portalowa zachowuje sztywność na dłuższych zakresach roboczych, umożliwiając precyzyjną obróbkę elementów o wymiarach rzędu metra, które na mniejszych urządzeniach wymagałyby wielokrotnego przepozycjonowania. Konstrukcja frezarki portalowej umożliwia także łatwiejszą integrację automatycznych wymienników narzędzi oraz sterowania CNC, wspierając wydajną produkcję seryjną złożonych układów otworów.
Czy frezarka portalowa potrafi radzić sobie z przerywanymi cięciami w stali konstrukcyjnej?
Tak, frezarkę portalową zaprojektowano specjalnie do ciężkich przerywanych frezowań występujących podczas wiercenia przez spawane sekcje, strefy przejściowe między różnymi grubościami materiału oraz interfejsy płyt łączących. Sztywność konstrukcji frezarki portalowej, połączona z wysokim momentem obrotowym wrzeciona i mocnymi napędami posuwu, umożliwia maszynie utrzymywanie stabilnych sił skrawania nawet wtedy, gdy narzędzie napotyka materiał zahartowany, warstwę skaleń lub wady spawalnicze. Frezarka portalowa wyposażona w łożyska wrzeciona tłumiące drgania oraz wrzeciono poziome o dużym średnicy radzi sobie z tymi wyzwaniami skrawania w sposób niezawodny, co czyni ją preferowanym rozwiązaniem do obróbki stalowych konstrukcji produkcyjnych zamiast sprzętu przenośnego lub ręcznego, który nie gwarantuje spójności na wielu elementach.
W jaki sposób frezarka portalowa obniża koszty produkcji stalowych konstrukcji?
Frezarka portalowa obniża całkowity koszt produkcji, łącząc wiele zalet: operacje w jednej pozycji, które eliminują pracę związana z ponownym ustawianiem detali, wysoką powtarzalność zmniejszającą odpad i konieczność poprawek oraz efektywne zarządzanie ścieżkami narzędziowymi minimalizujące czas cyklu. Gdy frezarka portalowa może wykonać 200 precyzyjnych otworów w złożonym elemencie konstrukcyjnym w ciągu jednej ośmiogodzinnej zmiany bez konieczności ponownej weryfikacji lub przestawiania, koszt pojedynczego otworu spada drastycznie w porównaniu do ręcznych operacji wiercenia przenośnymi urządzeniami, wymagających wielu godzin przygotowania i kroków weryfikacji przez człowieka. Ponadto dokładność frezarki portalowej zmniejsza problemy związane z montażem na miejscu, eliminując kosztowne wiercenie, rozwiercanie lub dostosowywanie warstw podkładkowych bezpośrednio na budowie – czynności, które miałyby miejsce, gdyby wzory otworów były wykonane mniej precyzyjnymi metodami. W przypadku masowej produkcji konstrukcji stalowych inwestycja w frezarkę portalową zwykle przynosi zwrot w ciągu pierwszych 18–24 miesięcy dzięki oszczędnościom na kosztach pracy i redukcji odpadów.