
 EN


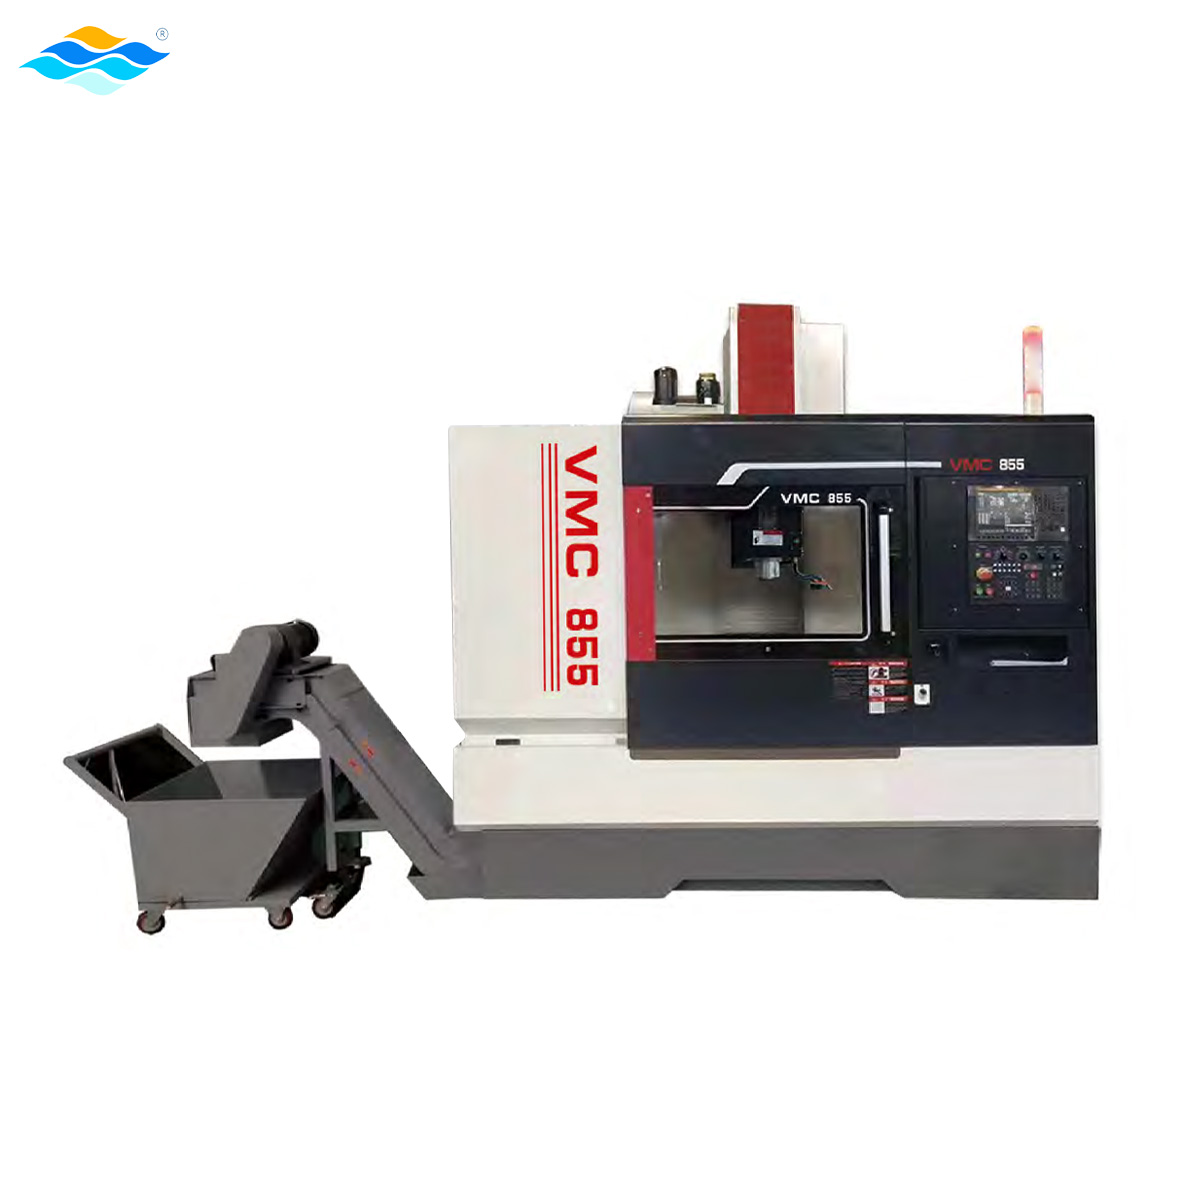
The гантри фреза са станали незаменими в съвременното производство на структурна стомана, като осигуряват прецизни операции по пробиване и фрезоване, които традиционното оборудване не може да извърши надеждно. Структурната стомана изисква строги допуски, сложни шаблони на отвори и точни повърхностни завършвания – изисквания, които порталната фрезова машина изпълнява по уникален начин. Независимо дали се обработват големи фабрични секции, масивни заварени сглобки или сложни архитектурни стоманени компоненти, този клас машини осигурява както необходимата механична устойчивост, така и позиционната точност, изисквани при операциите със структурна стомана.
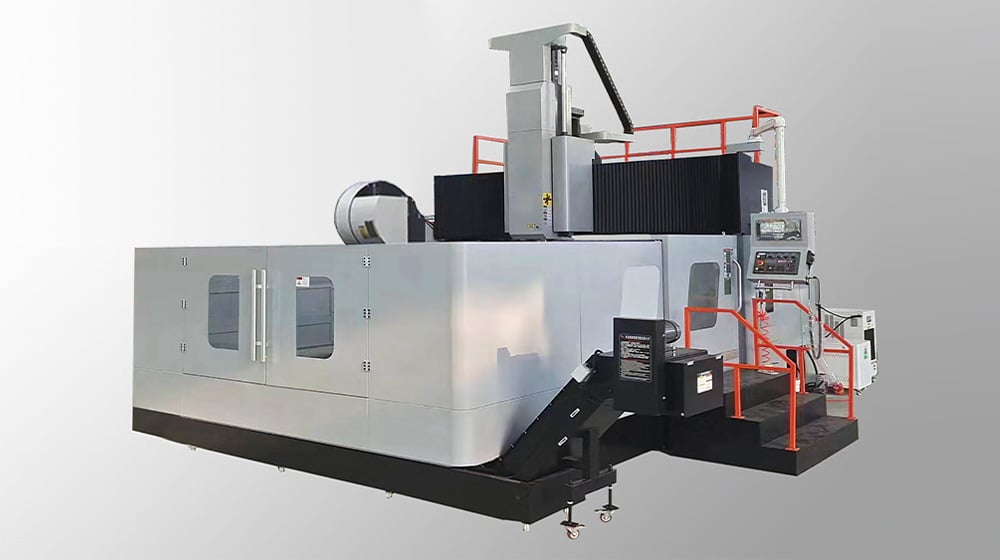
Фрезовална машина с портална конструкция работи чрез хоризонтален шпиндел, монтиран върху подвижен портал, който огражда работната зона. Самият портал се плъзга по успоредни релси, което позволява на шпинделя да достигне всяка точка в работното пространство на машината, без да е необходимо значително преместване на обработваната детайла. Този конструктивен принцип прави фрезовалната машина с портална конструкция особено ценна за тежки структурни компоненти, които не могат лесно да бъдат преориентирани, и осигурява последователност при разширени, фрезовани и лицеви операции както при серийно производство на множество части, така и при големи единични изработки.
Основен дизайн и експлоатационни принципи
Портална конструкция и носимост
Името на фрезата с гантийна конструкция произлиза от нейния характерен надлъжен гантиен рамка, която се простира над работната маса или работното пространство на машината. Тази конструкция осигурява изключителна твърдост и способност за поемане на товар, което позволява на гантийната фреза да обработва стоманени конструкционни профили с тегло от няколко тона без деформация или вибрации, които биха нарушили точността. Гантийната рамка се движи по фиксирани релси в надлъжно направление, докато самата шпинделна глава се движи напречно, образувайки триосова система за движение, която достига почти всяка точка върху или вътре в заготовката. Тази конфигурация позволява на гантийната фреза да поддържа строги позиционни допуски през дълги серийни производствени цикли и да осигурява отвори и повърхностни финишни обработки на ниво аерокосмическа индустрия върху стоманени компоненти, използвани в мостове, сгради и индустриални конструкции.
Технология на шпиндела и интеграция на режещи инструменти
Съвременната фреза с портална конструкция обикновено е оборудвана с хоризонтален шпиндел, който приема фрези с голям диаметър, разширители и лицеви инструменти, необходими за операции върху структурна стомана. Скоростта на въртене и въртящият момент на шпинделя на фрезата с портална конструкция са оптимизирани за преривисто рязане, променлива твърдост на материала и тежки разширения, изисквани при структурни приложения. Системата за задържане на инструментите на фрезата с портална конструкция често използва увеличени конуси и държачи, които осигуряват повтаряемо позициониране и минимално биене – критични фактори при разширяване на прецизни отвори в многосекционни конструкции, където грешките в подравняването правят сглобяването невъзможно. Системите за подаване на охлаждаща течност, интегрирани в главата на шпинделя на фрезата с портална конструкция, максимизират живота на инструментите и качеството на повърхностната обработка, особено по време на продължителни операции по разширяване, при които се генерира значително количество топлина.
Приложения за структурна стомана и експлоатационни предимства
Прецизно разширяване и точност на шаблона на отворите
Структурната стоманена конструкция често изисква множество точно разположени болтови отвори, отвори за шпонки и центрови отвори по фабрично изработените секции, които могат да имат дължина няколко метра. Фрезовата машина с портална конструкция се отличава в тези приложения, тъй като неподвижната ѝ портална конструкция осигурява по-висока повтаряемост и позиционна точност в сравнение с традиционните фрезови машини с коляно или преносимото пробивно оборудване. Когато фрезовата машина с портална конструкция пробие първия отвор, тя установява референтна координатна система на машината, която остава стабилна за последващите отвори, което позволява допуск между отворите от ±0,1 mm или по-добър. Тази възможност е от решаващо значение за болтовите връзки в гредите на мостове, основите на колони и свързващите плочи, където подравняването при сглобяването пряко влияе върху структурната цялост и дългосрочната производителност. Фрезовата машина с портална конструкция също извършва операции по лицева обработка, които създават равни и перпендикулярни повърхности за свързващи интерфейси, елиминирайки необходимостта от полево подлагане с шайби и намалявайки времето за сглобяване.
Ефективност при машинна обработка на големи сглобки
Пропускателната способност на производството при изработката на конструкционна стомана се подобрява значително при използване на фреза с портална конструкция, тъй като оборудването позволява разпределяне на разходите за подготвяне на детайлите върху по-дълги производствени цикли, без да се компрометира позиционната точност. За разлика от преносимите борингови инсталации, които изискват повторно позициониране между отделните операции, фрезата с портална конструкция оставя заготовката неподвижна и премества режещия инструмент до всяко необходимо положение, което намалява времето за подготвяне и човешките грешки при позициониране. Серийните операции – като пробиването на еднакви отворни шаблони в множество изработени греди или профили – стават изключително ефективни на фреза с портална конструкция, тъй като промяната на траекторията на инструмента може да се осъществи бързо между отделните части, без нужда от повторна калибрация. Фрезата с портална конструкция също намалява процентите на брак, тъй като проверката на първоначалната настройка гарантира, че последващите еднакви части ще отговарят на допусците, без необходимост от повторни проверки или пробни отвори.
Технически спецификации и критерии за избор
Размерни възможности и конфигурация на работното пространство
Работното пространство на гантирна фреза варира значително в зависимост от класа на машината и приложението — от компактни модели, подходящи за компоненти с дължина до 3 метра, до масивни инсталации, обслужващи секции с дължина над 10 метра. При избора на гантирна фреза структурните производители трябва да гарантират, че размерите на работната маса и обемът на свободното пространство позволяват обработката на най-големия отделен компонент или сборка, която се предвижда да се обработва. Обхватът на позициониране на шпиндела на гантирната фреза — както вертикално, така и хоризонтално — определя максималната височина на детайла и разстоянията на изместване, които могат да бъдат обработени без повторно позициониране. Спецификациите на машината включват също номиналната мощност на шпиндела, капацитета на системата за охлаждаща течност и наличността на автоматичен сменяем инструмент — всички тези фактори директно влияят на времето за цикъл и експлоатационните разходи при гантирна фреза, подходяща за високопроизводително производство на структурна стомана.
Точност, резолюция и системи за управление
Съвременните системи за фрезовани машини с портална конструкция, оборудвани с ЧПУ, имат позиционно разрешение обикновено в диапазона 0,01 мм на ос, постигнато чрез прецизни топчести винтове, линейни енкодери и сервоконтрол с обратна връзка. Софтуерът за управление на фрезовани машини с портална конструкция интегрира генериране на траектории на режещия инструмент въз основа на CAD, автоматично генериране на кръгове от отвори и оптимизационни процедури за G-код, които максимизират точността и минимизират преминаванията по траекторията на инструмента. Повторяемата точност на фрезова машина с портална конструкция — т.е. последователността в позиционирането на отворите при идентични детайли — обикновено варира от ±0,05 мм до ±0,15 мм, в зависимост от класа на машината, термичната стабилност на шпиндела и управлението на охлаждащата течност. За структурни приложения, при които съединителните сборки трябва да се монтират коректно на място без необходимост от полева корекция, тези спецификации за точност на фрезовите машини с портална конструкция са от решаващо значение. Редовното профилактично поддържане, включващо почистване на водачите на порталната фрезова машина и проверка на термичната компенсация, запазва тези допуски през целия експлоатационен живот на машината.
Често задавани въпроси
Какво отличава фрезата с ганти от традиционната фреза?
Фрезата с ганти е оборудвана с надвиснал ганти-рамка, която се движи по фиксирани релси, докато при традиционните фрези с коляно заготовката трябва да се движи под неподвижна шпинделна глава. Тази основна разлика означава, че фрезата с ганти може да обработва много големи и тежки заготовки без грешки в позиционирането, което я прави идеална за структурна стомана. Освен това фрезата с ганти запазва жесткостта си в по-дълги работни зони, което позволява прецизна обработка на компоненти с размери в метров мащаб, за които при по-малки машини би било необходимо повторно позициониране. Конструкцията на фрезата с ганти също позволява по-лесна интеграция на автоматични сменящи устройства за резачи и CNC управление, подпомагайки ефективното серийно производство на сложни конфигурации от отвори.
Може ли фрезата с ганти да извършва преривисто рязане в структурна стомана?
Да, гантирната фреза е специално проектирана за тежки преривисти рязания, които възникват при разширяване на заварени участъци, преходни зони между различни дебелини на материала и интерфейси на свързващи плочи. Стабилността на конструкцията на гантирната фреза, комбинирана с висок въртящ момент на шпиндела и мощни подаващи двигатели, позволява на машината да поддържа стабилни режещи сили дори когато инструментът срещне затвърден материал, окаляване или дефекти в заварките. Гантирна фреза, оборудвана с лагери на шпиндела с намалена вибрация и хоризонтален шпиндел с голям диаметър, може надеждно да справи тези режещи предизвикателства и поради това е предпочитаният избор за серийна обработка на конструкционна стомана, а не преносими или ръчни машини, които не могат да гарантират еднакво качество при обработката на множество детайли.
Как гантирната фреза намалява разходите за производство на конструкционна стомана?
Гантирната фреза намалява общите разходи за производство, като комбинира няколко предимства: операции с една настройка, които изключват необходимостта от повторно позициониране и свързаната с това трудова работа; висока повтаряемост, която намалява брака и необходимостта от поправки; и ефективно управление на траекторията на инструмента, което минимизира времето за цикъл. Когато гантирна фреза може да пробие 200 прецизни отвора в сборен компонент по време на една 8-часова смяна, без да се налага повторна проверка или повторно позициониране, разходите за всеки отвор спадат значително в сравнение с преносимите пробивни операции, които изискват множество часове за настройка и човешка верификация. Освен това, високата точност на гантирната фреза намалява проблемите при монтажа на обекта, като елиминира скъпите пробивни, разширени и подложни корекции на място, които биха възникнали, ако шаблоните на отворите бяха изработени с по-малко прецизни методи. При серийно производство на структурна стомана инвестициите в гантирна фреза обикновено се възстановяват в рамките на първите 18–24 месеца благодарение на спестяванията в трудовите разходи и намаляването на брака.