
 EN


De gantry fres machine is onmisbaar geworden in de moderne fabricage van constructiestaal en voert precisie-boring- en freesbewerkingen uit die traditionele machines niet betrouwbaar kunnen realiseren. Constructiestaal vereist strenge toleranties, complexe gatpatronen en nauwkeurige oppervlakteafwerkingen—eisen die een gantryfreesmachine uniek kan vervullen. Of het nu gaat om grote gefabriceerde profielen, massieve gelaste constructies of ingewikkelde architectonische stalen onderdelen: deze machinetype biedt zowel de stijfheid als de positionele nauwkeurigheid die constructiestaalprocessen vereisen.
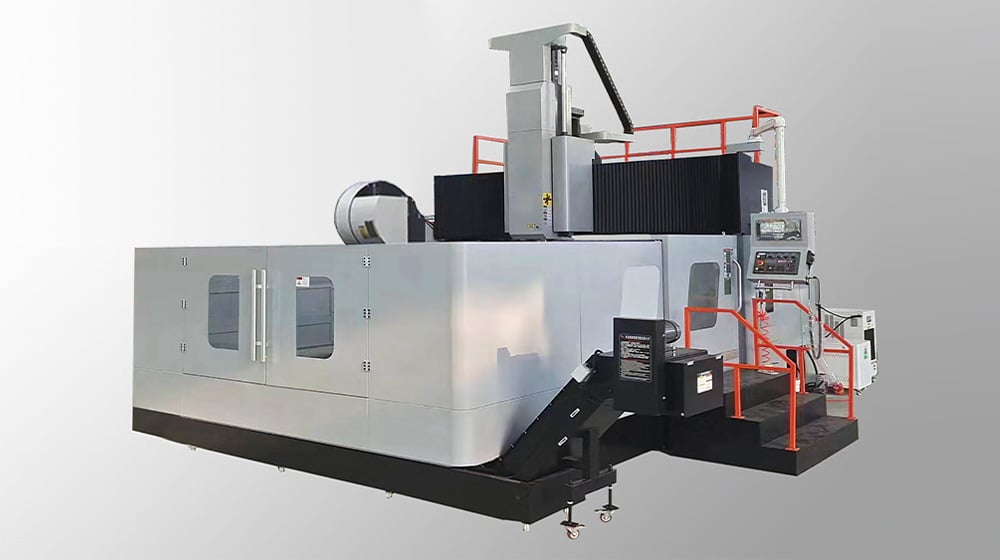
Een portaal freesmachine werkt met een horizontale as die is gemonteerd op een beweeglijk portaal dat zich uitstrekt over het werkgebied. Het portaalframe zelf glijdt langs parallelle rails, waardoor de as toegang heeft tot elk punt binnen de machine-omvang zonder dat het werkstuk aanzienlijk hoeft te worden verplaatst. Dit ontwerpprincipe maakt een portaal freesmachine bijzonder waardevol voor zware constructie-onderdelen die niet eenvoudig kunnen worden herpositioneerd, en zorgt ervoor dat boren, frezen en vlakmaken consistent blijven bij meerdelige series of grote enkelvoudige fabricages.
Kernontwerp en operationele principes
Portaalstructuur en draagvermogen
De portaal freesmachine ontleent haar naam aan het karakteristieke bovenliggende portaalframe, dat zich uitstrekt over de machinebank of het bewerkingsgebied. Deze constructie biedt uitzonderlijke stijfheid en draagvermogen, waardoor een portaal freesmachine structurele staalprofielen met een gewicht van vele tonnen kan verwerken zonder doorbuiging of trillingen die de nauwkeurigheid zouden aantasten. Het portaalframe beweegt zich langs vaste rails in de lengterichting, terwijl de freeskop zelf dwarsbewegingen uitvoert, waardoor een driedimensionaal bewegingssysteem ontstaat dat vrijwel elk punt op of binnen het werkstuk kan bereiken. Deze configuratie stelt de portaal freesmachine in staat om gedurende lange productieruns nauwkeurige positietoleranties te handhaven, wat ondersteuning biedt bij luchtvaartkwaliteit gatpatronen en oppervlakteafwerkingen op stalen componenten die worden gebruikt in bruggen, gebouwen en industriële constructies.
Spindeltechnologie en gereedschapsintegratie
Een moderne portaal freesmachine beschikt doorgaans over een horizontale spindel die grote-freesgereedschappen, boringstangen en vlakfræser accepteert, die nodig zijn voor bewerkingen op constructiestaal. De spindelsnelheid en koppelkenmerken van een portaal freesmachine zijn geoptimaliseerd voor onderbroken sneden, wisselende materiaalhardheid en zwaar werkend boren zoals vereist bij constructietoepassingen. Het gereedschapshoudersysteem op een portaal freesmachine maakt vaak gebruik van extra grote conische aansluitingen en houders die herhaalbare positionering en minimale run-out garanderen — cruciale factoren bij het boren van precisiegaten in meerdere secties waarbij uitlijningsfouten de montage onmogelijk maken. Koelvloeistofsystemen die geïntegreerd zijn in de spindelkop van de portaal freesmachine maximaliseren de levensduur van het gereedschap en de kwaliteit van de oppervlakteafwerking, met name tijdens langdurige boringen die aanzienlijke warmte genereren.
Toepassingen op constructiestaal en operationele voordelen
Precisieboring en nauwkeurigheid van gatpatronen
Structuurstaalwerk vereist vaak meerdere nauwkeurig gespatieerde boutgaten, pen- of dwarsgaten en uitlijngaten in geassembleerde secties die meerdere meters kunnen beslaan. Een portaalfreessmachine is bijzonder geschikt voor deze toepassingen, omdat de vaste portaalconstructie een superieure herhaalbaarheid en positionele nauwkeurigheid biedt in vergelijking met traditionele kniefreessmachines of draagbare boringstools. Wanneer een portaalfreessmachine het eerste gat boort, stelt dit een machinecoördinaatreferentie vast die stabiel blijft voor volgende gaten, waardoor toleranties tussen opeenvolgende gaten van ±0,1 mm of beter mogelijk zijn. Deze capaciteit is essentieel voor geboute verbindingen in brugbalken, kolombases en verbindingsplaten, waarbij de assemblage-uitlijning direct van invloed is op de structurele integriteit en langdurige prestaties. De portaalfreessmachine voert ook vlakfresebewerkingen uit om vlakke, loodrechte oppervlakken te creëren voor verbindingsinterfaces, waardoor het gebruik van vulplaten op locatie overbodig wordt en de montage tijd verkort.
Efficiëntie bij het bewerken van grote assemblages
De productiedoorvoer bij de fabricage van constructiestaal verbetert aanzienlijk wanneer een portaalfreessmachine wordt gebruikt, omdat de machine de kosten voor het instellen van onderdelen kan spreiden over langere productiecycli, terwijl de positionele nauwkeurigheid behouden blijft. In tegenstelling tot draagbare boringseenheden, die na elke bewerking opnieuw moeten worden geplaatst, houdt een portaalfreessmachine het werkstuk stil en brengt het snijgereedschap naar elke vereiste locatie, waardoor de insteltijd en menselijke positioneringsfouten verminderen. Batchbewerkingen—zoals het boren van identieke gatpatronen in meerdere gefabriceerde balken of spanten—worden zeer efficiënt uitgevoerd op een portaalfreessmachine, omdat gereedschapspadwijzigingen snel tussen onderdelen kunnen worden toegepast zonder herkalibratie. De portaalfreessmachine verlaagt ook het afvalpercentage, omdat de initiële instelverificatie garandeert dat volgende identieke onderdelen aan de toleranties voldoen, zonder herhaalde controle of proefgaten.
Technische Specificaties en Selectiecriteria
Afmetingen en werkruimteconfiguratie
De werkruimte van een portaalfreessmachine varieert sterk, afhankelijk van de machineklasse en toepassing: van compacte modellen voor onderdelen tot 3 meter lengte tot enorme installaties voor secties van meer dan 10 meter lengte. Bij de keuze van een portaalfreessmachine moeten structurele constructeurs ervoor zorgen dat de afmetingen van de machinetafel en de vrije ruimte (clearance envelope) geschikt zijn voor het grootste enkelvoudige onderdeel of de grootste assemblage die zij willen bewerken. Het bereik van de spindelpositie—zowel verticaal als horizontaal—bepaalt de maximale onderdeelhoogte en de maximale offsetafstanden die kunnen worden bewerkt zonder herpositionering. De machinespecificaties omvatten ook het vermogen van de spindel, de capaciteit van het koelvloeistofsystem en de beschikbaarheid van een geautomatiseerde gereedschapswisselaar; al deze factoren beïnvloeden direct de cyclustijd en de operationele kosten bij een portaalfreessmachine die geschikt is voor productie van grote aantallen constructiestaal.
Nauwkeurigheid, resolutie en besturingssystemen
Moderne CNC-uitgeruste portaalfrezen zijn uitgerust met een positionele resolutie die meestal ligt in het bereik van 0,01 mm per as, bereikt via precisie-kogelomloopspindels, lineaire encoders en gesloten-regelkring-servocontrole. De besturingssoftware van de portaalfreessmachine integreert CAD-gebaseerde gereedschapsbaangeneratie, automatische cirkelboorgeneratie en G-code-optimalisatieroutines die nauwkeurigheid maximaliseren en tegelijkertijd gereedschapsbaanovergangen minimaliseren. De herhaalnauwkeurigheid van een portaalfreessmachine — de consistentie van gatposities over identieke onderdelen — ligt doorgaans tussen ±0,05 mm en ±0,15 mm, afhankelijk van de machineklasse, thermische stabiliteit van de spil en koelvloeistofbeheer. Voor structurele toepassingen waarbij verbindingsonderdelen ter plaatse correct moeten passen zonder veldaanpassing, blijken deze nauwkeurigheidsspecificaties van een portaalfreessmachine cruciaal. Regelmatig preventief onderhoud, inclusief reiniging van de geleidewegen van de portaalfreessmachine en verificatie van thermische compensatie, behoudt deze toleranties gedurende de gehele levensduur van de machine.
Veelgestelde vragen
Wat onderscheidt een portaal freesmachine van een traditionele freesmachine?
Een portaal freesmachine is uitgerust met een bovenliggend portaalframe dat langs vaste rails beweegt, terwijl traditionele knie-freesmachines vereisen dat het werkstuk onder een vast spindelhuis beweegt. Dit fundamentele verschil betekent dat een portaal freesmachine zeer grote en zware werkstukken kan verwerken zonder positioneringsfouten, waardoor deze ideaal is voor constructiestaal. Bovendien behoudt een portaal freesmachine zijn stijfheid over langere werkruimten, wat nauwkeurig bewerken van componenten op meter-schaal mogelijk maakt — werkstukken die op kleinere machines herpositionering zouden vereisen. Het ontwerp van de portaal freesmachine integreert ook automatische gereedschapswisselaars en CNC-besturing op een meer directe manier, wat efficiënte batchproductie van complexe gatpatronen ondersteunt.
Kan een portaal freesmachine onderbroken sneden in constructiestaal verwerken?
Ja, een portaal freesmachine is specifiek ontworpen voor zware onderbroken sneden die optreden bij het boren door gelaste secties, overgangszones tussen verschillende materiaaldikten en aansluitplaatinterfaces. De stijfheid van de portaal freesmachineconstructie, gecombineerd met een hoge spindelkoppel en krachtige aandrijvingen voor de voeding, stelt de machine in staat om stabiele snedekrachten te behouden, zelfs wanneer het gereedschap op gehard materiaal, oxidehuid of lasfouten stuit. Een portaal freesmachine met trillingsdempende spindellagers en een horizontale spindel met grote diameter kan deze snedevraagstukken betrouwbaar aan, waardoor zij de voorkeurskeuze is voor productiegerichte bewerking van constructiestaal, in plaats van mobiele of handmatige apparatuur die geen consistentie over veel onderdelen kan garanderen.
Hoe verlaagt een portaal freesmachine de fabricagekosten van constructiestaal?
Een portaal freesmachine verlaagt de totale fabricagekosten door meerdere voordelen te combineren: bewerkingen in één opspanning die herpositioneringsarbeid elimineren, hoge herhaalbaarheid die afval en nazorg verminderen, en efficiënt gereedschapsbaanbeheer dat de cyclustijd minimaliseert. Wanneer een portaal freesmachine tijdens één 8-uursdienst 200 precisiegaten kan boren in een geassembleerd onderdeel, zonder opnieuw te moeten controleren of herpositioneren, daalt de kosten per gat drastisch ten opzichte van mobiele boringstechnieken die meerdere uren opspanning en menselijke controlestappen vereisen. Bovendien vermindert de nauwkeurigheid van een portaal freesmachine montageproblemen ter plaatse, waardoor kostbare boringen, reamerbewerkingen of shimaanpassingen op locatie overbodig worden — problemen die anders zouden optreden bij het machinale bewerken van gatenpatronen met minder precieze methoden. Voor grootschalige fabricage van constructiestaal leidt investering in een portaal freesmachine doorgaans tot terugverdientijd binnen de eerste 18 tot 24 maanden, dankzij arbeidsbesparingen en vermindering van afval.