
 EN


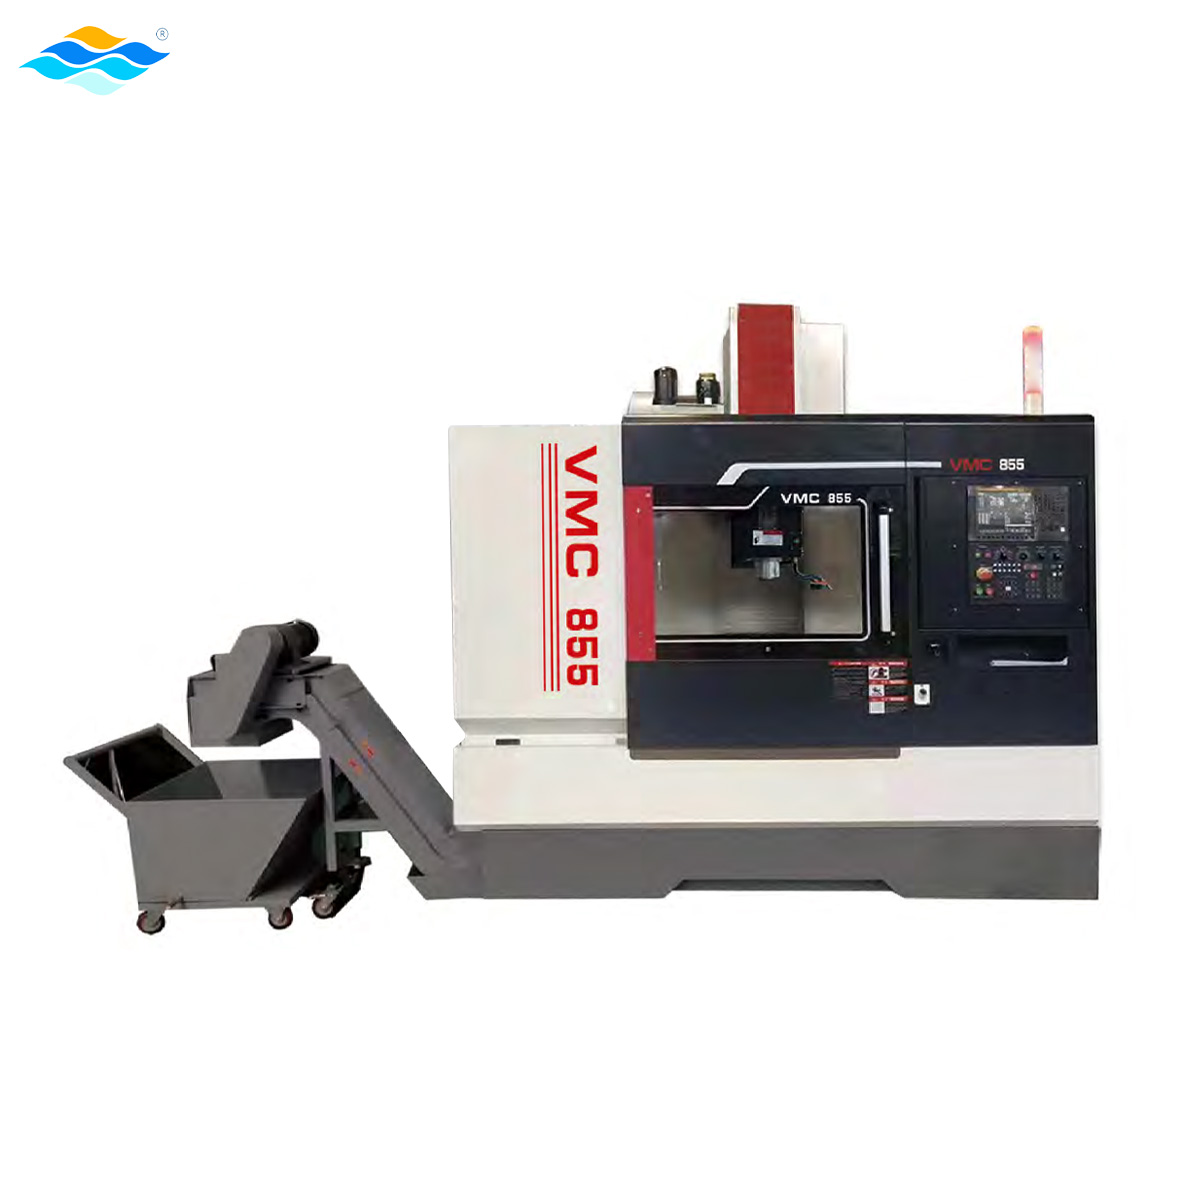
Tämä gantry-jyrsinkone on tullut välttämättömäksi nykyaikaisessa rakenneterästen valmistuksessa, tarjoamalla tarkkuusporausta ja -jyrsintää, joita perinteiset laitteet eivät pysty luotettavasti saavuttamaan. Rakenneterästen käsittely vaatii erinomaisia tarkkuuksia, monimutkaisia reikäkuvioita ja tarkkoja pinnanlaatuvaatimuksia – vaatimuksia, joita porttimainen jyrsinkone yksin täyttää. Riippumatta siitä, käsitelläänkö suuria valmistettuja osia, suuria hitsattuja kokoonpanoja vai monimutkaisia arkkitehtonisia teräskomponentteja, tämä koneiden luokka tarjoaa sekä jäykkyyden että paikannustarkkuuden, joita rakenneterästen käsittely vaatii.
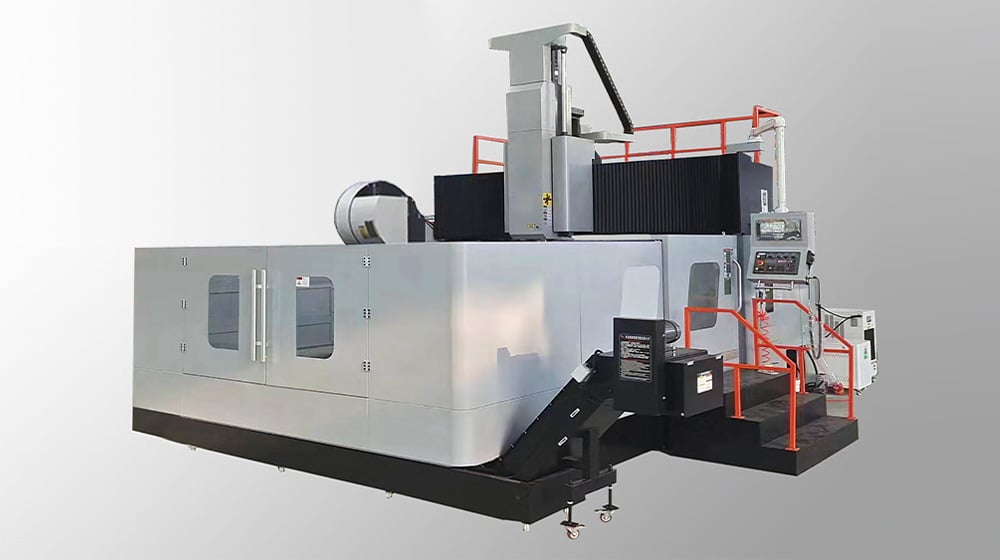
Koivukone toimii vaakasuoralla pyörivällä akselilla, joka on kiinnitetty liikkuvan koivurakenteen päälle ja joka kattaa työalueen. Itse koivurakenne liukuu rinnakkaisilla raiteilla, mikä mahdollistaa akselin pääsyn jokaiseen pisteeseen koneen sisällä ilman, että työkappaleen tarvitsee liikkua merkittävästi. Tämä suunnitteluperiaate tekee koivukoneesta erityisen arvokkaan raskaille rakenteellisille komponenteille, joita ei voida helposti uudelleensijoittaa, ja varmistaa, että poraus-, jyrsintä- ja tasausoperaatiot säilyvät yhtenäisinä usean osan erissä tai suurissa yksittäisissä valmisteissa.
Ydinrakenne ja toimintaperiaatteet
Koivurakenne ja kuormituskyky
Nostinporakoneen nimi johtuu sen erityisestä yläpuolisesta nostinrungosta, joka ulottuu konepöydän tai työalueen yli. Tämä rakenne tarjoaa erinomaisen jäykkyyden ja kuormankantokyvyn, mikä mahdollistaa nostinporakoneen käytön useita tonneja painavien rakenneteräskappaleiden käsittelyyn ilman taipumaa tai värähtelyä, jotka heikentäisivät tarkkuutta. Nostinrunko liikkuu kiinteillä raiteilla pitkittäissuunnassa, kun taas porakärki itse liikkuu poikittaisesti, muodostaen kolmiakselisen liikejärjestelmän, joka pääsee käytännössä mihin tahansa pisteeseen työkappaleen pinnalla tai sisällä. Tämä asettelu mahdollistaa tiukkojen sijaintitoleranssien säilyttämisen pitkillä tuotantosarjoilla, mikä tukee ilmailutason reikäkuvioita ja pinnanlaatua teräskomponenteissa, joita käytetään silloissa, rakennuksissa ja teollisuusrakenteissa.
Pyöriväakseliteknologia ja työkaluintegraatio
Moderni porttimuottauskone on yleensä varustettu vaakasuoralla kärjellä, joka hyväksyy suurihalkaisuisia työkaluja, porakantoja ja tasotyökaluja, joita tarvitaan rakenneteräskäsittelyyn. Porttimuottauskoneen kärjen kierrosnopeus- ja vääntömomenttiominaisuudet on optimoitu katkeaville leikkauksille, vaihtelevalle materiaalin kovuudelle ja rakennussovelluksissa vaadittavalle raskasporaukselle. Porttimuottauskoneen työkalunpidinjärjestelmä käyttää usein ylikokoisia kartioita ja pitimiä, jotka varmistavat toistettavan sijoittelun ja mahdollisimman pienen pyörivän epätasaisuuden – ratkaisevia tekijöitä tarkkaporausten suorittamisessa moniosaisissa valmisteissa, joissa suuntausvirheet tekevät kokoonpanon mahdottomaksi. Porttimuottauskoneen kärkipäässä integroidut jäähdytysnestejärjestelmät maksimoivat työkalun keston ja pinnanlaadun, erityisesti pitkäkestoisissa porausoperaatioissa, joissa syntyy huomattavaa lämpöä.
Rakenneteräskäyttökohteet ja toiminnalliset edut
Tarkkaporaus ja reikäkuvion tarkkuus
Rakenneterästen valmistukseen vaaditaan usein useita tarkasti sijoitettuja kiinnitysreikiä, kohdistusreiäkkiä ja kohdistusporauksia valmistettuihin osiin, joiden pituus voi olla useita metrejä. Portaalihioamiskone on erinomainen näihin sovelluksiin, koska sen kiinteä portaali rakenne tarjoaa paremman toistettavuuden ja paikannustarkkuuden verrattuna perinteisiin polvityyppisiin hioamiskoneisiin tai kannettaviin porauslaitteisiin. Kun portaalihioamiskone tekee ensimmäisen porauksen, se määrittää konekoordinaattiviitepisteen, joka säilyy vakiona myöhempien porausten aikana, mikä mahdollistaa reiästä reikään -toleranssit ±0,1 mm tai paremmat. Tämä ominaisuus on ratkaisevan tärkeä ruuvattujen liitosten kanssa silta-alkioissa, pilarien perustuksissa ja liitoslevyissä, joissa kokoonpanon kohdistus vaikuttaa suoraan rakenteelliseen kestävyyteen ja pitkän aikavälin suorituskykyyn. Portaalihioamiskone suorittaa myös tasausoperaatioita, joilla luodaan tasaiset ja kohtisuorat pinnat liitoskohdille, mikä poistaa kenttätasaukset ja vähentää kokoonpanoaikaa.
Tehokkuus suurten kokoonpanojen koneistuksessa
Tuotantokapasiteetti rakenneterästen valmistuksessa paranee merkittävästi käytettäessä portaaliporakoneita, koska laitteisto mahdollistaa osien asennuskustannusten jakamisen pidempien tuotantokierrosten yli samalla kun sijaintitarkkuutta säilytetään. Toisin kuin kannettavat porauslaitteet, joita on siirrettävä uudelleen välillä toimintojen välillä, portaaliporakone pitää työkappaleen paikallaan ja siirtää työkalua jokaiseen vaadittuun sijaintiin, mikä vähentää asennusaikaa ja ihmisten aiheuttamia sijaintivirheitä. Erityisesti eri valmistettujen palkkien tai kantavien rakenteiden samankaltaisten reikäkuvioitten poraaminen tulee erinomaisen tehokkaaksi portaaliporakoneella, koska työkalupolun muutokset voidaan toteuttaa nopeasti osien välillä ilman uudelleenkalibrointia. Portaaliporakone vähentää myös hylkäysmääriä, koska alustava asennustarkistus varmistaa, että seuraavat samanlaiset osat täyttävät tarkkuusvaatimukset ilman toistettavia tarkistuksia tai kokeellisia reikiä.
Tekniset tiedot ja valintakriteerit
Mittasuhteellinen kyky ja työtilan asetukset
Portaikkomainen jyrsin työtila vaihtelee laajasti koneen luokan ja käyttötarkoituksen mukaan: pienikokoisista malleista, jotka sopivat komponentteihin, joiden pituus on enintään 3 metriä, suurimpiin asennuksiin, joissa käsitellään osia, joiden pituus ylittää 10 metriä. Portaikkomaista jyrsintäkonetta valittaessa rakennustekniset valmistajat täytyy varmistaa, että koneen pöydän mitat ja vapaat tilat mahdollistavat suurimman yksittäisen komponentin tai kokoonpanon käsittelyn. Portaikkomaisen jyrsimen pyörivän akselin sijaintialue – sekä pysty- että vaakasuunnassa – määrittää suurimman osan korkeuden ja siirtymäetäisyydet, jotka voidaan työstää ilman uudelleenasentamista. Koneen tekniset tiedot sisältävät myös pyörivän akselin tehotiedot, jäähdytysjärjestelmän kapasiteetin ja automatisoidun työkalunvaihtimen saatavuuden, kaikki tekijät, jotka vaikuttavat suoraan kierroksenaikaan ja toimintakustannuksiin portaikkomaisella jyrsimellä, joka soveltuu suuriteholliseen rakenneteräksen tuotantoon.
Tarkkuus, resoluutio ja ohjausjärjestelmät
Modernit CNC-varusteiset porttimaiset jyrsintäkonejärjestelmät tarjoavat yleensä paikannustarkkuuden 0,01 mm:n luokkaa kullekin akselille, mikä saavutetaan tarkkojen pallokierteiden, lineaarisien koodaajien ja suljetun silmukan servosäädön avulla. Porttimaisen jyrsintäkoneen ohjausohjelmisto sisältää CAD-pohjaisen työkalureitin luomisen, automaattisen reikäympyrän luomisen ja G-koodin optimointirutiinit, jotka maksimoivat tarkkuutta samalla kun työkalureittien siirtymät minimoidaan. Porttimaisen jyrsintäkoneen toistotarkkuus – eli reikien sijaintien yhtenäisyys identtisissä osissa – vaihtelee yleensä ±0,05 mm:stä ±0,15 mm:iin riippuen koneen luokasta, pyörivän akselin lämpövakauden tasosta ja jäähdytysnesteiden hallinnasta. Rakenteellisiin sovelluksiin, joissa liitososat on asennettava paikan päällä ilman kenttäkorjauksia, nämä tarkkuusvaatimukset porttimaisessa jyrsintäkoneessa ovat ratkaisevan tärkeitä. Säännöllinen ennakoiva huolto, johon kuuluu porttimaisen jyrsintäkoneen ohjainraitojen puhdistaminen ja lämpötilakorjauksen tarkistaminen, säilyttää nämä toleranssit koko koneen käyttöiän ajan.
Usein kysytyt kysymykset
Mitä eroa on porttimuottiporakoneen ja perinteisen muottiporakoneen välillä?
Porttimuottiporakoneessa on yläpuolinen porttikehikko, joka liikkuu kiinteillä raiteilla, kun taas perinteisissä polvityyppisissä muottiporakoneissa työkappale on siirrettävä kiinteän porapäätyksen alapuolelle. Tämä perustavanlaatuinen ero tarkoittaa, että porttimuottiporakone voi käsittellä erinomaisen suuria ja raskaita työkappaleita ilman sijoitusvirheitä, mikä tekee siitä ideaalin rakenneteräksen käsittelyyn. Lisäksi porttimuottiporakone säilyttää jäykkyytensä pidemmillä työalueilla, mikä mahdollistaa tarkkaa työtä metrin mittaisilla komponenteilla, jotka vaatisivat uudelleensijoittelua pienemmissä koneissa. Porttimuottiporakoneen rakenne mahdollistaa myös automatisoitujen työkaluvaihtojen ja CNC-ohjauksen helpomman integroinnin, mikä tukee tehokasta sarjatuotantoa monimutkaisista reikäkuvioista.
Voiko porttimuottiporakone käsitellä katkettuja leikkauksia rakenneteräksessä?
Kyllä, porttimuottorin on tarkoitettu erityisesti raskaiden katkaisujen tekemiseen hitsattujen osien läpi, siirtymäalueiden läpi eri materiaalinpaksuuksien välillä sekä liitostasojen rajapinnoissa. Porttimuottorin jäykkä rakenne yhdistettynä korkeaan kärkivääntöön ja voimakkaisiin syöttömoottoreihin mahdollistaa vakaiden leikkausvoimien säilyttämisen, vaikka työkalu kohtaisi kovettunutta materiaalia, kalkkia tai hitsausvirheitä. Porttimuottori, jossa on värähtelyn vaimentavia kärkilaakerointeja ja suurihalkaisuisia vaakasuuntaisia kärkiä, selviää näistä leikkaushaasteista luotettavasti, mikä tekee siitä suositun valinnan tuotannossa käytettäväksi rakenneteräksen koneistukseen eikä kannettavia tai manuaalisia laitteita, jotka eivät takaa yhtenäisyyttä useiden osien välillä.
Miten porttimuottori vähentää rakenneteräksen valmistuskustannuksia?
Kantamillä tehtävä koneistus vähentää kokonaistuotantokustannuksia yhdistämällä useita etuja: yhden asennuksen toiminnot, jotka poistavat uudelleenasentamiseen liittyvän työvoimakulun; korkea toistettavuus, joka vähentää hylkäyksiä ja uudelleenkoneistusta; sekä tehokas työkalupolun hallinta, joka minimoi kierrosajan. Kun kantamillä voidaan porata 200 tarkkuusreikää valmiissa kokoonpanossa yhdessä kahdeksan tunnin työvuorossa ilman uudelleentarkistuksia tai uudelleenasentamisia, kustannus per reikä laskee dramaattisesti verrattuna kannettaviin porausoperaatioihin, jotka vaativat useita asennusaikoja ja ihmisen suorittamia tarkistusvaiheita. Lisäksi kantamillan tarkkuus vähentää kenttäasennusongelmia, mikä poistaa kalliit paikan päällä tehtävät poraukset, laajennukset tai särkysäädöt, jotka muuten syntyisivät, jos reikäkuvioita koneistettaisiin vähemmän tarkoilla menetelmillä. Suurten sarjojen rakenneterästen valmistuksessa kantamillan hankinta tuottaa yleensä takaisin investoinnin ensimmäisten 18–24 kuukauden aikana työvoimakustannusten säästöjen ja hylkäysten vähentämisen kautta.