
 EN


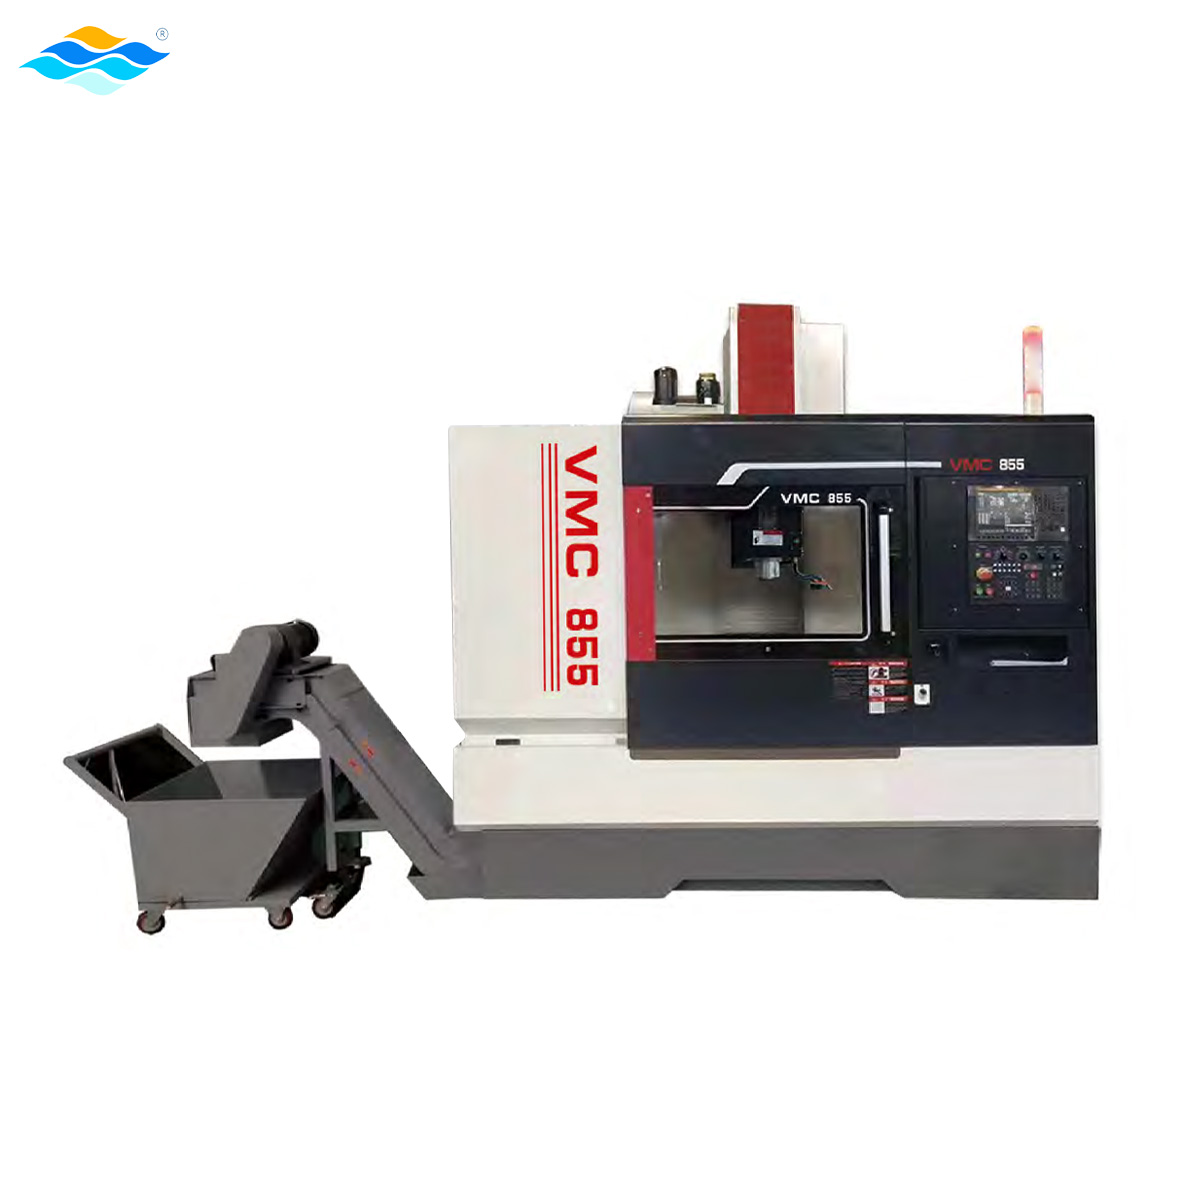
Den portalfræsemaskine er blevet afgørende i moderne fremstilling af konstruktionsstål og udfører præcisionsboring og fræsning, som traditionel udstyr ikke pålideligt kan udføre. Konstruktionsstål kræver strenge tolerancer, komplekse hullmønstre og præcise overfladeafslutninger – krav, som en portalkrydsfræsemaskine unikt opfylder. Uanset om der bearbejdes store samlede profiler, massive svejste samlinger eller indviklede arkitektoniske stålelementer, leverer denne maskinklasse både den nødvendige stivhed og positionsnøjagtighed, som konstruktionsstålprocesser kræver.
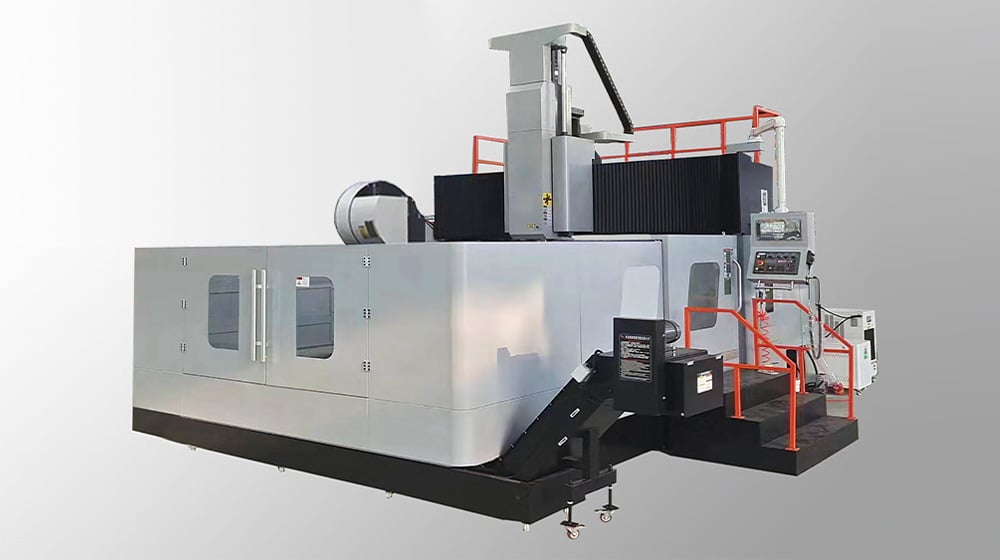
En portalmaskine fungerer ved hjælp af en vandret spindel, der er monteret på en bevægelig portalkonstruktion, som strækker sig over arbejdsområdet. Selve portalkonstruktionen glider langs parallelle skinner, hvilket gør det muligt for spindlen at nå ethvert punkt inden for maskinens arbejdsområde uden, at værkdelen behøver at bevæges i betydelig grad. Dette designprincip gør portalmaskiner særligt værdifulde til tunge konstruktionsdele, som ikke kan omplacerees let, og sikrer, at boret, fræsning og planlåsning opretholder konsistens i flerdelsbatcher eller store enkeltfremstillede dele.
Kernedesign og driftsprincipper
Portalkonstruktion og lastkapacitet
Navnebetegnelsen for portalmaskinen stammer fra dens karakteristiske overliggende portalkonstruktion, som strækker sig tværs over maskinens bord eller arbejdsområde. Denne konstruktion sikrer ekstraordinær stivhed og bæreevne, således at en portalmaskine kan håndtere stålprofiler, der vejer flere tons, uden deformation eller vibration, hvilket ellers ville påvirke præcisionen negativt. Portalkonstruktionen bevæger sig langs faste skinner i længderetningen, mens spindelhovedet selv bevæger sig tværsretning, hvilket danner et treakset bevægelsessystem, der kan nå næsten ethvert punkt på eller inden i emnet. Denne opstilling gør det muligt for portalmaskinen at opretholde stramme positionsnøjagtighedsmål gennem lange produktionsløb og understøtte luftfartsniveauets huller og overfladeafslutninger på stålelementer til brug i broer, bygninger og industrielle konstruktioner.
Spindelteknologi og værktøjsintegration
En moderne portalmaskine er typisk udstyret med en vandret spindel, der kan modtage skæreværktøjer med stor diameter, boretænger og afrundingsskære til strukturståloperationer. Spindelhastigheds- og drejningsmomentegenskaberne for en portalmaskine er optimeret til afbrudte snit, variabel materialehårdhed samt kraftigt boring, som kræves i strukturapplikationer. Værktøjsholdningssystemet på en portalmaskine bruger ofte overdimensionerede koniske spindelstik og værktøjsholdere, der sikrer gentagelig positionering og minimal løbfejl – afgørende faktorer ved præcisionsboring af huller i flerdelskonstruktioner, hvor justeringsfejl ville gøre montering umulig. Kølevæskesystemer, der er integreret i portalmaskinens spindelhoved, maksimerer værktøjslevetid og overfladekvalitet, især under langvarige boringer, der genererer betydelig varme.
Anvendelser inden for strukturstål og driftsmæssige fordele
Præcisionsboring og nøjagtighed af hulmønstre
Konstruktionstålkrav ofte kræver flere præcist placerede bolt-huller, dowel-huller og justeringsboringer på fremstillede sektioner, der kan strække sig over flere meter. En portfræsemaskine er fremragende til disse anvendelser, fordi dens faste portkonstruktion giver bedre gentagelighed og positionsnøjagtighed end traditionelle knæfræsemaskiner eller mobile boremaskiner. Når en portfræsemaskine borer et første hul, opretter den en maskinkoordinatreference, der forbliver stabil for efterfølgende huller, hvilket muliggør hul-til-hul-tolerancer på ±0,1 mm eller bedre. Denne evne er afgørende for skruetilslutninger i brobjælker, søjlefodder og tilslutningsplader, hvor monteringsjustering direkte påvirker konstruktionens strukturelle integritet og langtidsholdbarhed. Portfræsemaskinen udfører også fladeoprettende operationer, der skaber plane, vinkelrette overflader til tilslutningsgrænseflader, hvilket eliminerer behovet for justeringsplader på byggepladsen og reducerer monteringstiden.
Effektivitet ved stormonteret maskinbearbejdning
Produktionsgennemløb i fremstilling af konstruktionsstål forbedres væsentligt ved brug af en portfræsemaskine, fordi maskineriet gør det muligt at sprede omkostningerne til delopsætning over længere produktionscyklusser, samtidig med at den positionsmæssige nøjagtighed opretholdes. I modsætning til mobile boretårne, der kræver genplacering mellem operationer, holder en portfræsemaskine arbejdsemnet stille og fører skæreværktøjet til hver påkrævet position, hvilket reducerer opsætningstiden og menneskelige fejl ved positionering. Serielle operationer – såsom boring af identiske hulmønstre i flere fremstillede bjælker eller stålgitter – bliver yderst effektive på en portfræsemaskine, fordi værktøjspartier kan ændres hurtigt mellem dele uden behov for genkalibrering. Portfræsemaskinen reducerer også udskudsraterne, fordi den første opsætningsverifikation sikrer, at efterfølgende identiske dele opfylder tolerancekravene uden gentagne kontrolmålinger eller prøveboringer.
Tekniske specifikationer og valgkriterier
Dimensionel kapacitet og konfiguration af arbejdsområde
Et galleri-fresemaskines arbejdsområde varierer meget afhængigt af maskinens klasse og anvendelse, fra kompakte modeller, der kan håndtere komponenter op til 3 meter i længde, til massive installationer, der betjener sektioner på over 10 meter i længde. Ved valg af en galleri-fresemaskine skal strukturelle fremstillere sikre, at maskinens borddimensioner og frihedsrum (clearance envelopes) kan rumme den største enkelte komponent eller samling, der skal bearbejdes. Galleri-fresemaskinens spindels positioneringsområde – både lodret og vandret – bestemmer den maksimale delhøjde og de maksimale forskydningsafstande, der kan bearbejdes uden omplacering. Maskinspecifikationer omfatter også spindelens effektrating, kølevæskesystemets kapacitet samt tilgængelighed af automatisk værktøjsudskifter – alle faktorer, der direkte påvirker cykeltiden og driftsomkostningerne på en galleri-fresemaskine, der er velegnet til højvolumen-produktion af konstruktionsstål.
Præcision, opløsning og styresystemer
Moderne CNC-udstyrede portalmaskin-systemer har typisk en positionsopløsning på 0,01 mm pr. akse, opnået via præcisionskugleskruer, lineære kodere og lukkede servostyringsløkker. Styresoftwaren til portalmaskiner integrerer CAD-baseret værktøjspfad-generering, automatisk generering af hulleringe samt G-kode-optimeringsrutiner, der maksimerer nøjagtigheden samtidig med at værktøjspfad-overgange minimeres. Gentagelsesnøjagtighed på en portalmaskine – dvs. konsekvensen i hullenes placering over identiske dele – ligger typisk mellem ±0,05 mm og ±0,15 mm, afhængigt af maskinklassen, spindlens termiske stabilitet og kølevæskestyring. For konstruktionsanvendelser, hvor forbindelsesmontager skal passe korrekt på byggepladsen uden behov for justering på stedet, er disse nøjagtighedsspecifikationer for portalmaskiner afgørende. Regelmæssig forebyggende vedligeholdelse – herunder rengøring af portalmaskinens føreguide og verificering af termisk kompensation – sikrer, at disse tolerancer bevares gennem hele maskinens levetid.
Ofte stillede spørgsmål
Hvad adskiller en portfræsemaskine fra en traditionel fræsemaskine?
En portfræsemaskine har en overliggende portramme, der bevæger sig langs faste skinner, mens traditionelle knæfræsemaskiner kræver, at emnet bevæges under en fast spindelhoved. Denne grundlæggende forskel betyder, at en portfræsemaskine kan håndtere meget store og tunge emner uden positioneringsfejl, hvilket gør den ideel til konstruktionsstål. Desuden opretholder en portfræsemaskine stivhed over længere arbejdsområder, hvilket muliggør præcisionsbearbejdning af komponenter i meterstørrelse, som ellers ville kræve ompositionering på mindre udstyr. Designet af portfræsemaskinen integrerer også automatisk værktøjskifter og CNC-styring mere direkte, hvilket understøtter effektiv seriefremstilling af komplekse hullmønstre.
Kan en portfræsemaskine håndtere afbrudte snit i konstruktionsstål?
Ja, en portalmaskine er specielt konstrueret til de tunge, afbrudte snit, der opstår ved boring igennem svejste sektioner, overgangszoner mellem forskellige materialstykkelsesniveauer og forbindelsespladegrænseflader. Stivheden i portalmaskinens konstruktion kombineret med høj spindeldrejningsmoment og kraftige fremføringsdrev gør det muligt for maskinen at opretholde stabile skærekræfter, selv når værktøjet støder på hærdet materiale, oxidlag eller svejdefejl. En portalmaskine udstyret med vibrationsdæmpende spindellager og en vandret spindel med stor diameter kan håndtere disse skærevanskeligheder pålideligt, hvilket gør den til det foretrukne valg til produktion af strukturel stålbehandling i stedet for mobile eller manuelle værktøjer, der ikke kan garantere ensartethed på tværs af mange dele.
Hvordan reducerer en portalmaskine omkostningerne ved fremstilling af strukturel stål?
En portalmaskine formindsker de samlede fremstillingsomkostninger ved at kombinere flere fordele: enkelt-opstilling, der eliminerer omplacering af arbejdskraft, høj gentagelighed, der reducerer udskældning og omarbejdning, samt effektiv værktøjsstisstyring, der minimerer cykeltiden. Når en portalmaskine kan boret 200 præcisionshuller i en samlet konstruktion under én 8-timers skift uden genkontrol eller omplacering, falder omkostningen pr. hul dramatisk i forhold til mobile boretillæg, der kræver flere opstillings timer og manuelle verifikationstrin. Desuden reducerer en portalmaskines nøjagtighed problemer ved montering på stedet og eliminerer kostbare boring, remsning eller justering med shims på stedet, som ellers ville opstå, hvis hullerne blev fremstillet med mindre præcise metoder. Ved storvolumen-fremstilling af konstruktionsstål giver investeringen i en portalmaskine typisk et afkast inden for de første 18 til 24 måneder gennem besparelser i arbejdskraft og reduktion af udskældning.