
 EN


Den portal fresemaskin har blitt avgjørende i moderne stålkonstruksjonsproduksjon og utfører presisboring og fræsing som tradisjonell utstyr ikke pålitelig kan oppnå. Stålkonstruksjoner krever nøyaktige toleranser, komplekse hullmønstre og nøyaktige overflatefinisher – krav som en portalskive unikt tilfredsstiller. Uansett om det er store ferdigmonterte deler, massive sveiste sammenstillinger eller intrikate arkitektoniske ståldeler som behandles, gir denne maskinklassen både stivheten og posisjonsnøyaktigheten som stålkonstruksjonsprosesser krever.
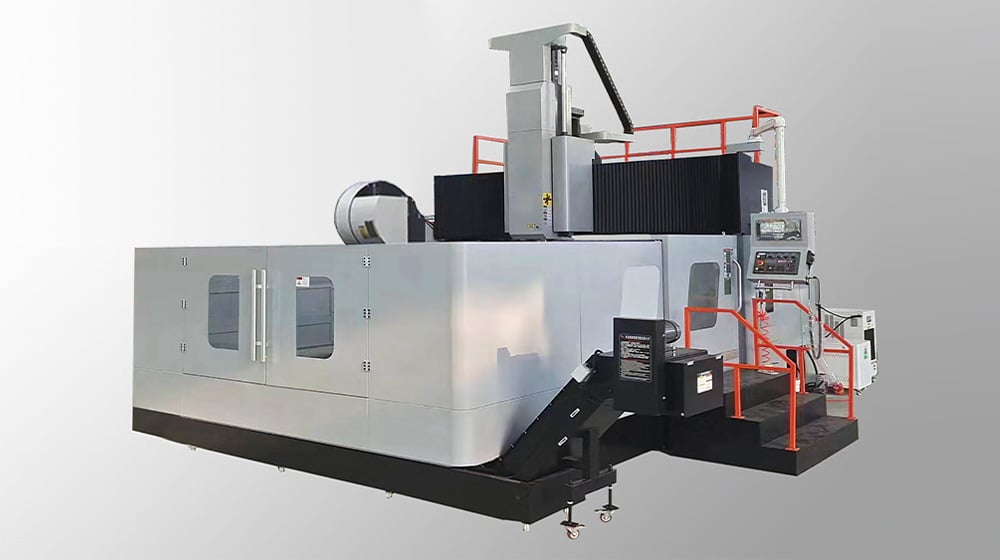
En portalmaskin for fresing opererer ved hjelp av en horisontal spindel montert på en bevegelig portalkonstruksjon som strekker seg over arbeidsområdet. Selve portalkonstruksjonen gli langs parallelle skinner, slik at spindelen kan nå alle punkter innenfor maskinens arbeidsrom uten at arbeidsstykket trenger å beveges betydelig. Dette designprinsippet gjør portalmaskiner for fresing spesielt verdifulle for tunge strukturelle komponenter som ikke lett kan omposisjoneres, og sikrer at boring, fresing og planfresing utføres konsekvent både i serier med flere deler og ved store enkeltfabrikasjoner.
Kjernekonstruksjon og driftsprinsipper
Portalkonstruksjon og belastningskapasitet
Navne på portalmaskiner kommer fra deres karakteristiske overliggende porteramme, som strekker seg over maskinens bord eller arbeidsområde. Denne konstruksjonen gir eksepsjonell stivhet og bæreevne, slik at en portalmaskin kan håndtere strukturelle stålprofiler som veier flere tonn uten deformasjon eller vibrasjoner som ville redusere nøyaktigheten. Porterammen beveger seg langs fastmonterte skinner i lengderetningen, mens spindelhodet selv beveger seg tverst, noe som danner et treaksialt bevegelsessystem som når nesten ethvert punkt på eller inni arbeidsstykket. Denne oppsettet gjør at portalmaskinen kan opprettholde strikte posisjonstoleranser gjennom lange produksjonsløp, og støtter luftfartsnivåets hullmønstre og overflatefinish på ståldeler som brukes i broer, bygninger og industrielle konstruksjoner.
Spindelteknologi og verktøyintegrering
En moderne portalmaskin har vanligvis en horisontal spindel som aksepterer skjærebiter med stor diameter, borsstenger og planverktøy som er nødvendige for konstruksjonsstål-operasjoner. Spindelhastighets- og dreiemomentegenskapene til en portalmaskin er optimalisert for avbrutte snitt, varierende materialehårdhet og tungt borsing som kreves i konstruksjonsapplikasjoner. Verktøyfeste-systemet på en portalmaskin bruker ofte overdimensjonerte tapper og fester som sikrer gjentagbar posisjonering og minimal svinging – avgjørende faktorer ved presisjonsboring av hull i flerdelskonstruksjoner, der justeringsfeil ville gjøre montering umulig. Kjølevæsselforsyningssystemer integrert i spindelhodet på portalmaskinen maksimerer verktøyliv og overflatekvalitet, spesielt under langvarige boreroperasjoner som genererer betydelig varme.
Anvendelser innen konstruksjonsstål og driftsmessige fordeler
Presisjonsboring og nøyaktighet i hullmønster
Konstruksjonsstål krever ofte flere nøyaktig plasserte bolt-hull, dowel-hull og justeringsboringer på forskjellige sveisede deler som kan strekke seg over flere meter. En portfræsemaskin er spesielt velegnet for slike oppgaver, fordi dens faste portkonstruksjon gir bedre gjentagelighet og posisjonsnøyaktighet enn tradisjonelle knefræsemaskiner eller mobile boremaskiner. Når en portfræsemaskin borer et første hull, etablerer den en maskinkoordinatreferanse som forblir stabil for etterfølgende hull, noe som muliggjør hull-til-hull-toleranser på ±0,1 mm eller bedre. Denne egenskapen er avgjørende for skruetilfeller i bru-bjelker, søylefotter og tilkoplingsplater, der monteringsjustering direkte påvirker strukturell integritet og langsiktig ytelse. Portfræsemaskinen utfører også planfræsingsoperasjoner som lager flate, vinkelrette overflater for tilkoplingsflater, noe som eliminerer behovet for feltjustering med shim-plater og reduserer monteringstiden.
Effektivitet i stor monteringsmaskinering
Produksjonskapasiteten i konstruksjonsstålprodusering forbedres betydelig ved bruk av en portalmaskin, fordi maskineriet lar deg spre oppstillingskostnadene over lengre produksjonsløp samtidig som posisjonsnøyaktigheten opprettholdes. I motsetning til mobile borsystemer som krever omposisjonering mellom operasjonene, holder en portalmaskin arbeidsstykket stasjonært og fører skjæreverktøyet til hver nødvendige posisjon, noe som reduserer oppstillingsiden og menneskelige feil ved posisjonering. Serielle operasjoner – som å borre identiske hullmønstre i flere ferdigstilte bjelker eller girdere – blir svært effektive på en portalmaskin, fordi verktøybaneskifter kan gjennomføres raskt mellom deler uten ny kalibrering. Portalmaskinen reduserer også utskuddsgraden, fordi den innledende oppstillingsverifikasjonen sikrer at etterfølgende identiske deler oppfyller toleransene uten gjentatt kontroll eller prøveboring.
Tekniske spesifikasjoner og valgkriterier
Dimensjonell kapasitet og konfigurasjon av arbeidsområde
Arbeidsområdet til en portfræsemaskin varierer mye avhengig av maskinklasse og anvendelse, fra kompakte modeller som kan håndtere komponenter opp til 3 meter lange til svært store installasjoner som behandler deler på over 10 meter i lengde. Ved valg av portfræsemaskin må strukturelle produsenter sikre at dimensjonene til maskinbordet og frirommet dekker den største enkeltkomponenten eller samlingen som skal fræses. Spindelens posisjonsområde på en portfræsemaskin—både vertikalt og horisontalt—bestemmer maksimal delhøyde og maksimale forskyvningsavstander som kan bearbeides uten omposisjonering. Maskinspesifikasjoner inkluderer også spindelens effektrating, kjølevæskesystemets kapasitet og tilgjengelighet av automatisk verktøybytter, alle faktorer som direkte påvirker syklustid og driftskostnader for en portfræsemaskin egnet for høyvolumproduksjon av strukturstål.
Nøyaktighet, oppløsning og kontrollsystemer
Moderne CNC-utstyrt portalkfræsingsmaskinsystemer har typisk en posisjonsoppløsning på 0,01 mm per akse, oppnådd gjennom presisjonskuleganger, lineære enkodere og lukkede servostyringsløkker. Programvaren for styring av portalkfræsingsmaskiner integrerer CAD-basert verktøybanegenerering, automatisk generering av hullsirkler og G-kodeoptimeringsrutiner som maksimerer nøyaktighet samtidig som overganger i verktøybanen minimeres. Gjentakelsesnøyaktighet på en portalkfræsingsmaskin – altså konsekvensen i hullposisjoner mellom identiske deler – ligger typisk mellom ±0,05 mm og ±0,15 mm, avhengig av maskinklasse, spindelens termiske stabilitet og kjølevæsbehandslingen. For strukturelle anvendelser der tilkoblingsmontasjer må sitte korrekt på byggeplassen uten behov for justering i felt, er disse nøyaktighetskravene for portalkfræsingsmaskiner avgjørende. Regelmessig forebyggende vedlikehold, inkludert rengjøring av portalkfræsingsmaskinens veier og verifikasjon av termisk kompensasjon, sikrer at disse toleransene bevares gjennom hele maskinens levetid.
Ofte stilte spørsmål
Hva skiller en portfræsemaskin fra en tradisjonell fræsemaskin?
En portfræsemaskin har en overliggende portramme som beveger seg langs faste skinner, mens tradisjonelle knefræsemaskiner krever at arbeidsstykket beveger seg under en fast spindelhode. Denne grunnleggende forskjellen betyr at en portfræsemaskin kan håndtere svært store og tunge arbeidsstykker uten posisjoneringsfeil, noe som gjør den ideell for strukturstål. I tillegg opprettholder en portfræsemaskin stivhet over lengre arbeidsområder, noe som muliggjør presis bearbeiding av komponenter i meterstørrelse – komponenter som ville ha krevd omposisjonering på mindre utstyr. Portfræsemaskinens design integrerer også automatisk verktøybytte og CNC-styring mer enkelt, og støtter effektiv serietilvirkning av komplekse hullmønstre.
Kan en portfræsemaskin håndtere avbrutte snitt i strukturstål?
Ja, en portalmaskin er spesielt utviklet for tunge avbrutte skjærsnitt som oppstår ved boring gjennom sveiste deler, overgangssonene mellan ulike materialtykkelser og grensesnittene til tilkoplingsplater. Stivheten i portalmaskinens konstruksjon, kombinert med høy spindelmoment og kraftige drivsystemer for fremdrift, gjør at maskinen kan opprettholde stabile skjærekrefter selv når verktøyet møter herdet materiale, skala eller sveifefekt. En portalmaskin utstyrt med vibrasjonsdempende spindellager og en horisontal spindel med stor diameter kan håndtere disse skjæringssituasjonene pålitelig, noe som gjør den til det foretrukne valget for seriemessig bearbeiding av strukturstål i stedet for mobile eller manuelle verktøy som ikke kan garantere konsekvens over mange deler.
Hvordan reduserer en portalmaskin kostnadene ved fremstilling av strukturstål?
En portalmaskin reduserer de totale fremstillingskostnadene ved å kombinere flere fordeler: operasjoner i én innstilling som eliminerer arbeid med omposisjon, høy gjentagelighet som reduserer avfall og omarbeid, samt effektiv verktøybanestyring som minimerer syklustiden. Når en portalmaskin kan boret 200 presisjonsborehull i en ferdigstilt samling under én 8-timers skift uten ny kontroll eller omposisjon, synker kostnaden per hull kraftig sammenlignet med mobile boreoperasjoner som krever flere innstillings timer og manuelle verifikasjonstrinn. I tillegg reduserer nøyaktigheten til en portalmaskin problemer under montering på stedet, og eliminerer kostbare boring, reaming eller justering med shims på stedet – noe som ellers ville oppstå hvis hullmønstre ble bearbeidet med mindre presise metoder. For storvolumsproduksjon av konstruksjonsstål gir investering i en portalmaskin vanligvis avkastning innen de første 18 til 24 månedene gjennom besparelser på arbeidskraft og redusert avfall.