
 EN


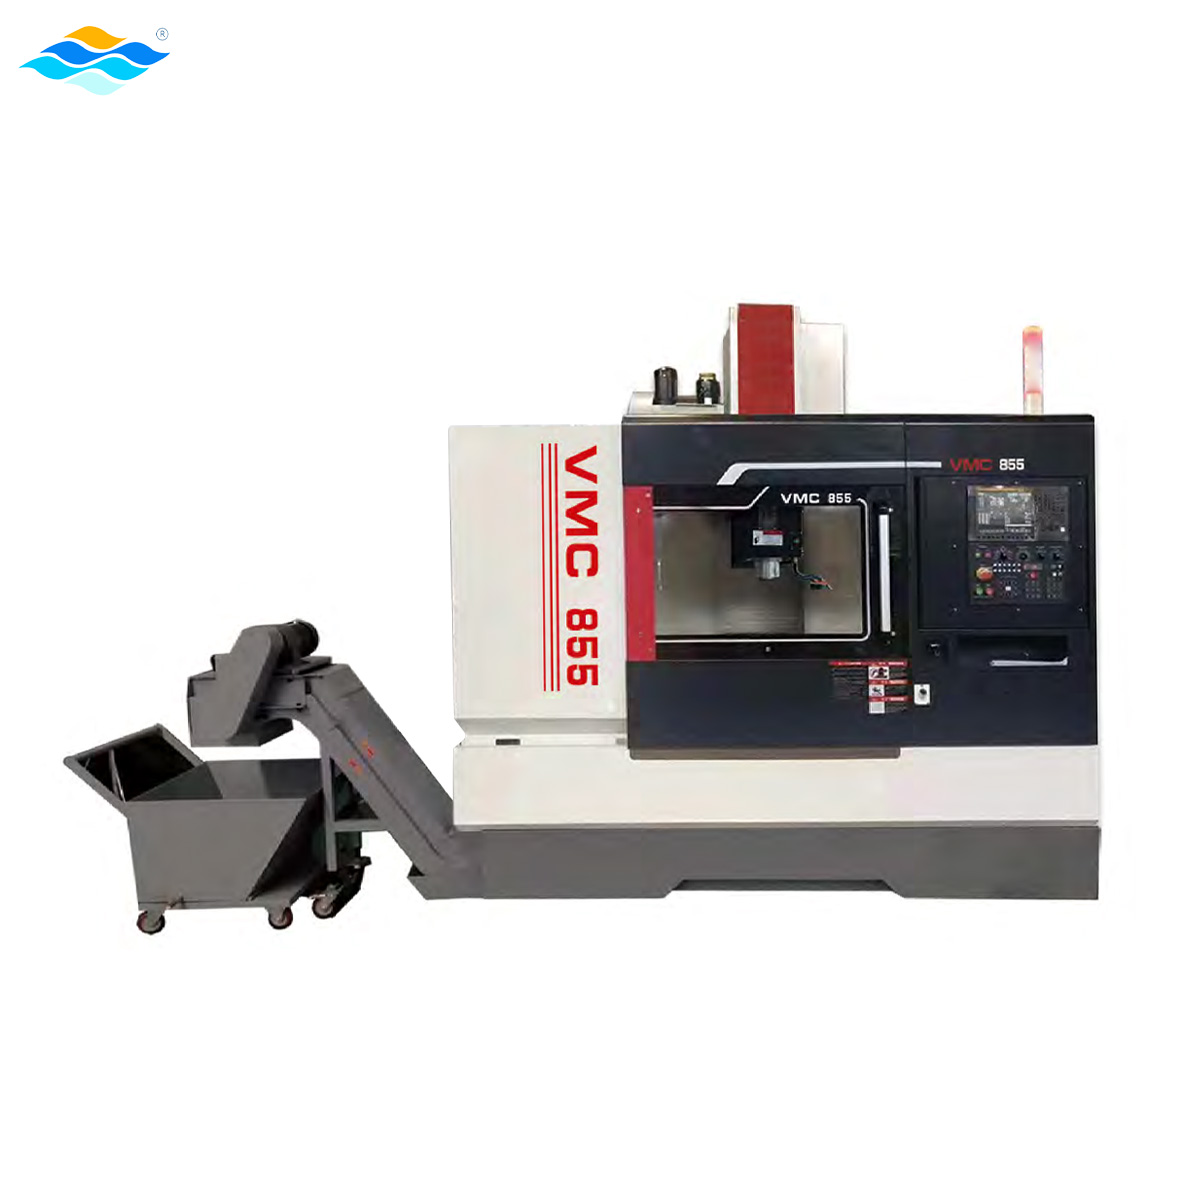
The portálová frézka se stal nezbytným v moderní výrobě konstrukční oceli, neboť umožňuje přesné vyvrtávání a frézování, které tradiční zařízení nedokáže spolehlivě zajistit. Zpracování konstrukční oceli vyžaduje extrémně úzké tolerance, složité uspořádání děr a přesné povrchové úpravy – požadavky, které portálový frézovací stroj jedinečným způsobem splňuje. Ať už se jedná o zpracování velkých svařovaných profilů, rozsáhlých svařovaných sestav nebo složitých architektonických prvků z oceli, tato třída strojů poskytuje jak tuhost, tak polohovou přesnost, které jsou pro operace s konstrukční ocelí nezbytné.
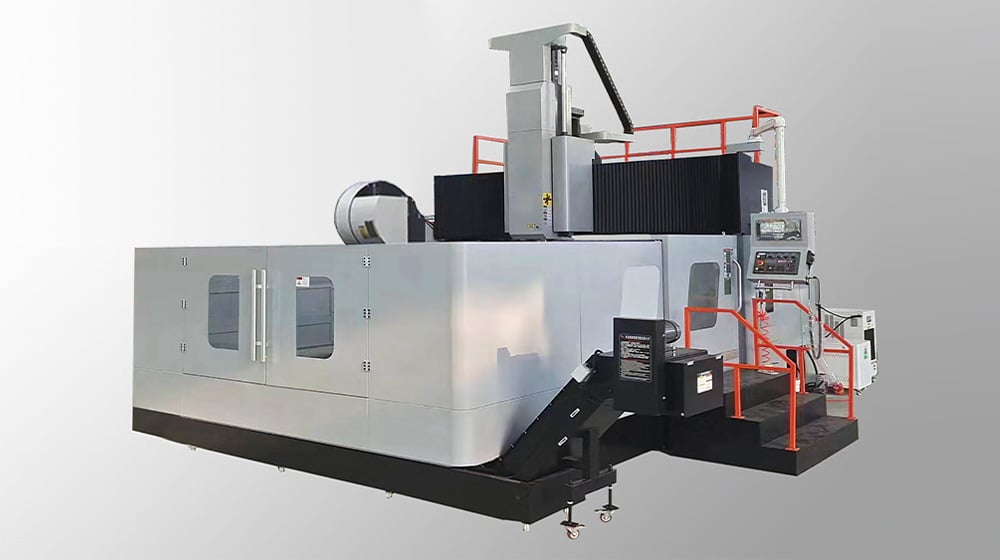
Frézovací stroj s portálem pracuje pomocí vodorovného vřetene upevněného na pohyblivé portálové konstrukci, která přesahuje pracovní plochu. Samotný portál se posouvá po rovnoběžných kolejnicích, čímž umožňuje vřetenu dosáhnout každého bodu uvnitř pracovního prostoru stroje, aniž by bylo nutné výrazně posouvat obrobek. Tento návrhový princip činí frézovací stroj s portálem zvláště vhodným pro těžké konstrukční součásti, které nelze snadno znovu umístit, a zajišťuje, že operace vyvrtávání, frézování a čelního obrábění zůstávají konzistentní jak při zpracování vícesoučástkových šarží, tak u velkých jednotlivých výrobků.
Základní návrh a provozní principy
Portálová konstrukce a nosná kapacita
Název frézovacího stroje s portálem je odvozen od jeho charakteristického nadstavbového portálového rámu, který se táhne přes pracovní stůl nebo pracovní prostor stroje. Tato konstrukce poskytuje výjimečnou tuhost a nosnou kapacitu, díky čemuž může frézovací stroj s portálem zpracovávat ocelové konstrukční profily vážící několik tun bez průhybu nebo vibrací, jež by ohrozily přesnost. Portálový rám se pohybuje podélně po pevných kolejnicích, zatímco samotná vřetenová hlava se pohybuje příčně, čímž vzniká tříosý pohybový systém schopný dosáhnout téměř jakéhokoli bodu na povrchu nebo uvnitř obrobku. Toto uspořádání umožňuje frézovacímu stroji s portálem udržovat přesné polohové tolerance po celou dobu dlouhých výrobních cyklů a tak podporovat vrtací vzory a povrchové úpravy na ocelových součástkách splňující náročné požadavky leteckého průmyslu, například pro mosty, budovy a průmyslové konstrukce.
Technologie vřeten a integrace nástrojů
Moderní frézovací stroj s portálem obvykle disponuje vodorovným vřetenem, které přijímá frézy velkého průměru, vyvrtávací tyče a obráběcí nástroje pro operace se stavební ocelí. Otáčky vřetena a jeho točivý moment jsou u frézovacího stroje s portálem optimalizovány pro přerušované řezy, proměnnou tvrdost materiálu a těžké vyvrtávání vyžadované ve stavebních aplikacích. Systém uchycení nástrojů na frézovacím stroji s portálem často využívá zvětšené kuželové upínky a držáky, které zaručují opakovatelné polohování a minimální běhovou vůli – klíčové faktory při vyvrtávání přesných otvorů v vícesekčních konstrukcích, kde by chyby v zarovnání znemožnily montáž. Chladicí systémy integrované do hlavy vřetena frézovacího stroje s portálem maximalizují životnost nástrojů a kvalitu povrchové úpravy, zejména při dlouhotrvajících vyvrtávacích operacích, při nichž se vytváří významné množství tepla.
Aplikace se stavební ocelí a provozní výhody
Přesné vyvrtávání a přesnost polohy otvorů
Konstrukční ocelové prvky často vyžadují několik přesně rozmístěných otvorů pro šrouby, kolíky a zarovnávací vrtání napříč svařovanými částmi, jejichž délka může dosahovat několika metrů. Frézovací stroj s mostovou konstrukcí se v těchto aplikacích vyznačuje vynikajícími vlastnostmi, protože jeho pevná mostová konstrukce zajišťuje vyšší opakovatelnost a polohovou přesnost ve srovnání s tradičními frézovacími stroji s pohyblivým kolenem nebo přenosným vrtacím zařízením. Při vrtání prvního otvoru frézovací stroj s mostovou konstrukcí vytvoří referenční souřadnici stroje, která zůstává stabilní i pro následné otvory, a umožňuje tak dosáhnout tolerance mezi jednotlivými otvory ±0,1 mm nebo lepší. Tato schopnost je zásadní pro šroubové spoje nosníků mostů, základů sloupů a spojovacích desek, kde přesné zarovnání při montáži přímo ovlivňuje statickou únosnost a dlouhodobý provozní výkon. Frézovací stroj s mostovou konstrukcí zároveň zpracovává rovnací operace, které vytvářejí rovné a kolmé povrchy pro spojovací rozhraní, čímž eliminuje nutnost vyrovnávání na stavbě a zkracuje dobu montáže.
Účinnost při obrábění velkých sestav
Výrobní výkon při výrobě konstrukční oceli výrazně stoupá při použití frézovacího stroje s portálem, protože tato zařízení umožňují rozložit náklady na nastavení součásti na delší výrobní cykly a zároveň zachovat polohovou přesnost. Na rozdíl od přenosných vyvrtávacích zařízení, která vyžadují opakované přemisťování mezi jednotlivými operacemi, frézovací stroj s portálem udržuje obrobek nepohyblivý a nástroj přivádí do každé požadované polohy, čímž se snižuje čas potřebný k nastavení a chyby způsobené lidským faktorem při umísťování. Dávkové operace – například vrtání identických děr na několika svařovaných nosnících nebo trámech – jsou na frézovacím stroji s portálem vysoce efektivní, protože změny dráhy nástroje lze mezi jednotlivými součástmi provést rychle bez nutnosti nové kalibrace. Frézovací stroj s portálem také snižuje množství odpadu, protože ověření počátečního nastavení zajišťuje, že následné identické součásti splní požadované tolerance bez nutnosti opakované kontroly nebo zkušebního vrtání.
Technické parametry a kritéria pro výběr
Rozměrové možnosti a konfigurace pracovního prostoru
Pracovní prostor frézovacího stroje s portálem se výrazně liší podle třídy stroje a jeho použití – od kompaktních modelů určených pro součásti dlouhé až 3 metry po obrovské instalace zpracovávající části delší než 10 metrů. Při výběru frézovacího stroje s portálem musí konstrukční výrobci zajistit, aby rozměry strojního stolu a volné prostorové rozměry odpovídaly největší jednotlivé součásti nebo sestavě, kterou plánují obrábět. Rozsah polohování vřetene frézovacího stroje s portálem – jak ve svislém, tak v horizontálním směru – určuje maximální výšku obrobku a maximální posuny, které lze obrábět bez nutnosti přeumísťování obrobku. Technické údaje stroje zahrnují také výkon vřetene, kapacitu chladicího systému a dostupnost automatického výměnníku nástrojů – všechny tyto faktory přímo ovlivňují dobu cyklu a provozní náklady na frézovacím stroji s portálem vhodném pro výrobu konstrukční oceli vysokého objemu.
Přesnost, rozlišení a řídicí systémy
Moderní systémy frézovacích strojů s portálem vybavené CNC technologií mají obvykle polohovou rozlišitelnost v rozmezí 0,01 mm na osu, která je dosažena pomocí přesných kuličkových šroubů, lineárních enkodérů a servoregulace se zpětnou vazbou. Software řízení frézovacího stroje s portálem integruje generování dráhy nástroje na základě CAD, automatické generování kruhových uspořádání děr a optimalizační rutiny pro kód G, které maximalizují přesnost a současně minimalizují přechody dráhy nástroje. Opakovatelná přesnost frézovacího stroje s portálem – tj. konzistence poloh děr u identických dílů – se obvykle pohybuje v rozmezí ±0,05 mm až ±0,15 mm v závislosti na třídě stroje, tepelné stabilitě vřetene a řízení chladiva. U konstrukčních aplikací, kde musí montážní spoje správně zapadnout na stavbě bez nutnosti úpravy přímo na místě, jsou tyto specifikace přesnosti frézovacího stroje s portálem rozhodující. Pravidelná preventivní údržba, včetně čištění vodítek frézovacího stroje s portálem a ověření tepelné kompenzace, udržuje tyto tolerance po celou dobu životnosti stroje.
Často kladené otázky
Co odlišuje frézovací stroj s portálem od tradičního frézovacího stroje?
Frézovací stroj s portálem je vybaven převislým portálovým rámem, který se pohybuje po pevných kolejnicích, zatímco u tradičních frézovacích strojů s kolenem se obrobek musí pohybovat pod pevnou vřetenovou hlavou. Tento zásadní rozdíl znamená, že frézovací stroj s portálem dokáže zpracovávat velmi velké a těžké obrobky bez chyb v poloze, čímž se stává ideálním pro zpracování konstrukční oceli. Navíc frézovací stroj s portálem zachovává tuhost i při delších pracovních rozsazích, což umožňuje přesné zpracování součástí měřených v metrech, které by na menších strojích vyžadovaly opakované přeumísťování. Konstrukce frézovacího stroje s portálem také umožňuje snadnější integraci automatických výměnníků nástrojů a řízení CNC, čímž podporuje efektivní sériovou výrobu složitých vzorů děr.
Je frézovací stroj s portálem schopen zpracovávat přerušované řezy v konstrukční oceli?
Ano, bránu frézovacího stroje je speciálně navržena pro těžké přerušované řezy, ke kterým dochází při vyvrtávání svařených částí, přechodových zón mezi různou tloušťkou materiálu a rozhraní spojovacích desek. Tuhost konstrukce brány frézovacího stroje v kombinaci s vysokým krouticím momentem vřetene a výkonnými pohony posuvu umožňuje stroji udržovat stabilní řezné síly i tehdy, když nástroj narazí na ztvrdlý materiál, škálu nebo svařovací vady. Brána frézovacího stroje vybavená ložisky vřetene tlumícími vibrace a vodorovným vřetenem velkého průměru tyto řezné výzvy spolehlivě zvládá, čímž se stává preferovanou volbou pro výrobní obrábění konstrukční oceli namísto přenosných nebo manuálních zařízení, která nemohou zaručit konzistenci u velkého množství dílů.
Jak brána frézovacího stroje snižuje náklady na výrobu konstrukční oceli?
Brána frézovacího stroje snižuje celkové výrobní náklady kombinací několika výhod: operace v jediném nastavení, které eliminují práci s přeumísťováním, vysokou opakovatelnost, která snižuje odpad a přepracování, a efektivní správu nástrojové dráhy, která minimalizuje dobu cyklu. Pokud brána frézovacího stroje dokáže vyvrtat 200 přesných otvorů v sestavené konstrukci během jedné osmihodinové směny bez nutnosti opakované kontroly nebo přeumísťování, klesne cena za jeden otvor výrazně ve srovnání s přenosnými vrtacími operacemi, které vyžadují několik hodin nastavování a lidskou kontrolu. Navíc přesnost brány frézovacího stroje snižuje problémy při montáži na stavbě, čímž eliminuje nákladné vrtání, vyvrtávání nebo úpravy pomocí podložek přímo na místě, které by jinak vznikly, pokud by byly otvory obráběny méně přesnými metodami. U výroby velkého množství konstrukční oceli se investice do brány frézovacího stroje obvykle vrátí během prvních 18 až 24 měsíců díky úsporám na pracovní síle a snížení odpadu.