
 EN


The เครื่องกัดแบบแกนตี้ ได้กลายเป็นอุปกรณ์ที่จำเป็นอย่างยิ่งในการผลิตชิ้นส่วนเหล็กโครงสร้างสมัยใหม่ เนื่องจากสามารถดำเนินการกัดและเจาะด้วยความแม่นยำสูง ซึ่งอุปกรณ์แบบดั้งเดิมไม่สามารถทำได้อย่างเชื่อถือได้ งานเหล็กโครงสร้างต้องการความเที่ยงตรงสูง รูปแบบรูที่ซับซ้อน และผิวสัมผัสที่เรียบเนียน—ทั้งหมดนี้เป็นข้อกำหนดที่เครื่องกัดแบบโครงข้ามสามารถตอบสนองได้อย่างโดดเด่น ไม่ว่าจะเป็นการประมวลผลส่วนประกอบเหล็กที่ประกอบขึ้นมาแล้วขนาดใหญ่ ชิ้นส่วนเชื่อมขนาดมหึมา หรือชิ้นส่วนเหล็กสถาปัตยกรรมที่มีความซับซ้อน เครื่องจักรกลประเภทนี้ให้ทั้งความแข็งแกร่งและความแม่นยำในการระบุตำแหน่งตามที่งานเหล็กโครงสร้างต้องการ
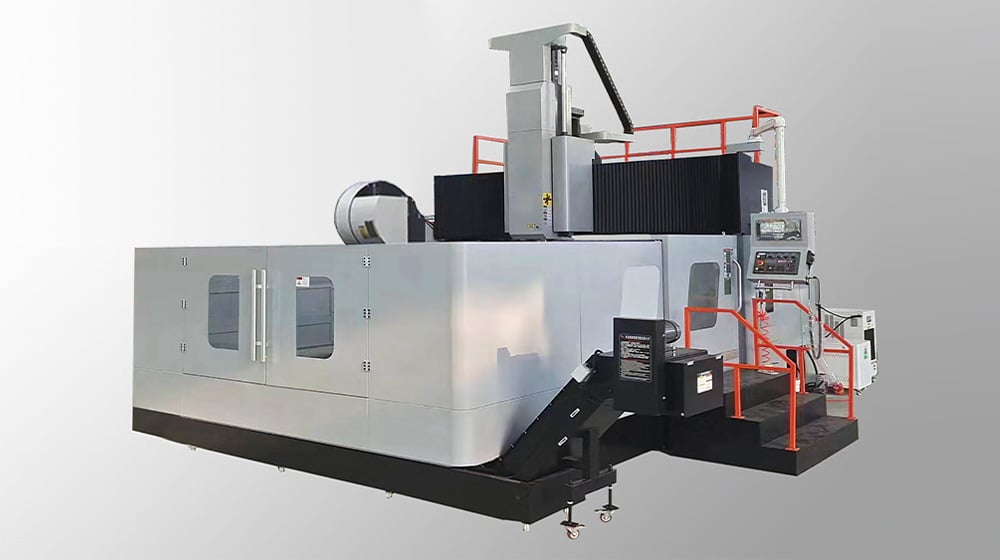
เครื่องกัดแบบแกรนทรีทำงานโดยใช้แกนหมุนแนวนอนที่ติดตั้งอยู่บนโครงสร้างแกรนทรีที่สามารถเคลื่อนที่ได้ ซึ่งพาดผ่านพื้นที่ทำงาน โครงแกรนทรีเองเลื่อนไปตามรางคู่ขนาน ทำให้แกนหมุนสามารถเข้าถึงจุดใดๆ ภายในขอบเขตการทำงานของเครื่องได้โดยไม่จำเป็นต้องขยับชิ้นงานมากนัก หลักการออกแบบนี้ทำให้เครื่องกัดแบบแกรนทรีมีความสำคัญอย่างยิ่งสำหรับชิ้นส่วนโครงสร้างขนาดใหญ่ที่ไม่สามารถปรับตำแหน่งใหม่ได้ง่าย และยังรับประกันความสม่ำเสมอของการกลึงเจาะ การกัด และการตกแต่งผิวในชุดชิ้นงานหลายชิ้น หรือชิ้นงานเดี่ยวขนาดใหญ่
หลักการออกแบบและหลักการปฏิบัติงานหลัก
โครงสร้างแกรนทรีและความสามารถในการรับน้ำหนัก
เครื่องกัดแบบแกรนทรีได้ชื่อนี้มาจากรูปแบบโครงสร้างแกรนทรีที่ตั้งอยู่เหนือโต๊ะเครื่องหรือพื้นที่ทำงาน ซึ่งให้ความแข็งแรงสูงมากและสามารถรับน้ำหนักได้ดีเยี่ยม ทำให้เครื่องกัดแบบแกรนทรีสามารถประมวลผลชิ้นส่วนเหล็กโครงสร้างที่มีน้ำหนักหลายตันโดยไม่เกิดการโก่งตัวหรือสั่นสะเทือน ซึ่งอาจส่งผลเสียต่อความแม่นยำ โครงแกรนทรีเคลื่อนที่ตามรางคงที่ในแนวยาว ส่วนหัวหมุน (spindle head) เคลื่อนที่ในแนวขวาง จึงเกิดระบบการเคลื่อนที่สามแกนที่สามารถเข้าถึงจุดใดๆ บนผิวหรือภายในชิ้นงานได้เกือบทั้งหมด การจัดวางเช่นนี้ช่วยให้เครื่องกัดแบบแกรนทรีรักษาระดับความแม่นยำของตำแหน่งได้อย่างสม่ำเสมอตลอดการผลิตจำนวนมาก รองรับการเจาะรูตามมาตรฐานอวกาศและการขัดผิวให้ได้คุณภาพสูงสำหรับชิ้นส่วนเหล็กที่ใช้งานในสะพาน อาคาร และโครงสร้างอุตสาหกรรม
เทคโนโลยีหัวหมุนและการบูรณาการอุปกรณ์ตัด
เครื่องกัดแบบคาน (gantry milling machine) รุ่นทันสมัยมักมีแกนหมุนแนวนอนที่รองรับดอกกัดขนาดเส้นผ่านศูนย์กลางใหญ่ แท่งกัดเจาะรู (boring bars) และอุปกรณ์ตัดผิวหน้า (facing tools) ซึ่งจำเป็นสำหรับงานโครงสร้างเหล็ก ลักษณะความเร็วในการหมุนของแกนและแรงบิดของเครื่องกัดแบบคานถูกออกแบบให้เหมาะสมกับการตัดแบบหยุดและเริ่มใหม่ (interrupted cuts) ความแข็งของวัสดุที่แปรผันได้ และการเจาะรูแบบหนัก (heavy-duty boring) ที่ใช้ในงานโครงสร้าง ระบบจับยึดเครื่องมือบนเครื่องกัดแบบคานมักใช้ข้อต่อทรงกรวย (tapers) และตัวยึดที่มีขนาดใหญ่กว่าปกติ เพื่อให้มั่นใจว่าตำแหน่งของเครื่องมือจะสอดคล้องกันทุกครั้ง (repeatable positioning) และมีความคลาดเคลื่อนจากการหมุนต่ำสุด (minimal run-out) ซึ่งเป็นปัจจัยสำคัญอย่างยิ่งเมื่อเจาะรูความแม่นยำสูงในชิ้นส่วนประกอบหลายชิ้น (multi-section fabrications) เพราะหากเกิดความคลาดเคลื่อนในการจัดแนว (alignment errors) จะทำให้ไม่สามารถประกอบชิ้นส่วนเข้าด้วยกันได้ ระบบจ่ายสารหล่อลื่นเย็น (coolant delivery systems) ที่ติดตั้งรวมอยู่กับหัวแกนหมุนของเครื่องกัดแบบคานช่วยยืดอายุการใช้งานของเครื่องมือและเพิ่มคุณภาพผิวงาน โดยเฉพาะอย่างยิ่งในระหว่างการเจาะรูแบบยาวนานซึ่งก่อให้เกิดความร้อนสะสมมาก
การประยุกต์ใช้กับโครงสร้างเหล็กและข้อได้เปรียบในการปฏิบัติงาน
การเจาะรูความแม่นยำสูงและความถูกต้องของรูแบบตามแบบแผน
งานโครงสร้างเหล็กมักต้องการรูยึดสกรู รูหมุด และรูจัดแนวที่เจาะไว้ด้วยความแม่นยำและระยะห่างที่แน่นอนหลายตำแหน่ง บนชิ้นส่วนที่ประกอบขึ้นซึ่งอาจมีความยาวได้ถึงหลายเมตร เครื่องกัดแบบแกนคาน (gantry milling machine) เหมาะอย่างยิ่งสำหรับงานประเภทนี้ เนื่องจากโครงสร้างแกนคานที่คงที่ให้ความสามารถในการทำซ้ำและความแม่นยำเชิงตำแหน่งที่เหนือกว่าเครื่องกัดแบบเข่า (knee-type milling machines) หรืออุปกรณ์เจาะแบบพกพา เมื่อเครื่องกัดแบบแกนคานเจาะรูแรก จะเกิดจุดอ้างอิงพิกัดของเครื่องขึ้น ซึ่งจะคงเสถียรตลอดกระบวนการเจาะรูต่อๆ ไป ทำให้สามารถควบคุมความคลาดเคลื่อนระหว่างรูได้ที่ ±0.1 มม. หรือดีกว่านั้น ความสามารถนี้มีความสำคัญยิ่งต่อการต่อชิ้นส่วนด้วยสกรูในคานสะพาน ฐานเสา และแผ่นต่อเชื่อม ซึ่งการจัดแนวขณะประกอบโดยตรงส่งผลต่อความแข็งแรงของโครงสร้างและประสิทธิภาพการใช้งานในระยะยาว นอกจากนี้ เครื่องกัดแบบแกนคานยังสามารถดำเนินการตกแต่งผิว (facing operations) เพื่อสร้างผิวเรียบและตั้งฉากสำหรับพื้นผิวเชื่อมต่อ จึงไม่จำเป็นต้องใช้แผ่นรองปรับแนว (shimming) ณ สถานที่ติดตั้ง และลดเวลาการประกอบลง
ประสิทธิภาพในการกลึงชิ้นส่วนขนาดใหญ่
อัตราการผลิตในงานขึ้นรูปโครงสร้างเหล็กเพิ่มขึ้นอย่างมากเมื่อใช้เครื่องกัดแบบแกนตั้ง (gantry milling machine) เนื่องจากเครื่องจักรชนิดนี้ช่วยกระจายต้นทุนการจัดตั้งชิ้นงานไปยังรอบการผลิตที่ยาวนานขึ้น ขณะเดียวกันก็รักษาความแม่นยำของตำแหน่งได้อย่างต่อเนื่อง ต่างจากเครื่องเจาะแบบพกพา (portable boring rigs) ที่จำเป็นต้องปรับตำแหน่งใหม่ทุกครั้งระหว่างดำเนินการแต่ละขั้นตอน เครื่องกัดแบบแกนตั้งจะคงตำแหน่งชิ้นงานไว้คงที่ และเคลื่อนหัวตัดไปยังจุดที่ต้องการแต่ละจุด ซึ่งลดเวลาการจัดตั้งและข้อผิดพลาดจากการจัดวางด้วยมนุษย์ นอกจากนี้ การทำงานแบบแบตช์ เช่น การเจาะรูแบบเดียวกันบนคานหรือโครงเหล็กหลายชิ้น ก็สามารถทำได้อย่างมีประสิทธิภาพสูงด้วยเครื่องกัดแบบแกนตั้ง เพราะสามารถเปลี่ยนเส้นทางการตัด (tool-path) ได้อย่างรวดเร็วระหว่างชิ้นงานแต่ละชิ้น โดยไม่จำเป็นต้องปรับเทียบค่าใหม่ อีกทั้งเครื่องกัดแบบแกนตั้งยังช่วยลดอัตราของเสีย เนื่องจากการตรวจสอบการจัดตั้งเบื้องต้นทำให้มั่นใจได้ว่าชิ้นงานที่ผลิตตามมาทั้งหมดจะอยู่ภายในค่าความคลาดเคลื่อนที่กำหนด โดยไม่จำเป็นต้องตรวจสอบซ้ำหรือเจาะรูทดลอง
ข้อมูลทางเทคนิคและเกณฑ์การเลือก
ความสามารถด้านมิติและการจัดวางพื้นที่ทำงาน
พื้นที่ทำงานของเครื่องกัดแบบแกนพาเลท (gantry milling machine) มีความหลากหลายอย่างมาก ขึ้นอยู่กับประเภทของเครื่องและลักษณะการใช้งาน โดยเริ่มต้นตั้งแต่รุ่นขนาดกะทัดรัดที่รองรับชิ้นส่วนได้ยาวไม่เกิน 3 เมตร ไปจนถึงเครื่องขนาดใหญ่ยักษ์ที่สามารถประมวลผลส่วนประกอบที่มีความยาวเกิน 10 เมตร ในการเลือกเครื่องกัดแบบแกนพาเลท ผู้ผลิตโครงสร้างจำเป็นต้องตรวจสอบให้แน่ใจว่า ขนาดของโต๊ะเครื่องและพื้นที่ว่างรอบๆ (clearance envelope) เพียงพอสำหรับชิ้นส่วนหรือชุดประกอบที่มีขนาดใหญ่ที่สุดที่จะนำมาขึ้นรูป ระยะการเคลื่อนที่ของหัวกัด (spindle) ทั้งในแนวตั้งและแนวนอน จะกำหนดความสูงสูงสุดของชิ้นงานและระยะการเลื่อนที่สามารถขึ้นรูปได้โดยไม่ต้องปรับตำแหน่งชิ้นงานใหม่ ข้อมูลจำเพาะของเครื่องยังรวมถึงกำลังของหัวกัด ความจุของระบบหล่อเย็น และความพร้อมใช้งานของระบบเปลี่ยนเครื่องมืออัตโนมัติ ซึ่งล้วนเป็นปัจจัยที่มีผลโดยตรงต่อระยะเวลาในการผลิตหนึ่งรอบ (cycle time) และต้นทุนการดำเนินงานของเครื่องกัดแบบแกนพาเลทที่เหมาะสมสำหรับการผลิตเหล็กโครงสร้างในปริมาณสูง
ความแม่นยำ ความละเอียด และระบบควบคุม
ระบบเครื่องกัดแบบแกนคานสมัยใหม่ที่ติดตั้งระบบควบคุมตัวเลขด้วยคอมพิวเตอร์ (CNC) มีความละเอียดในการระบุตำแหน่งโดยทั่วไปอยู่ในช่วง 0.01 มิลลิเมตรต่อแกน ซึ่งบรรลุได้จากสกรูบอลแบบแม่นยำ เครื่องวัดตำแหน่งเชิงเส้น (linear encoders) และระบบควบคุมเซอร์โวแบบปิดวงจร (closed-loop servo control) ซอฟต์แวร์ควบคุมเครื่องกัดแบบแกนคานผสานรวมการสร้างเส้นทางการเคลื่อนที่ของเครื่องมือจากแบบจำลอง CAD การสร้างรูเรียงเป็นวงโดยอัตโนมัติ และขั้นตอนการปรับแต่งรหัส G-code เพื่อเพิ่มความแม่นยำสูงสุดพร้อมลดจำนวนการเปลี่ยนแปลงเส้นทางการเคลื่อนที่ของเครื่องมือให้น้อยที่สุด ความแม่นยำซ้ำของเครื่องกัดแบบแกนคาน — หรือความสม่ำเสมอของตำแหน่งรูบนชิ้นงานที่ผลิตซ้ำกัน — โดยทั่วไปอยู่ระหว่าง ±0.05 มิลลิเมตร ถึง ±0.15 มิลลิเมตร ขึ้นอยู่กับระดับของเครื่อง ความเสถียรของอุณหภูมิของแกนหมุน (spindle thermal stability) และการจัดการระบบหล่อเย็น (coolant management) สำหรับงานโครงสร้างที่การประกอบชิ้นส่วนต้องเข้ากันได้พอดีที่หน้างานโดยไม่ต้องปรับแต่งเพิ่มเติมในสนาม ข้อกำหนดด้านความแม่นยำเหล่านี้ของเครื่องกัดแบบแกนคานจึงมีความสำคัญยิ่ง การบำรุงรักษาเชิงป้องกันอย่างสม่ำเสมอ รวมถึงการทำความสะอาดรางนำทาง (guide-way) ของเครื่องกัดแบบแกนคานและการตรวจสอบการชดเชยอุณหภูมิ (thermal compensation verification) จะช่วยรักษาค่าความคลาดเคลื่อนที่กำหนดไว้เหล่านี้ไว้ตลอดอายุการใช้งานของเครื่อง
คำถามที่พบบ่อย
อะไรคือความแตกต่างระหว่างเครื่องกัดแบบแกนต์รีกับเครื่องกัดแบบดั้งเดิม
เครื่องกัดแบบแกนต์รีมีโครงสร้างแกนต์รีที่ติดตั้งอยู่เหนือชิ้นงาน ซึ่งเคลื่อนที่ตามรางคงที่ ในขณะที่เครื่องกัดแบบเข่าแบบดั้งเดิมจำเป็นต้องให้ชิ้นงานเคลื่อนที่ภายใต้หัวกัดที่ยึดแน่นอยู่กับที่ ความแตกต่างพื้นฐานนี้ทำให้เครื่องกัดแบบแกนต์รีสามารถรองรับชิ้นงานขนาดใหญ่และหนักมากได้โดยไม่เกิดข้อผิดพลาดจากการจัดตำแหน่ง จึงเหมาะอย่างยิ่งสำหรับการแปรรูปเหล็กโครงสร้าง นอกจากนี้ เครื่องกัดแบบแกนต์รียังรักษาความแข็งแกร่งไว้ได้ดีแม้ในระยะการทำงานที่ยาวกว่า จึงสามารถทำงานด้วยความแม่นยำสูงบนชิ้นส่วนที่มีขนาดเป็นเมตร ซึ่งหากใช้เครื่องขนาดเล็กกว่านั้นจะต้องเปลี่ยนตำแหน่งชิ้นงานหลายครั้ง ทั้งนี้ รูปแบบการออกแบบของเครื่องกัดแบบแกนต์รียังรองรับการติดตั้งระบบเปลี่ยนดอกสว่านอัตโนมัติและระบบควบคุมด้วยคอมพิวเตอร์ (CNC) ได้อย่างสะดวก จึงเอื้อต่อการผลิตแบบกลุ่มจำนวนมากของลวดลายรูที่ซับซ้อน
เครื่องกัดแบบแกนต์รีสามารถตัดวัสดุที่มีการหยุดและเริ่มใหม่บ่อยครั้งบนเหล็กโครงสร้างได้หรือไม่
ใช่ แท่นกัดแบบแกรนทรีถูกออกแบบมาโดยเฉพาะสำหรับการกัดแบบหยุดและเริ่มใหม่ซ้ำ ๆ ที่มีน้ำหนักมาก ซึ่งเกิดขึ้นเมื่อกัดผ่านส่วนที่เชื่อมด้วยวิธีเชื่อม โซนเปลี่ยนผ่านระหว่างความหนาของวัสดุที่ต่างกัน และบริเวณรอยต่อของแผ่นเชื่อม ความแข็งแรงของโครงสร้างแท่นกัดแบบแกรนทรี ร่วมกับแรงบิดของแกนหมุนที่สูงและระบบขับเคลื่อนการป้อนที่ทรงพลัง ช่วยให้เครื่องจักรสามารถรักษากำลังการตัดที่มั่นคงได้แม้เมื่อปลายมีดต้องสัมผัสกับวัสดุที่ผ่านการชุบแข็ง คราบสเกล หรือข้อบกพร่องจากการเชื่อม แท่นกัดแบบแกรนทรีที่ติดตั้งตลับลูกปืนแกนหมุนที่ลดการสั่นสะเทือนและมีแกนหมุนแนวนอนเส้นผ่านศูนย์กลางใหญ่ สามารถจัดการกับความท้าทายในการตัดเหล่านี้ได้อย่างน่าเชื่อถือ จึงทำให้เป็นทางเลือกอันดับหนึ่งสำหรับงานกัดชิ้นส่วนเหล็กโครงสร้างในกระบวนการผลิต แทนที่จะใช้อุปกรณ์แบบพกพาหรือแบบใช้มือซึ่งไม่สามารถรับประกันความสม่ำเสมอได้ทั่วทั้งชิ้นงานจำนวนมาก
แท่นกัดแบบแกรนทรีช่วยลดต้นทุนการผลิตชิ้นส่วนเหล็กโครงสร้างได้อย่างไร
เครื่องกัดแบบแกรนทรีช่วยลดต้นทุนการผลิตโดยรวมผ่านข้อได้เปรียบหลายประการ ได้แก่ การดำเนินการแบบตั้งค่าครั้งเดียวซึ่งกำจัดแรงงานที่ใช้ในการจัดตำแหน่งใหม่ ความแม่นยำซ้ำได้สูงซึ่งลดของเสียและการทำงานซ้ำ และการจัดการเส้นทางการตัดเครื่องมืออย่างมีประสิทธิภาพซึ่งลดเวลาไซเคิลให้น้อยที่สุด เมื่อเครื่องกัดแบบแกรนทรีสามารถเจาะรูความแม่นยำจำนวน 200 รูในชิ้นส่วนประกอบที่ผ่านการผลิตแล้วภายในกะทำงาน 8 ชั่วโมงเพียงครั้งเดียว โดยไม่จำเป็นต้องตรวจสอบหรือจัดตำแหน่งใหม่ ต้นทุนต่อรูจะลดลงอย่างมากเมื่อเทียบกับการเจาะแบบพกพา ซึ่งต้องใช้เวลาตั้งค่าหลายชั่วโมงและขั้นตอนการตรวจสอบด้วยมนุษย์ นอกจากนี้ ความแม่นยำของเครื่องกัดแบบแกรนทรียังช่วยลดปัญหาการประกอบหน้างาน จึงหลีกเลี่ยงการเจาะ รีม หรือปรับแผ่นรอง (shim) ที่สถานที่จริงซึ่งมักเกิดขึ้นหากใช้วิธีการกลึงรูแบบไม่แม่นยำพอ สำหรับการผลิตโครงสร้างเหล็กในปริมาณมาก การลงทุนในเครื่องกัดแบบแกรนทรีมักคืนทุนภายใน 18 ถึง 24 เดือนแรกผ่านการประหยัดค่าแรงงานและลดของเสีย