
 EN


La máquina de fresado de pórtico se ha convertido en un elemento esencial en la fabricación moderna de acero estructural, realizando operaciones de taladrado y fresado de precisión que los equipos tradicionales no pueden lograr de forma fiable. Los trabajos en acero estructural exigen tolerancias rigurosas, patrones complejos de perforaciones y acabados superficiales exactos —requisitos que únicamente una fresadora de puente puede satisfacer plenamente. Ya se trate de procesar secciones grandes prefabricadas, ensambles soldados masivos o componentes arquitectónicos intrincados de acero, esta categoría de maquinaria ofrece tanto la rigidez como la precisión posicional necesarias para las operaciones con acero estructural.
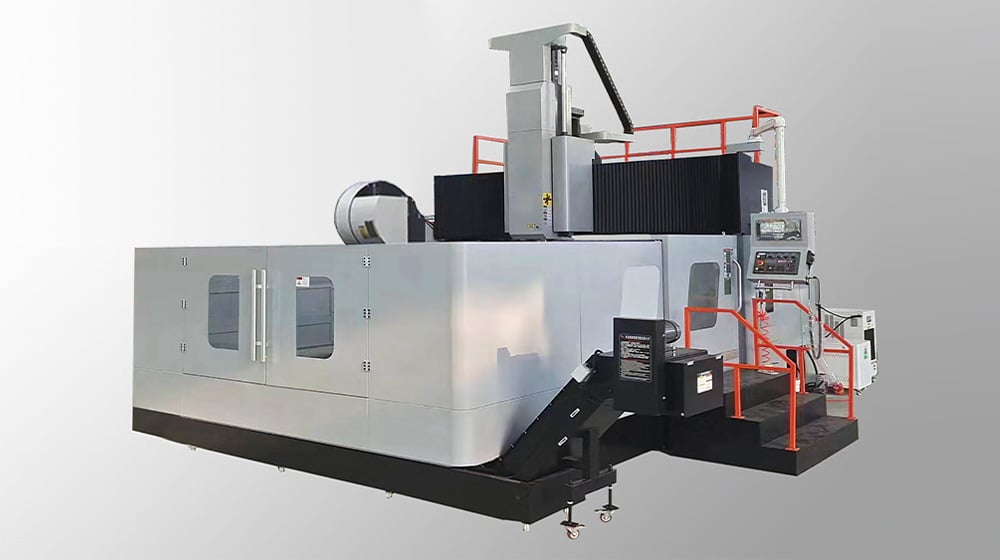
Una fresadora de pórtico funciona mediante un husillo horizontal montado sobre una estructura móvil de pórtico que abarca el área de trabajo. El propio marco del pórtico se desliza a lo largo de rieles paralelos, lo que permite al husillo acceder a cualquier punto dentro del volumen de la máquina sin requerir un desplazamiento significativo de la pieza de trabajo. Este principio de diseño hace que la fresadora de pórtico sea especialmente valiosa para componentes estructurales pesados que no pueden reubicarse fácilmente, y garantiza que las operaciones de mandrinado, fresado y refrentado mantengan su consistencia en lotes de múltiples piezas o en fabricaciones únicas de gran tamaño.
Diseño fundamental y principios operativos
Estructura de pórtico y capacidad de carga
La fresadora de pórtico recibe su nombre del característico bastidor superior en forma de pórtico que se extiende sobre la mesa de la máquina o el volumen de trabajo. Esta estructura ofrece una rigidez y capacidad de carga excepcionales, lo que permite que la fresadora de pórtico soporte perfiles de acero estructural que pesan varias toneladas sin deformación ni vibración que comprometan la precisión. El bastidor de pórtico se desplaza a lo largo de rieles fijos en dirección longitudinal, mientras que la cabeza del husillo se mueve transversalmente, creando un sistema de movimiento de tres ejes capaz de alcanzar prácticamente cualquier punto sobre o dentro de la pieza de trabajo. Esta configuración permite que la fresadora de pórtico mantenga tolerancias posicionales ajustadas durante largas series de producción, lo que facilita patrones de perforación y acabados superficiales de calidad aeroespacial en componentes de acero utilizados en puentes, edificios y estructuras industriales.
Tecnología del husillo y la integración de herramientas
Una moderna fresadora de pórtico suele contar con un husillo horizontal que acepta fresas de gran diámetro, barras de mandrinado y herramientas de refrentado necesarias para operaciones en acero estructural. Las características de velocidad y par del husillo de una fresadora de pórtico están optimizadas para cortes interrumpidos, dureza variable del material y el mandrinado pesado requerido en aplicaciones estructurales. El sistema de sujeción de herramientas en una fresadora de pórtico suele utilizar conos y portaherramientas sobredimensionados que garantizan una posición repetible y una desviación mínima, factores críticos al mandrinar agujeros de precisión en fabricaciones multicuerpo, donde errores de alineación impedirían el montaje. Los sistemas de suministro de refrigerante integrados en la cabeza del husillo de la fresadora de pórtico maximizan la vida útil de las herramientas y la calidad del acabado superficial, especialmente durante operaciones prolongadas de mandrinado que generan calor considerable.
Aplicaciones en acero estructural y ventajas operativas
Mandrinado de precisión y exactitud de los patrones de agujeros
La estructura de acero estructural suele requerir múltiples perforaciones para tornillos, agujeros para pasadores y taladros de alineación, espaciados con precisión a lo largo de secciones fabricadas que pueden abarcar varios metros. Una fresadora de puente destaca en estas aplicaciones porque su estructura fija de puente ofrece una repetibilidad y precisión posicional superiores frente a las fresadoras convencionales de tipo rodilla o los equipos portátiles de taladrado. Cuando una fresadora de puente realiza el primer taladro, establece una referencia de coordenadas de máquina que permanece estable para los taladros posteriores, permitiendo tolerancias entre taladros de ±0,1 mm o mejores. Esta capacidad resulta esencial para las uniones atornilladas en vigas de puentes, bases de columnas y placas de conexión, donde la alineación durante el montaje afecta directamente la integridad estructural y el rendimiento a largo plazo. Asimismo, la fresadora de puente ejecuta operaciones de refrentado que generan superficies planas y perpendiculares para las interfaces de conexión, eliminando la necesidad de ajustes in situ mediante láminas de relleno y reduciendo el tiempo de montaje.
Eficiencia en el mecanizado de grandes conjuntos
La capacidad de producción en la fabricación de estructuras de acero mejora significativamente al utilizar una fresadora de puente, porque esta maquinaria permite distribuir los costos de preparación de piezas a lo largo de ciclos productivos más largos, manteniendo al mismo tiempo la precisión posicional. A diferencia de los equipos portátiles de mandrinado, que requieren reposicionamiento entre operaciones, una fresadora de puente mantiene la pieza estacionaria y desplaza la herramienta de corte hasta cada ubicación requerida, reduciendo así el tiempo de preparación y los errores humanos de posicionamiento. Las operaciones por lotes —por ejemplo, perforar patrones idénticos de agujeros en múltiples vigas o armaduras fabricadas— resultan altamente eficientes en una fresadora de puente, ya que los cambios en la trayectoria de la herramienta se implementan rápidamente entre piezas sin necesidad de recalibración. Además, esta máquina reduce las tasas de desecho, pues la verificación inicial de la configuración garantiza que las piezas subsiguientes idénticas cumplan con las tolerancias sin necesidad de comprobaciones repetidas ni agujeros de prueba.
Especificaciones Técnicas y Criterios de Selección
Capacidad Dimensional y Configuración del Espacio de Trabajo
El espacio de trabajo de una fresadora de puente varía ampliamente según la clase de máquina y su aplicación, desde modelos compactos que admiten componentes de hasta 3 metros de longitud hasta instalaciones masivas destinadas a secciones que superan los 10 metros de largo. Al seleccionar una fresadora de puente, los fabricantes estructurales deben asegurarse de que las dimensiones de la mesa de la máquina y los volúmenes libres disponibles permitan alojar el componente o conjunto individual más grande que se pretenda mecanizar. El rango de posicionamiento del husillo de la fresadora de puente —tanto en dirección vertical como horizontal— determina la altura máxima de la pieza y las distancias de desplazamiento que pueden mecanizarse sin necesidad de reubicarla. Las especificaciones técnicas de la máquina incluyen también la potencia nominal del husillo, la capacidad del sistema de refrigerante y la disponibilidad de un cambiador automático de herramientas; todos estos factores influyen directamente en el tiempo de ciclo y en el costo operativo de una fresadora de puente adecuada para la producción en alta volumetría de acero estructural.
Precisión, Resolución y Sistemas de Control
Los sistemas modernos de fresadoras de puente equipados con CNC presentan una resolución posicional típica en el rango de 0,01 mm por eje, lograda mediante tornillos de bolas de precisión, codificadores lineales y control servo en bucle cerrado. El software de control de la fresadora de puente integra la generación de trayectorias de herramienta basada en CAD, la generación automática de círculos de perforación y rutinas de optimización de código G que maximizan la exactitud mientras minimizan las transiciones en la trayectoria de la herramienta. La repetibilidad de la fresadora de puente —es decir, la consistencia de las posiciones de los orificios en piezas idénticas— suele oscilar entre ±0,05 mm y ±0,15 mm, dependiendo de la categoría de la máquina, la estabilidad térmica del husillo y la gestión del refrigerante. En aplicaciones estructurales donde los conjuntos de conexión deben ajustarse correctamente in situ sin necesidad de ajustes en obra, estas especificaciones de exactitud de la fresadora de puente resultan críticas. El mantenimiento preventivo periódico, que incluye la limpieza de las guías de la fresadora de puente y la verificación de la compensación térmica, preserva dichas tolerancias durante toda la vida útil de la máquina.
Preguntas frecuentes
¿Qué distingue una fresadora de pórtico de una fresadora tradicional?
Una fresadora de pórtico cuenta con un bastidor superior en forma de pórtico que se desplaza a lo largo de rieles fijos, mientras que las fresadoras tradicionales de tipo rodilla exigen que la pieza de trabajo se mueva debajo de una cabeza de husillo fija. Esta diferencia fundamental implica que una fresadora de pórtico puede alojar piezas de trabajo muy grandes y pesadas sin errores de posicionamiento, lo que la convierte en la opción ideal para acero estructural. Además, la fresadora de pórtico mantiene su rigidez en recorridos de trabajo más largos, lo que permite trabajos de precisión en componentes de escala métrica que requerirían reubicación en equipos más pequeños. El diseño de la fresadora de pórtico también integra cambiadores automáticos de herramientas y control CNC de forma más sencilla, lo que favorece la producción eficiente por lotes de patrones complejos de perforaciones.
¿Puede una fresadora de pórtico realizar cortes interrumpidos en acero estructural?
Sí, una fresadora de puente se diseña específicamente para los cortes interrumpidos pesados que ocurren al taladrar secciones soldadas, zonas de transición entre distintos espesores de material y interfaces de placas de conexión. La rigidez de la estructura de la fresadora de puente, combinada con un par elevado del husillo y accionamientos de avance potentes, permite que la máquina mantenga fuerzas de corte estables incluso cuando la herramienta encuentra material endurecido, óxido o defectos de soldadura. Una fresadora de puente equipada con rodamientos de husillo amortiguadores de vibraciones y un husillo horizontal de gran diámetro puede gestionar estos desafíos de corte de forma fiable, lo que la convierte en la opción preferida para el mecanizado en producción de acero estructural, en lugar de equipos portátiles o manuales que no pueden garantizar consistencia en numerosas piezas.
¿Cómo reduce una fresadora de puente el costo de fabricación del acero estructural?
Una fresadora de puente reduce el costo total de fabricación al combinar múltiples ventajas: operaciones en una sola configuración que eliminan la necesidad de reubicar las piezas, alta repetibilidad que disminuye los desechos y el retrabajo, y una gestión eficiente de las trayectorias de herramienta que minimiza el tiempo de ciclo. Cuando una fresadora de puente puede taladrar 200 orificios de precisión en un conjunto fabricado durante un solo turno de 8 horas sin necesidad de volver a verificar ni reubicar la pieza, el costo por orificio desciende drásticamente en comparación con las operaciones portátiles de taladrado, que requieren varias horas de configuración y pasos manuales de verificación. Además, la precisión de una fresadora de puente reduce los problemas de ensamblaje en obra, eliminando perforaciones, escariados o ajustes con láminas de calibración costosos en el sitio, que de otro modo ocurrirían si los patrones de orificios se mecanizaran mediante métodos menos precisos. En la fabricación de acero estructural a gran volumen, la inversión en una fresadora de puente suele recuperarse normalmente dentro de los primeros 18 a 24 meses gracias al ahorro de mano de obra y a la reducción de desechos.