
 EN


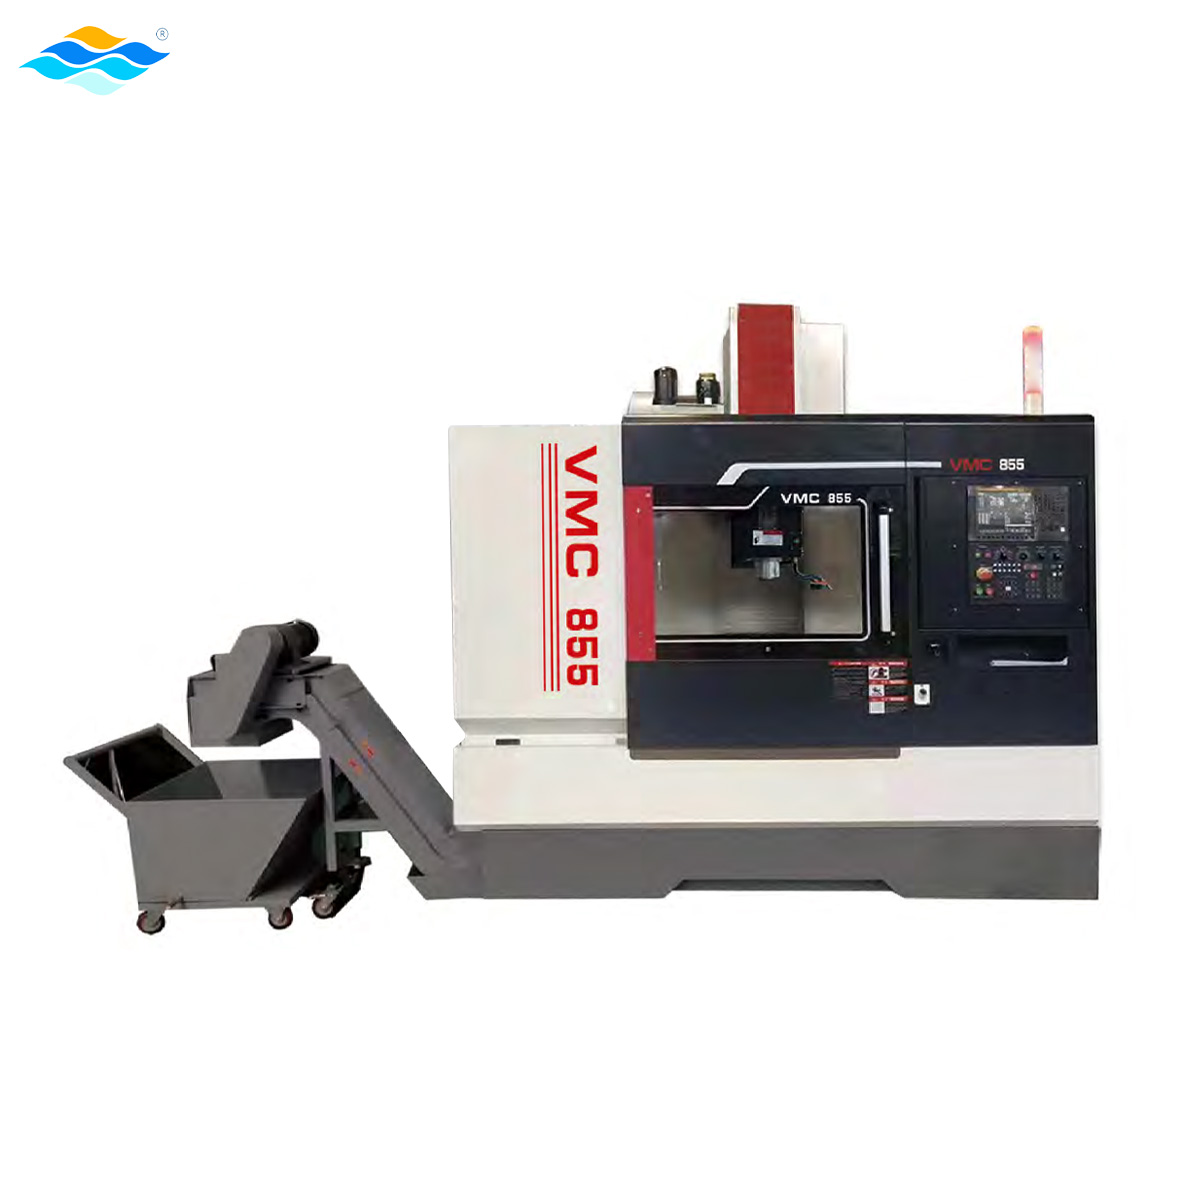
Трубы гantry milling machine стала незаменимой в современном производстве конструкционной стали, обеспечивая точные сверлильные и фрезерные операции, которые традиционное оборудование не в состоянии выполнить надёжно. Производство конструкционной стали требует соблюдения строгих допусков, сложных схем отверстий и высокого качества обработки поверхностей — требований, которые портальная фрезерная станция удовлетворяет уникальным образом. Независимо от того, обрабатываются ли крупногабаритные сварные секции, массивные сварные узлы или сложные архитектурные элементы из стали, данная категория оборудования обеспечивает как необходимую жёсткость, так и точность позиционирования, требуемые при работе с конструкционной сталью.
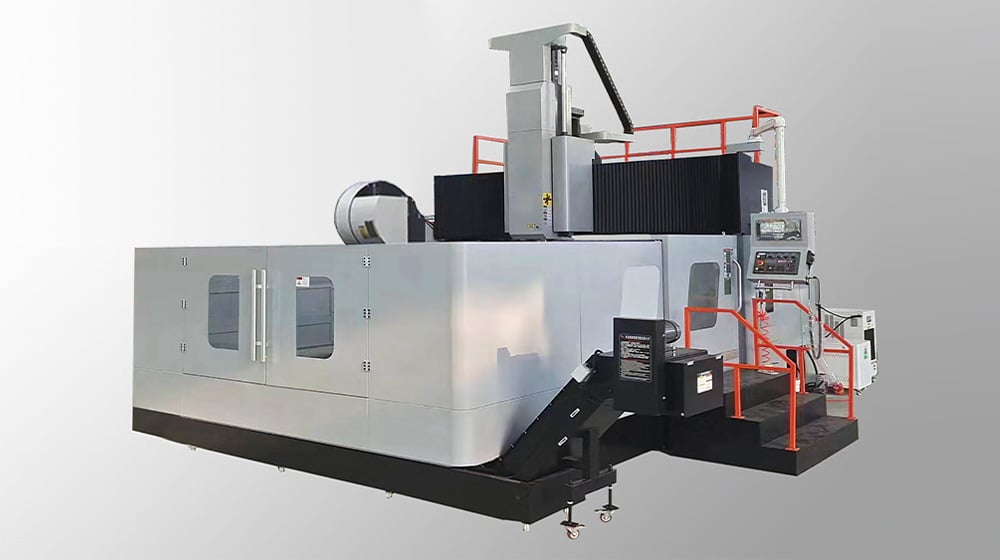
Фрезерный станок с порталом работает за счёт горизонтального шпинделя, установленного на подвижной порталной конструкции, охватывающей рабочую зону. Сама порталная рама перемещается вдоль параллельных направляющих, что позволяет шпинделю достигать любой точки внутри рабочего объёма станка без значительного перемещения заготовки. Такой принцип конструкции делает фрезерный станок с порталом особенно ценным для обработки тяжёлых конструкционных деталей, которые невозможно легко переустановить, и обеспечивает стабильность точности операций расточки, фрезерования и торцевания как при серийной обработке нескольких деталей, так и при изготовлении крупногабаритных единичных изделий.
Основные конструктивные и эксплуатационные принципы
Портал и грузоподъёмность
Название фрезерного станка с порталом происходит от его характерной верхней портальной рамы, которая простирается над рабочим столом или рабочей зоной станка. Эта конструкция обеспечивает исключительную жёсткость и несущую способность, позволяя фрезерному станку с порталом обрабатывать стальные конструкционные профили массой в несколько тонн без прогибов или вибраций, которые могли бы нарушить точность обработки. Портальная рама перемещается вдоль неподвижных направляющих в продольном направлении, а сам шпиндельный узел — поперечно, образуя трёхкоординатную систему движения, обеспечивающую доступ практически к любой точке на поверхности или внутри заготовки. Такая конфигурация позволяет фрезерному станку с порталом сохранять высокую точность позиционирования в течение длительных циклов производства, обеспечивая изготовление отверстий и поверхностей по стандартам авиационной промышленности для стальных компонентов, применяемых в мостах, зданиях и промышленных сооружениях.
Технология шпинделя и интеграция инструментов
Современный фрезерный станок с порталом, как правило, оснащён горизонтальным шпинделем, который принимает фрезы большого диаметра, расточные оправки и торцевые инструменты, необходимые для обработки конструкционной стали. Характеристики частоты вращения и крутящего момента шпинделя фрезерного станка с порталом оптимизированы для прерывистого резания, переменной твёрдости материала и тяжёлых расточных операций, требуемых при обработке конструкционных деталей. Система крепления инструмента на фрезерном станке с порталом часто использует увеличенные конусы и держатели, обеспечивающие воспроизводимое позиционирование и минимальное биение — критически важные параметры при расточке точных отверстий в многосекционных сборках, где ошибки выравнивания сделают сборку невозможной. Системы подачи охлаждающей жидкости, интегрированные в головку шпинделя фрезерного станка с порталом, максимизируют срок службы инструмента и качество чистоты поверхности, особенно при продолжительных расточных операциях, генерирующих значительное количество тепла.
Применение при обработке конструкционной стали и эксплуатационные преимущества
Точная расточка и точность расположения отверстий
Строительные стальные конструкции часто требуют множества точно расположенных отверстий под болты, отверстий под шпонки и центровочных отверстий по всей длине сварных секций, которые могут достигать нескольких метров. Фрезерный станок с порталом особенно эффективен в таких задачах, поскольку его неподвижная портальная конструкция обеспечивает превосходную повторяемость и точность позиционирования по сравнению с традиционными фрезерными станками консольного типа или переносным расточным оборудованием. При растачивании первого отверстия на фрезерном станке с порталом устанавливается стабильная опорная система координат станка, сохраняющаяся при обработке последующих отверстий, что позволяет обеспечить допуски между отверстиями ±0,1 мм и выше. Эта возможность критически важна для болтовых соединений в балках мостов, опорных частях колонн и соединительных плитах, где точность сборки напрямую влияет на прочность конструкции и её долгосрочную эксплуатационную надёжность. Кроме того, фрезерный станок с порталом выполняет операции торцевого фрезерования, формируя ровные и перпендикулярные поверхности для соединительных интерфейсов, что исключает необходимость подкладок на месте монтажа и сокращает время сборки.
Эффективность при обработке крупногабаритных сборочных узлов
Производительность при изготовлении конструкционных стальных изделий значительно возрастает при использовании фрезерного станка с порталом, поскольку данное оборудование позволяет распределить затраты на установку детали на более продолжительные циклы производства, сохраняя при этом точность позиционирования. В отличие от переносных расточных установок, требующих переустановки между операциями, фрезерный станок с порталом удерживает заготовку неподвижно и перемещает режущий инструмент в каждую необходимую позицию, сокращая время на подготовку и ошибки, вызванные человеческим фактором при позиционировании. Пакетные операции — например, сверление одинаковых отверстий в нескольких изготовленных балках или фермах — становятся чрезвычайно эффективными на фрезерном станке с порталом, поскольку изменения траектории инструмента между деталями можно реализовать быстро без повторной калибровки. Фрезерный станок с порталом также снижает процент брака, поскольку первоначальная проверка установки гарантирует соответствие последующих идентичных деталей заданным допускам без необходимости повторных замеров или пробного сверления.
Технические характеристики и критерии выбора
Функциональные возможности по габаритам и конфигурация рабочей зоны
Рабочая зона фрезерного станка с порталом значительно варьируется в зависимости от класса станка и области применения: от компактных моделей, предназначенных для обработки деталей длиной до 3 метров, до массивных установок, служащих для обработки секций длиной более 10 метров. При выборе фрезерного станка с порталом производители металлоконструкций должны убедиться, что габариты стола станка и его габаритные ограждения позволяют разместить самую крупную отдельную деталь или сборку, подлежащую обработке. Диапазон позиционирования шпинделя фрезерного станка с порталом — как по вертикали, так и по горизонтали — определяет максимальную высоту обрабатываемой детали и допустимые смещения при обработке без повторного позиционирования. В технических характеристиках станка также указываются номинальная мощность шпинделя, ёмкость системы охлаждения и наличие автоматического устройства смены инструмента — все эти параметры напрямую влияют на длительность цикла и эксплуатационные затраты при использовании фрезерного станка с порталом в условиях серийного производства стальных конструкций.
Точность, разрешение и системы управления
Современные системы фрезерных станков с порталом, оснащённые ЧПУ, обеспечивают позиционное разрешение обычно в диапазоне 0,01 мм на каждую ось благодаря использованию прецизионных шарико-винтовых пар, линейных энкодеров и сервоприводов с замкнутым контуром управления. Программное обеспечение управления фрезерным станком с порталом интегрирует генерацию траекторий инструмента на основе CAD, автоматическую генерацию окружностей отверстий и процедуры оптимизации G-кода, которые повышают точность и одновременно минимизируют переходы между участками траектории инструмента. Повторяемость точности на фрезерном станке с порталом — то есть согласованность положений отверстий при обработке идентичных деталей — обычно составляет от ±0,05 мм до ±0,15 мм и зависит от класса станка, термостабильности шпинделя и управления подачей охлаждающей жидкости. Для конструкционных применений, где сборочные узлы соединений должны точно совмещаться на строительной площадке без необходимости корректировки в полевых условиях, такие спецификации точности фрезерного станка с порталом имеют решающее значение. Регулярное профилактическое обслуживание, включая очистку направляющих портала и проверку тепловой компенсации, сохраняет указанные допуски на протяжении всего срока службы станка.
Часто задаваемые вопросы
Чем фрезерный станок с порталом отличается от традиционного фрезерного станка?
Фрезерный станок с порталом оснащён верхним портальным каркасом, который перемещается вдоль неподвижных направляющих, тогда как в традиционных фрезерных станках консольного типа заготовка перемещается под неподвижной шпиндельной бабкой. Это принципиальное различие позволяет фрезерному станку с порталом обрабатывать очень крупные и тяжёлые заготовки без погрешностей позиционирования, что делает его идеальным для обработки конструкционной стали. Кроме того, фрезерный станок с порталом сохраняет жёсткость на протяжении более длинных рабочих зон, обеспечивая точную обработку компонентов метрового масштаба, для которых на станках меньших габаритов потребовалась бы повторная установка. Конструкция фрезерного станка с порталом также позволяет проще интегрировать автоматические сменщики инструментов и ЧПУ-управление, что способствует эффективному серийному производству сложных систем отверстий.
Может ли фрезерный станок с порталом выполнять прерывистое фрезерование конструкционной стали?
Да, фрезерный станок с порталом специально разработан для тяжёлых прерывистых резов при растачивании сварных участков, переходных зон между различными толщинами материала и стыков соединительных плит. Жёсткость конструкции фрезерного станка с порталом в сочетании с высоким крутящим моментом шпинделя и мощными приводами подачи позволяют станку сохранять устойчивые силы резания даже при встрече инструмента с закалённым материалом, окалиной или дефектами сварного шва. Фрезерный станок с порталом, оснащённый подшипниками шпинделя с системой гашения вибраций и горизонтальным шпинделем большого диаметра, надёжно справляется с такими задачами резания и поэтому является предпочтительным выбором для серийной обработки строительной стали по сравнению с портативным или ручным оборудованием, которое не может обеспечить одинаковое качество обработки большого количества деталей.
Как фрезерный станок с порталом снижает себестоимость изготовления конструкционной стали?
Портально-фрезерный станок снижает общую стоимость изготовления за счёт объединения нескольких преимуществ: операций в единой установке, исключающих трудозатраты на повторное позиционирование; высокой повторяемости, уменьшающей количество брака и переделок; а также эффективного управления траекторией инструмента, минимизирующего время цикла. Когда портально-фрезерный станок способен просверлить 200 прецизионных отверстий в сварной сборке в течение одной 8-часовой смены без повторной проверки или переустановки, себестоимость одного отверстия резко снижается по сравнению с мобильными операциями расточки, требующими нескольких часов на настройку и этапов ручной верификации. Кроме того, высокая точность портально-фрезерного станка снижает проблемы при монтаже на объекте, устраняя дорогостоящее сверление, развертывание или подгонку прокладок непосредственно на строительной площадке — такие операции потребовались бы, если бы отверстия были выполнены менее точными методами. При серийном производстве конструкционной стали инвестиции в портально-фрезерный станок обычно окупаются в течение первых 18–24 месяцев за счёт экономии на заработной плате и сокращения брака.