
 EN


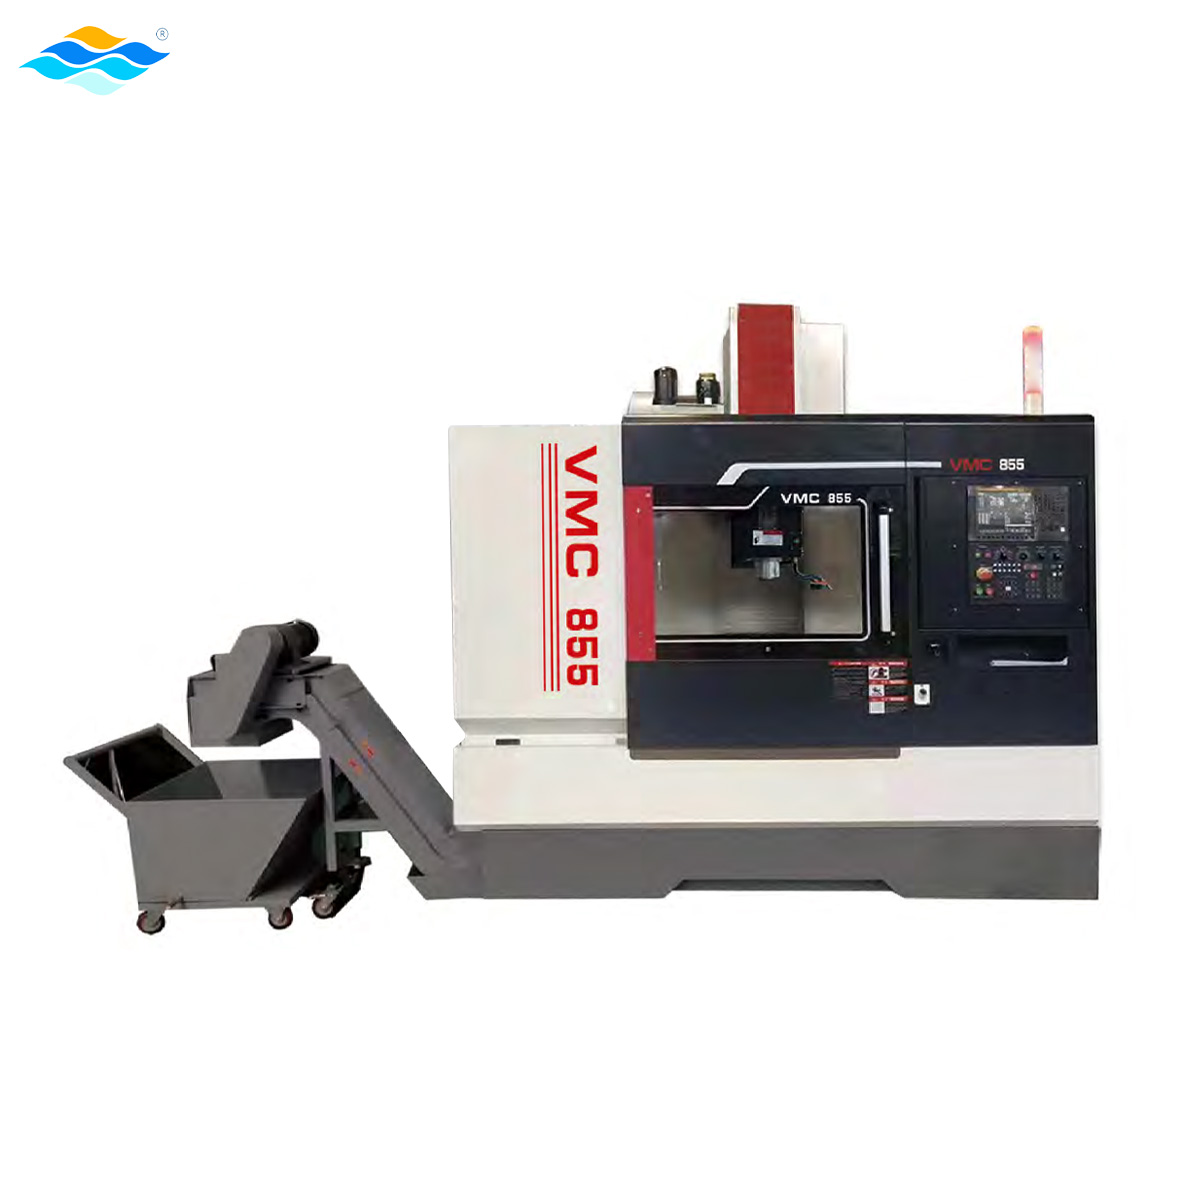
Die brusa frêer masjien het noodsaaklik geword in moderne strukturele staalvervaardiging, wat presisie-spuit- en freesbewerkings lewer wat tradisionele toerusting nie betroubaar kan bewerkstellig nie. Strukturele staalwerk vereis streng toleransies, ingewikkelde gatpatrone en akkurate oppervlakafwerking—vereistes wat slegs 'n gantriespuit- en freessmasjien uniek kan vervul. Of dit nou groot vervaardigde afdelings, massiewe gelasde samestellings of ingewikkelde argitektoniese staalkomponente is wat verwerk word, verskaf hierdie masjiengroep beide die styfheid en posisionele akkuraatheid wat strukturele staalbewerkings vereis.
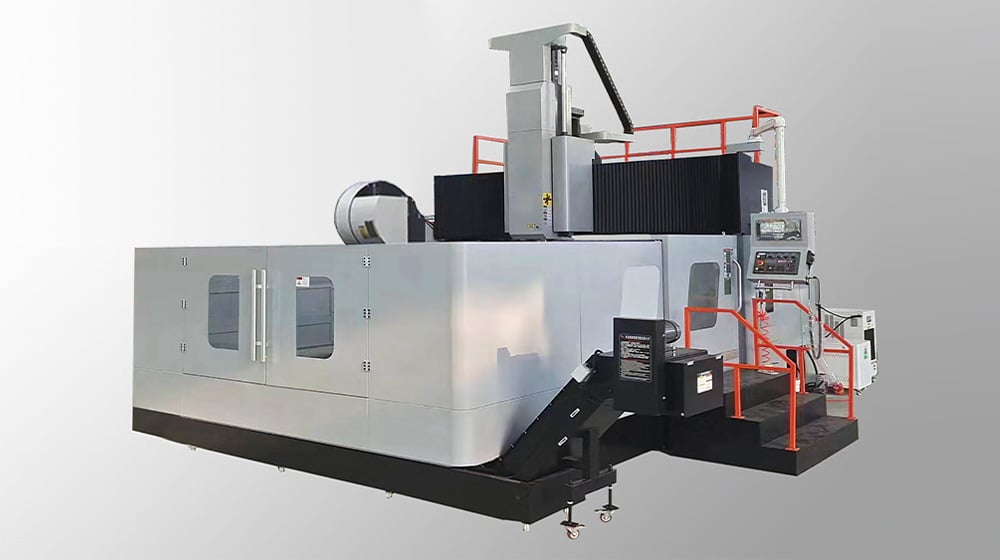
'n Gantrieskermasjien werk deur 'n horisontale spil wat op 'n beweeglike gantrystrukture monteer is wat oor die werkarea strek. Die gantriraamwerk self gly langs parallelle relse, wat die spil in staat stel om elke punt binne die masjienomtrek te bereik sonder dat die werkstuk beduidend beweeg hoef te word. Hierdie ontwerp beginsel maak 'n gantrieskermasjien veral waardevol vir swaar strukturele komponente wat nie maklik herposisioneer kan word nie, en dit verseker dat boring-, skerm- en vlakmaakbewerkings konsekwent bly oor veeldeel-batches of groot enkelvormings.
Kernontwerp en Bedryfsbeginsels
Gantristruktuur en Lasvermoë
Die gantry freessmasjien kry sy naam van sy kenmerkende bokantse gantry-raam, wat oor die masjien se tafel of werkarea strek. Hierdie struktuur verskaf uitstekende styfheid en lasdra-vermoë, wat toelaat dat ’n gantry freessmasjien strukturele staalprofiel wat baie ton weeg, kan hanteer sonder vervorming of vibrasie wat die presisie sou benadeel. Die gantry-raam beweeg langs vasgevestigde relse in die lengterigting, terwyl die spilhoof self dwarsbeweeg, wat ’n drie-assige bewegingstelsel skep wat byna enige punt op of binne-in die werkstuk bereik. Hierdie konfigurasie laat die gantry freessmasjien toe om nou posisietoleransies gedurende lang produksieduur te handhaaf, wat lugvaartgraad gatpatrone en oppervlakafwerking op staalkomponente ondersteun wat in brûe, geboue en industriële strukture gebruik word.
Spiltegnologie en gereedskapintegrasiе
’n Moderne gantry freesmasjien beskik gewoonlik oor ’n horisontale spil wat grootdeursnee-snyers, boorstawe en vlakmaakgereedskap aanvaar wat nodig is vir strukturele staalbewerkings. Die spoed- en wringkragkenmerke van ’n gantry freesmasjien is geoptimeer vir onderbrekte snye, veranderlike materiaalhardheid en die swaarboorwerk wat in strukturele toepassings vereis word. Die gereedskaphouersisteem op ’n gantry freesmasjien maak dikwels gebruik van oormatige keëlverbindings en houers wat herhaalbare posisionering en minimale loopafwyking verseker — kritieke faktore tydens die boor van presisiegate in veelgedeelte-vervaardigingsstukke waar uitlyningsfoute montasie onmoontlik sou maak. Koelvloeistofleweringstelsels wat in die gantry freesmasjien se spilkop geïntegreer is, maksimeer gereedskapslewe en oppervlakafwerkingkwaliteit, veral tydens langduur-boorwerk wat beduidende hitte genereer.
Toepassings vir Strukturele Staal en Bedryfsvoordele
Presisieboorwerk en Akkuraatheid van Gatpatrone
Strukturele staalwerk vereis dikwels verskeie presies gespasieerde boutgate, pen-gate en uitlyngate oor vervaardigde afdelings wat verskeie meter kan beslaan. 'n Gantriespuilmasjien is uitstekend vir hierdie toepassings omdat sy vasgevestigde gantriestrukture 'n beter herhaalbaarheid en posisionele akkuraatheid bied as tradisionele knie-tipe spuilmasjiene of draagbare booruitrusting. Wanneer 'n gantriespuilmasjien 'n aanvanklike gat boor, stel dit 'n masjienkoördinaatverwysing vas wat vir daaropvolgende gate stabiel bly, wat gat-tot-gat-toleransies van ±0,1 mm of beter moontlik maak. Hierdie vermoë is noodsaaklik vir geboute verbindinge in brugbalke, kolomgrondslae en verbindingsplate waar monteeruitlyning direk die strukturele integriteit en langtermynprestasie beïnvloed. Die gantriespuilmasjien hanteer ook afsnybewerkings wat plat, loodregte oppervlaktes vir verbindingsinterfaces skep, wat velddraaiers elimineer en monteertyd verminder.
Doeltreffendheid in groot-assembly verspaning
Produksiedoorset in strukturele staalvervaardiging verbeter aansienlik wanneer 'n gantry freessmasjien gebruik word, omdat die masjinerie toelaat dat deel-opstelkoste oor langer produksiesiklusse versprei word terwyl posisionele akkuraatheid behou word. In teenstelling met draagbare boorinstallasies wat tussen bewerkings herposisioneer moet word, hou 'n gantry freessmasjien die werkstuk stil en bring die snygereedskap na elke vereiste ligging, wat opsteltyd en menslike posisioneringsfoute verminder. Massabewerkings—soos die boor van identiese gatpatrone op verskeie vervaardigde balks of balke—word baie doeltreffend op 'n gantry freessmasjien uitgevoer, omdat gereedskap-padveranderings vinnig tussen dele toegepas kan word sonder herkalibrering. Die gantry freessmasjien verminder ook afvalkoers omdat die aanvanklike opstelverifikasie verseker dat daaropvolgende identiese dele binne toleransie val sonder herhaalde kontrole of proefgatte.
Tegniese Spesifikasies en Keusekriteria
Afmetingsvermoë en Werkruimtekonfigurasie
Die werkruimte van 'n gantry freesmasjien wissel baie, afhangende van die masjienklas en toepassing, vanaf kompakte modelle wat komponente tot 3 meter lank kan akkommodeer tot massiewe installasies wat afdelings van meer as 10 meter lengte bedien. By die keuse van 'n gantry freesmasjien moet strukturele vervaardigers verseker dat die masjientafelafmetings en vrye ruimteomtrekke die grootste enkele komponent of samestelling wat hulle wil freseer, kan akkommodeer. Die gantry freesmasjien se spilposisie-reeks—sowel vertikaal as horisontaal—bepaal die maksimum onderdeelhoogte en verskuiwingafstande wat sonder herposisionering gefreseer kan word. Masjien-spesifikasies sluit ook spilvermoë-beoordelings, koelmiddelsisteemkapasiteit en die beskikbaarheid van outomatiese gereedskapwisselaars in, al hierdie faktore beïnvloed direk die siklus tyd en bedryfskoste op 'n gantry freesmasjien wat geskik is vir hoë-volumestrukturele staalproduksie.
Akkuurtheid, Resolusie en Beheerstelsels
Moderne CNC-uitgeruste gantry freessisteem het gewoonlik 'n posisie-resolusie van ongeveer 0,01 mm per as, wat bereik word deur presisie-kogel-skroewe, lineêre enkoders en geslote-lus servo-beheer. Die beheerprogrammatuur vir die gantry freessisteem integreer CAD-gebaseerde gereedskap-padgenerasie, outomatiese gat-sirkelgenerasie en G-kode-optimaliseringstegnieke wat akkuraatheid maksimeer terwyl oorgange in die gereedskap-pad tot 'n minimum beperk word. Herhaalde akkuraatheid op 'n gantry freessisteem – dit wil sê die konsekwentheid van gatposisies oor identiese onderdele – wissel gewoonlik tussen ±0,05 mm en ±0,15 mm, afhangende van die masjienklas, spiltermiese stabiliteit en koelmiddelbestuur. Vir strukturele toepassings waar verbindingstelle korrek op die werf moet pas sonder veldaanpassing, is hierdie akkuraatheidspesifikasies op 'n gantry freessisteem krities. Gewone voorkomende onderhoud, insluitend die skoonmaak van die gantry freessisteem se rigtingsweë en verifikasie van termiese kompensasie, behou hierdie toleransies gedurende die volle dienslewe van die masjien.
VEE
Wat onderskei ’n gantry-snymasjien van ’n tradisionele snymasjien?
’n Gantry-snymasjien het ’n bokantse gantry-raam wat langs vasgeveste relse beweeg, terwyl tradisionele knie-tipe snymasjiene vereis dat die werkstuk onder ’n vasgeveste spilhoof beweeg. Hierdie fundamentele verskil beteken dat ’n gantry-snymasjien baie groot en swaar werkstukke kan hanteer sonder posisieerfoute, wat dit ideaal maak vir strukturele staal. Daarbenewens behou ’n gantry-snymasjien styfheid oor langer werkareas, wat presisiebewerking op komponente van meterlengte moontlik maak — komponente wat op kleiner toestelle herposisionering sou vereis. Die ontwerp van die gantry-snymasjien integreer ook outomatiese gereedskapwisselaars en CNC-beheer meer gerieflik, wat doeltreffende stroombeproduksie van ingewikkelde gatpatrone ondersteun.
Kan ’n gantry-snymasjien onderbreë snitte in strukturele staal hanteer?
Ja, ’n gantry freessmasjien is spesifiek ontwerp vir die swaar onderbreë snitte wat voorkom wanneer daar deur gelasde afdelings, oorgangsone tussen verskillende materiaaldiktes en verbindingplaatkoppelinge geboor word. Die styfheid van die gantry freessmasjienstruktuur, gekombineer met hoë spilmoment en kragtige voeraandrywings, laat die masjien toe om stabiele snykragte te handhaaf selfs wanneer die gereedskap verhardde materiaal, skale of lasdefekte teëkom. ’n Gantry freessmasjien wat toegerus is met vibrasie-dempende spilbearings en ’n grootdeursnee horisontale spil, kan hierdie snyuitdagings betroubaar hanteer, wat dit die verkose keuse maak vir strukturele staalvervaardiging in produksie, eerder as draagbare of handbedryfde toerusting wat nie konsekwentheid oor baie dele kan waarborg nie.
Hoe verminder ’n gantry freessmasjien die koste van strukturele staalvervaardiging?
’n Gantriesnydmasjien verminder die algehele vervaardigingskoste deur verskeie voordele te kombineer: enkel-instelling-bewerkings wat herposisioneringsarbeid uitskakel, hoë herhaalbaarheid wat afval en herbewerking verminder, en doeltreffende gereedskap-padbestuur wat siklus tyd tot ’n minimum beperk. Wanneer ’n gantriesnydmasjien 200 presisiegate in ’n vervaardigde samestelling kan boor tydens een 8-uur-skof sonder herkontrole of herposisionering, daal die koste per gat dramaties in vergelyking met draagbare boorwerks wat verskeie instellingsure en menslike verifikasie-stappe vereis. Daarbenewens verminder die akkuraatheid van ’n gantriesnydmasjien probleme met veldsamestelling, wat duur op-plaas-boor-, uitboor- of skuifaanpassings wat andersins sou voorkom as gatepatrone met minder presiese metodes bewerk is. Vir grootvolume-strukturele-staalvervaardiging lei belegging in ’n gantriesnydmasjien gewoonlik tot terugverdiening binne die eerste 18 tot 24 maande deur arbeidsbesparings en afvalvermindering.