
 EN


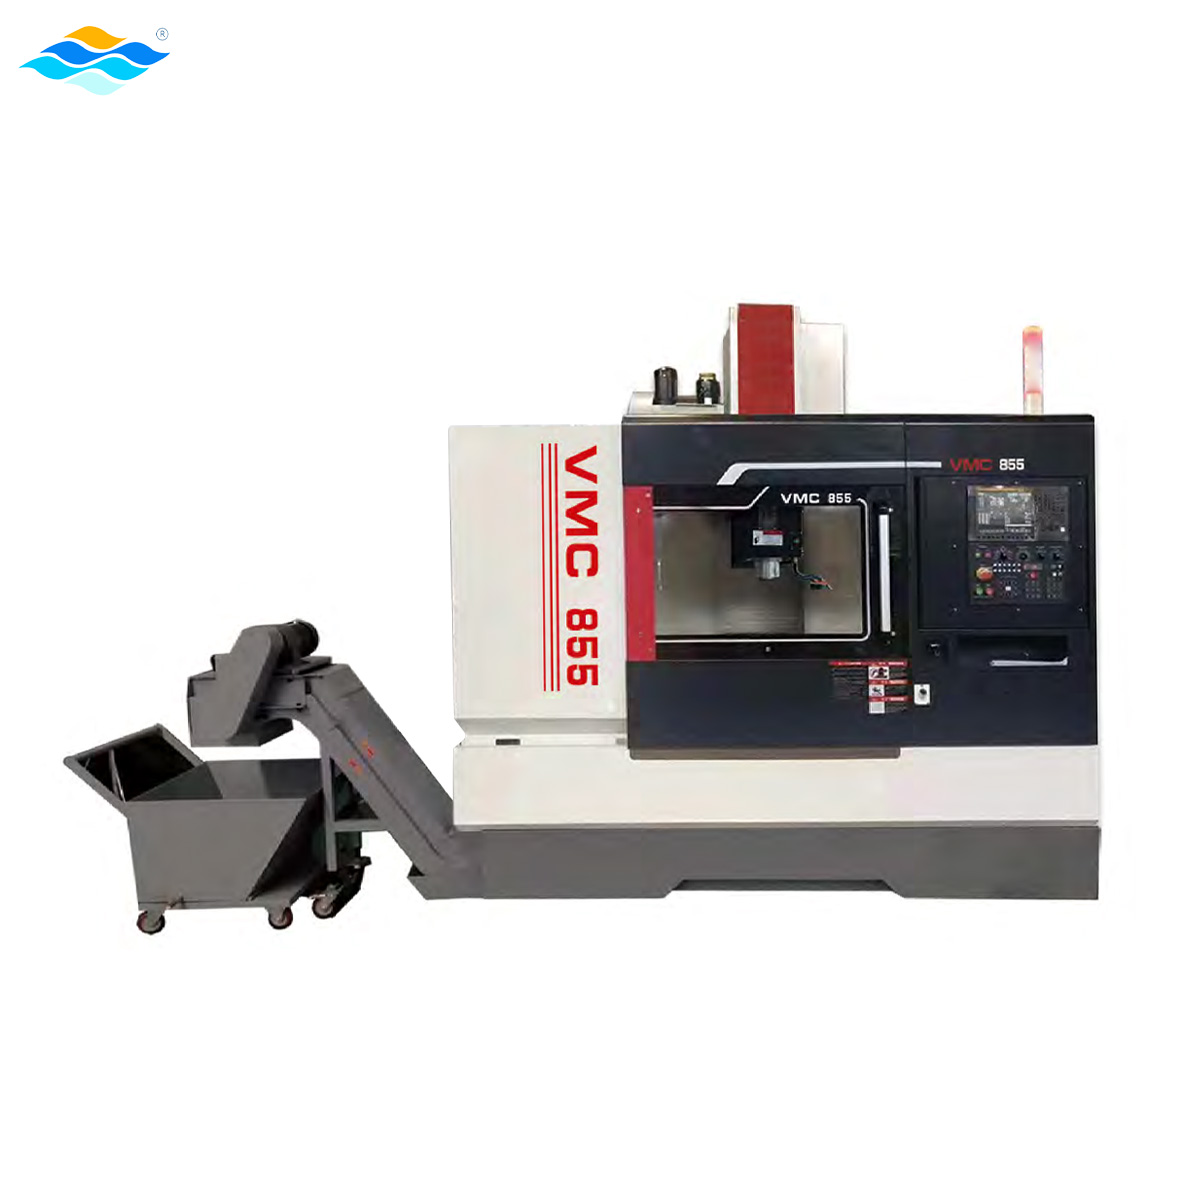
The portalna freza u modernom stroju za proizvodnju čelika, čelični stroj je postao ključan, jer omogućuje precizne obrade i obrade koje tradicionalna oprema ne može pouzdano postići. Structuralno čelikovanje zahtijeva zahtjevne tolerancije, složene obrasce rupa i precizne površinske završetke, zahtjeve koje jednostavan frezer s portalom jedinstveno ispunjava. Bez obzira na to jesu li to obrade velikih izgrađenih profila, masivnih zavarivih sastava ili složenih arhitektonskih čeličnih komponenti, ova klasa strojeva pruža i krutost i preciznost položaja koje zahtijevaju strukturne čelične operacije.
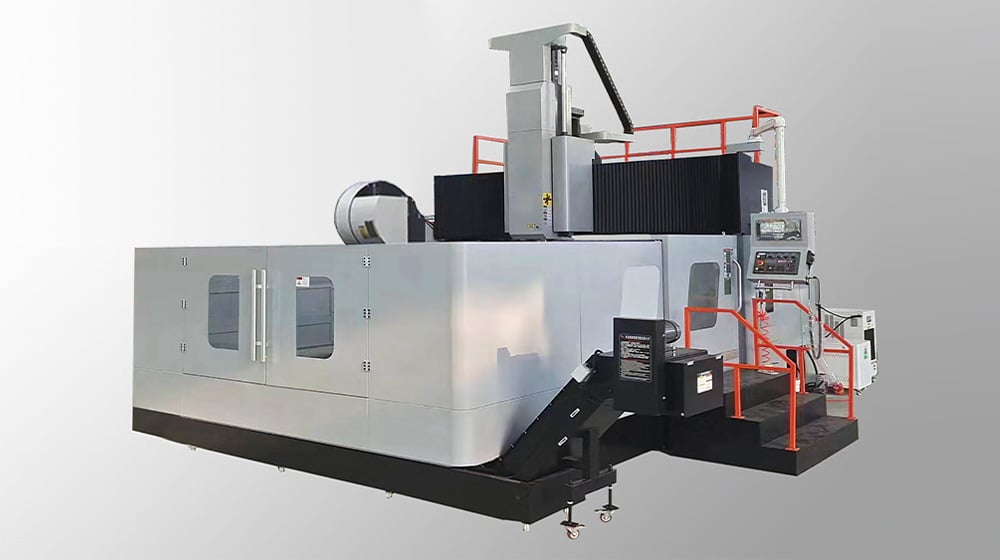
U slučaju da je proizvodnja materijala u skladu s člankom 6. stavkom 1. točkom (a) ili (b) ovog članka, u skladu s člankom 6. stavkom 1. točkom (a) ovog članka, proizvedena je od strane proizvođača. Sam okvir portara klizi uz paralelne šine, omogućavajući vrtu da pristupi svakoj točki unutar omotača stroja bez potrebe za značajnim pomicanjem radnog dijela. Ovaj princip dizajna čini frezač s portalom posebno vrijednim za teške strukturne komponente koje se ne mogu lako premjestiti, te osigurava da operacije bušenja, frezacije i obračunavanja održavaju konzistentnost u serijama s više dijelova ili velikim pojedinačnim proizvodima.
Osnovni načeli projektiranja i rada
U skladu s člankom 3. stavkom 2.
Naziv freza za branič izvodi se od karakterističnog ramera za branič, koji se prostire preko strojnog stola ili radne omotnice. Ova struktura pruža iznimnu krutost i nosivost, omogućavajući frezalnoj mašini da primi čelične konstrukcijske dijelove težine mnogih tona bez defleksije ili vibracija koje bi ugrozile preciznost. Okvir portala kreće se uz staze u uzdužnom smjeru, dok se sama glava vrtića kreće poprečno, stvarajući sustav kretanja s tri osi koji doseže gotovo svaku točku na ili unutar radnog dijela. Ova konfiguracija omogućuje frezači za branište da održavaju čvrstu toleranciju položaja tijekom dugih proizvodnih radova, podržavajući uzorke rupa zrakoplovne razine i površinske završetke na čeličnim komponentama koji služe u mostovima, zgradama i industrijskim strukturama.
Uređaji za proizvodnju električnih vozila
Moderna freza za brana obično ima vodoravan vrenar koji prihvaća rezače velikog promjera, bušilice i obrnute alate potrebne za rad strukturalnog čelika. Brzina i obrtni moment vrtića su optimizirani za prekid rezova, tvrdoću materijala i za teške bušenje potrebne u strukturnim aplikacijama. U slučaju da je proizvodnja u skladu s zahtjevima iz članka 3. stavka 1. točke (a) Uredbe (EU) br. 528/2012 u skladu s člankom 3. stavkom 1. stavkom 2. Sistem za isporuku rashladne tekućine integriran u glavnu vrtilju frezere za branište maksimalno povećava životni vijek alata i kvalitetu završetka površine, posebno tijekom dugotrajne obrade bušenja koja stvaraju znatnu toplinu.
Ulozi u konstrukcijsku čelik i operativne prednosti
Precizna gašenje i rupa uzorak Točnost
Structuralno čelik često zahtijeva više precizno razmaknutih rupu za vijke, rupu za čep i poravnanje buševa preko izgrađenih dijelova koji mogu obuhvatiti nekoliko metara. U ovom slučaju, za razliku od tradicionalnih frezera ili prenosnih uređaja za bušenje, brojni brojevi broja broja brojeva broja broja brojeva broja brojeva broja brojeva broja brojeva brojeva brojeva brojeva brojeva brojeva brojeva brojeva brojeva brojeva brojeva brojeva brojeva brojeva brojeva bro "Predmetni kapacitet" (PVD) je kapacitet koji se može izračunati na temelju vrijednosti za proizvodnju električne energije u skladu s člankom 6. stavkom 3. točkom (a) ovog Pravilnika. Ova sposobnost je ključna za spojeve na čvorovima mostova, podnožju stupova i spojnim pločama gdje poravnanje sastava izravno utječe na strukturalni integritet i dugoročnu učinkovitost. U slučaju da je proizvodnja proizvoda u skladu s člankom 3. stavkom 1. točkom (a) ovog članka, proizvođač mora imati pravo na određivanje i provjeru vrijednosti proizvoda.
Učinkovitost u strojnim proizvodima za velike sklopove
Proizvodni propusnost u konstrukcijskoj proizvodnji čelika značajno se poboljšava pri korištenju freze s portala, jer mašine omogućuju amortizaciju troškova postavljanja dijelova tijekom dužih proizvodnih ciklusa uz održavanje točnosti položaja. Za razliku od prenosnih bušiti ploča koje zahtijevaju repositioning između operacija, gantry freza drži radni dio stacionarno i donosi alat za rezanje na svakom potrebnom mjestu, smanjenje vremena postavljanja i ljudske pozicioniranja pogreške. Operatije serije kao što je bušenje identičnih uzoraka rupa na više proizvedenih nosila ili gredapostanu vrlo učinkovite na frezeru s portalom, jer se promjene putanja alata mogu brzo provesti između dijelova bez ponovnog kalibracije. U slučaju da se proizvodnja ne provodi u skladu s ovom Uredbom, proizvođač može koristiti i druge proizvode koji se upotrebljavaju u skladu s ovom Uredbom.
Tehničke specifikacije i kriteriji za odabir
S obzirom na to da je to primjenjivo na sve uređaje, to se može primjenjivati na sve uređaje koji su opremljeni s tim sustavom.
U skladu s člankom 3. stavkom 1. točkom (a) ovog članka, za proizvodnju i prodaju proizvoda iz kategorije "proizvodi" u skladu s člankom 3. točkom (b) ovog članka, proizvođač mora imati pristup proizvodnji proizvoda iz kategorije "proizvodi" u skladu s člankom 3. točkom (c) ovog U slučaju da se proizvodnja proizvoda ne provodi u skladu s člankom 3. stavkom 1. točkom (a) ovog članka, proizvođač mora osigurati da se u skladu s člankom 3. točkom (a) ovog članka ne provodi proizvodnja proizvoda koji se upotrebljavaju u skladu s člankom 3. točkom (a) ovog članka. U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, u slučaju da se proizvod ne može upotrebljavati za proizvodnju električne energije, za proizvodnju električne energije, potrebno je utvrditi razinu za proizvodnju električne energije. Specifikacije stroja također uključuju vrijednosti snage vrtića, kapacitet sustava rashladnog tekućine i dostupnost automatizirane zamjene alata, svi faktori koji izravno utječu na vrijeme ciklusa i operativne troškove na frezalnoj mašini za brdo pogodnoj za proizvodnju strukturalnog čelika velikih zapremina.
Sistem za preciznost, rezoluciju i kontrolu
Moderni CNC- opremljeni sustavi frezera na portalu imaju pozicijsku rezoluciju obično u rasponu od 0,01 mm po osi, postignuta preciznim kugličnim vijcima, linearnim koderima i servom za zatvorenu petlju. Softver za kontrolu freze s branicom integrira CAD-baziran proizvodnju alata, automatsku proizvodnju kruga rupa i rutine optimizacije G-kodu koje maksimalno povećavaju točnost uz minimiziranje prijelaza alata. Točnost ponavljanja na frezalici s portiljomkonsistencija položaja rupa na identičnim dijelovimaobično se kreće od ±0,05 mm do ±0,15 mm ovisno o klasi stroja, toplinskoj stabilnosti vrenja i upravljanju rashladnom tečnošću. Za konstrukcijske primjene u kojima se priključni sastavi moraju ispravno uklopiti na mjestu, bez podešavanja polja, ove specifikacije točnosti na frezeru za portale pokazuju se ključnim. U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, za proizvodnju električne energije u skladu s člankom 3. stavkom 2. točkom (a) ovog članka, potrebno je utvrditi:
Često se javljaju pitanja
Što razlikuje frezer od tradicionalne frezere?
U slučaju da je proizvodnja na temelju ispitivanja u skladu s člankom 3. stavkom 1. točkom (a) ovog članka, potrebno je utvrditi da je proizvodnja na temelju ispitivanja u skladu s člankom 3. točkom (b) ovog članka u skladu s člankom 3. točkom (c) ovog članka. Ova temeljna razlika znači da fresa za portale može primiti vrlo velike i teške radne komade bez pogrešaka pozicioniranja, što ga čini idealnim za konstrukcijski čelik. Osim toga, freza za branište održava krutost tijekom dužih radnih obloga, omogućavajući precizan rad na komponentama na mjeri metara koje bi zahtijevalo ponovno postavljanje na manjoj opremi. Dizajn freze s brodolomom također integrira automatizirane mijenjale alata i CNC kontrolu lakše, podržavajući učinkovitu proizvodnju serija složenih uzoraka rupa.
Može li freza za portale nositi prekidane rezove u strukturnom čeliku?
Da, freza za braniće je posebno dizajnirana za teške prekidane rezove koji se javljaju pri bušenju kroz zavarivene dijelove, prijelazne zone između različitih debljina materijala i interfejsa spojnih ploča. Čvrstoća strukture freze s branicom, u kombinaciji s visokim obrtnim momentom vrtača i moćnim pogonom za hranjenje, omogućava stroju da održava stabilne sile rezanja čak i kada alat naiđe na tvrdi materijal, razmjere ili nedostatke zavarivanja. U slučaju da se proizvodnja ne provodi u skladu s člankom 2. stavkom 1. točkom (a) ovog članka, proizvođač može upotrijebiti proizvodnju u skladu s člankom 2. točkom (b) ovog članka.
Kako freza za portale smanjuje troškove proizvodnje konstrukcijske čelika?
Stroj za frezavanje na brodu smanjuje ukupne troškove proizvodnje kombiniranjem više prednosti: operacije s jednom postavkom koje eliminišu radno vrijeme za preusmjeravanje, visoku ponovljivost koja smanjuje otpad i preobrada i učinkovito upravljanje putom alata koje minimizira vrijeme ciklusa. Kada brojačka mašina može izrezati 200 preciznih rupa u proizvedenoj jedinici tijekom jedne 8-satne smjene bez ponovnog provjeravanja ili ponovnog pozicioniranja, cijena po rupi dramatično opada u usporedbi s prenosnim operacijama bušenja koje zahtijevaju više sati postavljanja i ljudske korake provjere. Osim toga, preciznost freze s portala smanjuje probleme s montažom na terenu, eliminišući skupe bušenje na licu mjesta, reaming ili prilagodbe šima koje bi se inače dogodile ako bi se uzorci rupa obrađivali pomoću manje preciznih metoda. Za proizvodnju čelične konstrukcije velikih zapremina ulaganje u frezer za brane obično se vraća u prvih 18 do 24 mjeseca kroz uštedu rada i smanjenje otpada.