
 EN


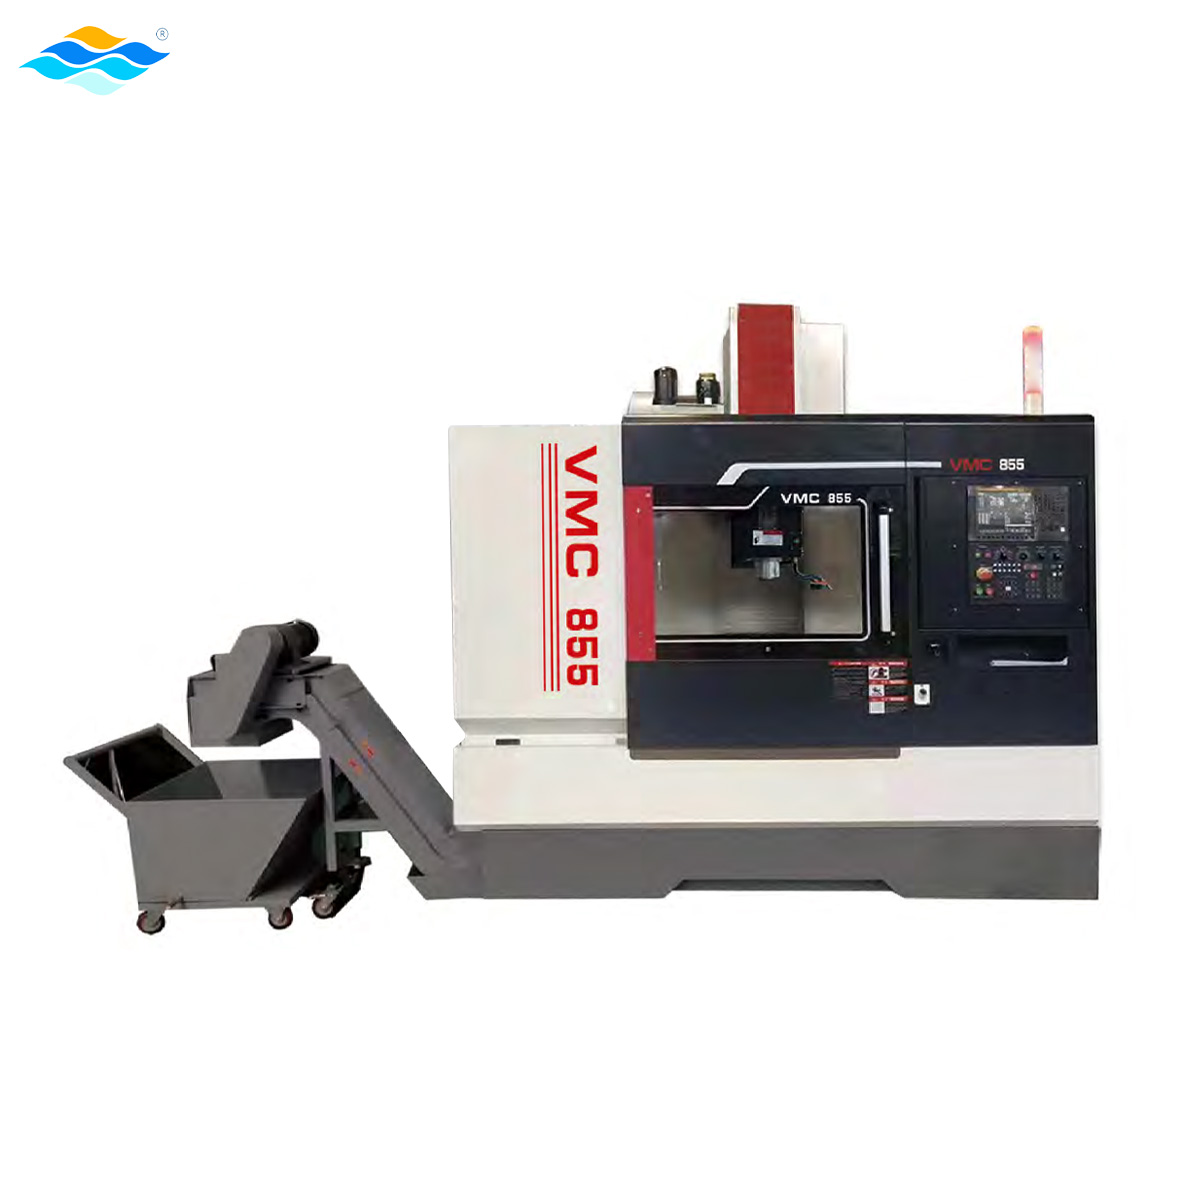
De portalfräsmaskin har blivit avgörande inom modern tillverkning av konstruktionsstål och utför precisionsborrning och fräsning med en noggrannhet som traditionell utrustning inte pålitligt kan uppnå. Konstruktionsstål kräver strikta toleranser, komplexa hålmönster och exakta ytytor – krav som en gantry-fräsmaskin unikt kan uppfylla. Oavsett om stora färdiga profiler, massiva svetsade samlingar eller intrikata arkitektoniska ståldelar bearbetas ger denna maskinklass både den styvhet och den positionsnoggrannhet som krävs för konstruktionsstål.
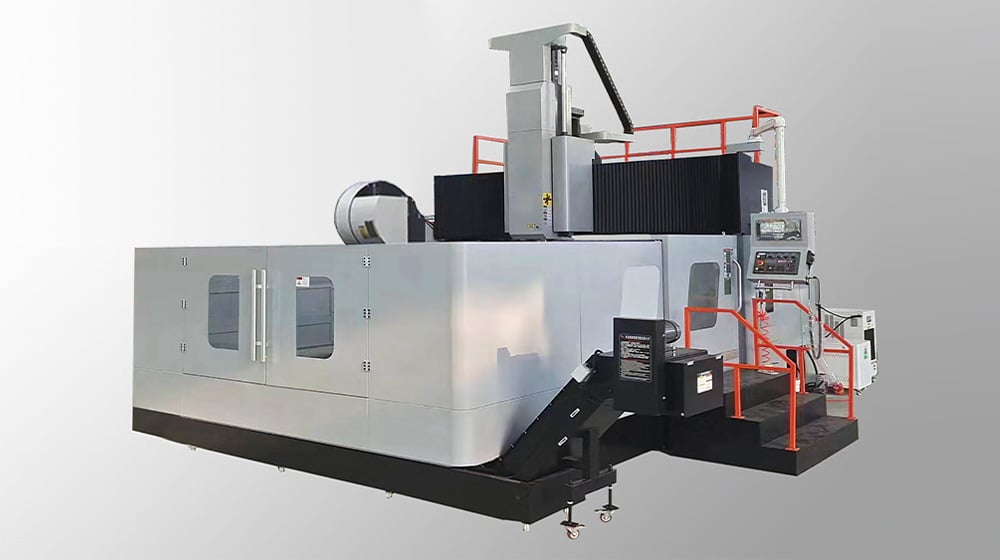
En portfräsar fungerar genom en horisontell spindel som är monterad på en rörlig portkonstruktion som sträcker sig över arbetsområdet. Själva portramen glider längs parallella skenor, vilket gör att spindeln kan nå varje punkt inom maskinens arbetsområde utan att arbetsstycket behöver flyttas i någon större utsträckning. Denna konstruktionsprincip gör portfräsaren särskilt värdefull för tunga konstruktionsdelar som inte lätt kan ompositioneras, och den säkerställer att borrning, fräsning och ansiktsbearbetning bibehåller konsekvens över flerdelspartier eller stora enskilda tillverkningar.
Kärnkonstruktion och driftprinciper
Portkonstruktion och lastkapacitet
Gantryfräsningen har fått sitt namn från sin karakteristiska överliggande gantryram, som sträcker sig över maskinbordet eller arbetsområdet. Denna konstruktion ger exceptionell styvhet och bärförmåga, vilket gör att en gantryfräsning kan hantera stålprofiler som väger flera ton utan deformation eller vibrationer som skulle försämra precisionen. Gantryramen rör sig längs fasta skenor i longitudinell riktning, medan spindelhuvudet självt rör sig tvärgående, vilket skapar ett treaksigt rörelsesystem som når nästan varje punkt på eller inuti arbetsstycket. Denna konfiguration gör att gantryfräsningen kan bibehålla strikta positionsnoggrannheter under långa produktionsserier, vilket stödjer luftfartsnivåns hålmönster och ytytor på stålkompontenter som används i broar, byggnader och industriella konstruktioner.
Spindelteknik och verktygsintegration
En modern portalkåpfräsmaskin har vanligtvis en horisontell spindel som accepterar fräsverktyg med stort diameter, borrstavar och ansiktsverktyg som krävs för konstruktionsståloperationer. Spindelns varvtal och vridmoment är optimerade för avbrottscut, varierande materialhårdhet och tungt borrning i konstruktionsapplikationer. Verktygshållarsystemet på en portalkåpfräsmaskin använder ofta överdimensionerade koniska fästen och hållare som säkerställer återkommande positionering och minimal run-out – avgörande faktorer vid precisionsborrning av hål i flerdelskonstruktioner där justeringsfel skulle göra montering omöjlig. Kylmedelsförsörjningssystem som är integrerade i portalkåpfräsens spindelhuvud maximerar verktygslevnad och ytkvalitet, särskilt vid långvariga borrningsoperationer som genererar betydande värme.
Applikationer för konstruktionsstål och driftsfördelar
Precisionsborrning och noggrannhet i hålmönster
Konstruktionsstålkråk kräver ofta flera exakt placerade skruvhål, dowelhål och centreringsborrningar över tillverkade sektioner som kan sträcka sig flera meter. En portfräs är särskilt lämplig för dessa applikationer eftersom dess fastmonterade portstruktur ger bättre upprepbarhet och positionsnoggrannhet jämfört med traditionella knäfräsar eller portabla borrutrustningar. När en portfräs borrar ett första hål etablerar den en maskinkoordinatreferens som förblir stabil för efterföljande hål, vilket möjliggör hål-till-hål-toleranser på ±0,1 mm eller bättre. Denna funktion är avgörande för skruvade anslutningar i brobalkar, pelarfotar och anslutningsplattor där monteringsjustering direkt påverkar konstruktionens strukturella integritet och långtidsprestanda. Portfräsen hanterar också slätkapslingsoperationer som skapar plana, vinkelräta ytor för anslutningsgränssnitt, vilket eliminerar behovet av fältjustering med skivor och minskar monteringstiden.
Effektivitet vid storskalig monteringsbearbetning
Produktionsgenomströmningen inom konstruktionsstålframställning förbättras avsevärt genom användning av en portfräs, eftersom maskineriet gör det möjligt att sprida kostnaderna för deluppsättning över längre produktionscykler samtidigt som positionsnoggrannheten bibehålls. Till skillnad från mobila borrutrustningar, som kräver ompositionering mellan operationer, håller en portfräs arbetsstycket stilla och förer skärverktyget till varje erforderlig plats, vilket minskar uppsättningstiden och mänskliga positioneringsfel. Serieoperationer – såsom borrning av identiska hålmönster på flera framställda balkar eller bjälkar – blir mycket effektiva på en portfräs, eftersom verktygsvägsändringar kan genomföras snabbt mellan delar utan ny kalibrering. Portfräsen minskar även utslagsgraden, eftersom den initiala uppsättningsverifieringen säkerställer att efterföljande identiska delar uppfyller toleranserna utan upprepade kontroller eller provborrningar.
Tekniska specifikationer och urvalskriterier
Måttlig kapacitet och arbetsytans konfiguration
En portfräsmaskins arbetsyta varierar kraftigt beroende på maskinklass och användningsområde – från kompakta modeller för komponenter upp till 3 meter långa till storskaliga installationer för sektioner som överstiger 10 meter i längd. Vid val av en portfräsmaskin måste strukturella tillverkare säkerställa att maskinbordets mått och fria utrymmesvolym kan ta emot den största enskilda komponenten eller monteringen som avses fräsas. Portfräsmaskinens spindelpositioneringsområde – både vertikalt och horisontellt – avgör den maximala delhöjden och de maximala förskjutningsavstånden som kan bearbetas utan ompositionering. Maskinspecifikationer inkluderar även spindelns effektklassning, kylvätskesystemets kapacitet samt tillgängligheten av automatiskt verktygsbytssystem – alla faktorer som direkt påverkar cykeltiden och driftkostnaderna för en portfräsmaskin som är lämplig för högvolymsproduktion av konstruktionsstål.
Noggrannhet, upplösning och styrsystem
Moderna CNC-utrustade portalkärnmaskinsystem har en positionsupplösning i regel på 0,01 mm per axel, uppnådd genom precisionskulskruvar, linjära kodare och sluten styrreglering med servomotorer. Programvaran för portalkärnmaskinens styrning integrerar CAD-baserad verktygsvägsgenerering, automatisk generering av hålkretsar samt G-kodoptimeringsrutiner som maximerar noggrannheten samtidigt som övergångar i verktygsvägen minimeras. Upprepningsnoggrannheten hos en portalkärnmaskin – alltså konsekvensen i hålpositioner mellan identiska delar – ligger vanligtvis mellan ±0,05 mm och ±0,15 mm, beroende på maskinklass, spindelns termiska stabilitet och kylvätskehantering. För konstruktionsapplikationer där kopplingsdelar måste sitta korrekt på plats utan justering på byggarbetsplatsen är dessa noggrannhetsspecifikationer för portalkärnmaskiner avgörande. Regelbunden förebyggande underhåll, inklusive rengöring av portalkärnmaskinens ledvägar och verifiering av termisk kompensation, bevarar dessa toleranser under hela maskinens livslängd.
Vanliga frågor
Vad skiljer en portalfräsmaskin från en traditionell fräsmaskin?
En portalfräsmaskin har en överhuvud portalram som rör sig längs fasta spår, medan traditionella knätypfräsmaskiner kräver att arbetsstycket rör sig under ett fast spindelhög. Denna grundläggande skillnad innebär att en portalfräsmaskin kan ta emot mycket stora och tunga arbetsstycken utan positioneringsfel, vilket gör den idealisk för strukturstål. Dessutom bibehåller en portalfräsmaskin styvhet över längre arbetsomslag, vilket möjliggör exakt arbete på meterskalas komponenter som skulle kräva ompositionering på mindre utrustning. Den här fräsmaskinens design integrerar också automatiska verktygsväxlare och CNC-styrning lättare, vilket stöder effektiv batchproduktion av komplexa hålmönster.
Kan en portalfräsmaskin hantera avbrutna skärningar i stålkonstruktioner?
Ja, en portmaskin är särskilt konstruerad för tunga avbrottande snitt som uppstår vid borrning genom svetsade sektioner, övergångszoner mellan olika materialtjocklekar och gränssnitt för anslutningsplattor. Stelheten i portmaskinens konstruktion, kombinerat med hög spindelmoment och kraftfulla fördrijvsystem, gör att maskinen kan bibehålla stabila skärförhållanden även när verktyget möter härdat material, skala eller svetsfel. En portmaskin utrustad med vibrationsdämpande spindellager och en horisontell spindel med stor diameter kan hantera dessa skärutmaningar pålitligt, vilket gör den till det föredragna valet för produktion av strukturstål i stället för portabla eller manuella verktyg som inte kan garantera konsekvens över många delar.
Hur minskar en portmaskin kostnaderna för strukturstålsförfärdigning?
En portalmaskin för fräsning minskar de totala tillverkningskostnaderna genom att kombinera flera fördelar: bearbetning i en enda inställning, vilket eliminerar arbete med ompositionering, hög upprepbarhet som minskar utslängning och omarbetning samt effektiv hantering av verktygsvägar som minimerar cykeltiden. När en portalmaskin för fräsning kan borra 200 precisionshål i en monterad konstruktion under en enda åttatimmarsskift utan att behöva kontrollera eller ompositionera på nytt, sjunker kostnaden per hål kraftigt jämfört med mobila borrningsoperationer som kräver flera timmar för inställning och manuell verifiering. Dessutom minskar portalmaskinens för fräsning noggrannhet problem vid montering på plats, vilket eliminerar kostsamma borrningar, reaming eller justeringar med skivor på plats – åtgärder som annars skulle bli nödvändiga om hålmönstren tillverkats med mindre precisa metoder. För storskalig tillverkning av konstruktionsstål ger investeringen i en portalmaskin för fräsning vanligtvis avkastning inom de första 18 till 24 månaderna tack vare besparingar på arbetsinsats och minskad utslängning.