
 EN


A kocsis marógép elengedhetetlen eszközzé vált a modern szerkezeti acélgyártásban, mivel olyan pontos fúrási és marási műveleteket végez, amelyeket a hagyományos berendezések nem tudnak megbízhatóan elvégezni. A szerkezeti acélalkatrészek gyártása különösen szigorú tűréseket, összetett furatmintákat és pontos felületminőséget igényel – olyan követelményeket, amelyeket egy műhelyi marógép egyedül tud teljesíteni. Legyen szó nagy méretű, előre gyártott szakaszokról, óriási hegesztett szerkezetekről vagy bonyolult építészeti acélalkatrészekről, ez a géposztály mind a merevséget, mind a pozícionálási pontosságot biztosítja, amire a szerkezeti acélgyártás szükséges.
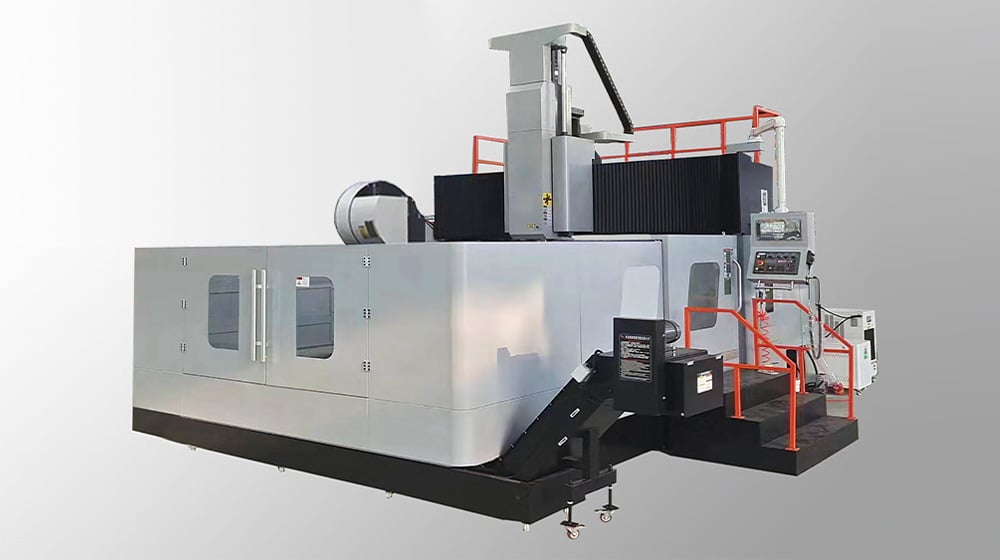
Egy darugépes marógép vízszintes szárú főorsóval működik, amelyet egy mozgatható daruszerkezetre szereltek fel, és amely átíveli a megmunkálási területet. Maga a daruszerkezet párhuzamos sínek mentén csúszik, így a főorsó elérhet minden pontot a gép munkaterében anélkül, hogy a megmunkálandó alkatrész jelentősen mozgatásra kerülne. Ez a tervezési elv különösen értékes nehéz szerkezeti elemek megmunkálásánál, amelyeket nem lehet könnyen újrapozicionálni, és biztosítja, hogy a furatmegmunkálás, a marás és a síkmegmunkálás konzisztens maradjon többalkatrészes sorozatok vagy nagy egyszeri gyártmányok esetében is.
Alapvető tervezés és működési elvek
Daruszerkezet és teherbírás
A darumaró gép nevét jellegzetes, a munkaasztal vagy a megmunkálási tér fölé nyúló darus vázáról kapta. Ez a szerkezet kiváló merevséget és teherbírást biztosít, így a darumaró gép akár több tonnás szerkezeti acélprofilokat is képes megmunkálni deformáció vagy rezgés nélkül, amelyek pontosságot csökkentenék. A darus váz a hosszirányban rögzített sínek mentén mozog, míg a marófej maga keresztirányban mozog, így egy háromtengelyes mozgási rendszert alkotva, amely gyakorlatilag bármely pontot elér a munkadarabon vagy annak belsejében. Ez a konfiguráció lehetővé teszi, hogy a darumaró gép hosszú termelési ciklusok során is szigorú helyzetpontosságot tartson fenn, támogatva a repülőgépipari színvonalú furatmintázatokat és felületi minőséget az acélalkatrészeknél, amelyek hidakban, épületekben és ipari szerkezetekben kerülnek alkalmazásra.
Marófej-technológia és szerszámkompatibilitás
Egy modern kapus marógép általában vízszintes orsót tartalmaz, amely nagy átmérőjű marószerszámokat, fúrórudakat és síkmunkához szükséges szerszámokat fogad el a szerkezeti acél feldolgozásához. A kapus marógép orsósebesség- és nyomatékjellemzői megszakított vágásokra, változó anyagkeménységre és a szerkezeti alkalmazásokban szükséges nehéz terhelés alatti fúrásra optimalizáltak. A kapus marógép szerszámfogó rendszere gyakran túlméretes kúpos szerszámfogókat és tartókat használ, amelyek ismételhető pozicionálást és minimális futáseltérést biztosítanak – ez kritikus tényező akkor, amikor precíziós furatokat fúrnak több szakaszból álló szerkezetekbe, ahol a beállítási hibák miatt az összeszerelés lehetetlenné válna. A kapus marógép orsófejébe integrált hűtőfolyadék-elosztó rendszerek maximalizálják a szerszám élettartamát és a felületminőséget, különösen a hosszú ideig tartó, jelentős hőfejlesztéssel járó fúrási műveletek során.
Szerkezeti acél alkalmazások és üzemeltetési előnyök
Precíziós fúrás és furatminták pontossága
A szerkezeti acélépítés gyakran több, pontosan elhelyezett csavarlyukat, kúpos lyukat és igazító furatot igényel a több méter hosszúságú, összehegesztett szakaszokon. A kapus marógép kiválóan alkalmazható ilyen feladatokra, mivel merev kapus szerkezete jobb ismételhetőséget és pozícionálási pontosságot biztosít, mint a hagyományos térdmarógépek vagy a hordozható fúróberendezések. Amikor egy kapus marógép elkészít egy kezdeti furatot, az gépi koordináta-referenciát hoz létre, amely stabil marad a későbbi furatokhoz, így ±0,1 mm-es vagy annál jobb furattól-furatig tűrést érhetünk el. Ez a képesség alapvető fontosságú a hídszerkezetek gerendáiban, oszlopalapokban és csatlakozó lemezekben alkalmazott csavarkötéseknél, ahol a szerelési igazítás közvetlenül befolyásolja a szerkezeti integritást és a hosszú távú teljesítményt. A kapus marógép továbbá síkmunkákat is végez, amelyek sík, merőleges felületeket hoznak létre a csatlakozási felületeken, így kiküszöböli a helyszíni kiegyenlítést és csökkenti a szerelési időt.
Hatékonyság nagy alkatrész-összeszerelések megmunkálásában
A termelési teljesítmény jelentősen nő a szerkezeti acélgyártásban, ha hidraulikus marógépet használnak, mivel az eszközök lehetővé teszik, hogy a darabok előkészítésének költségeit hosszabb gyártási ciklusokra terheljék, miközben fenntartják a pozícionálási pontosságot. Ellentétben a hordozható fúróberendezésekkel, amelyeket műveletenként újra kell pozícionálni, a hidraulikus marógép mozdulatlanul tartja a megmunkálandó darabot, és a vágószerszámot viszi minden szükséges helyre, csökkentve ezzel az előkészítési időt és az emberi pozícionálási hibákat. Kötegelt műveletek – például azonos furatminták fúrása több gyártott gerendán vagy tartószerkezeten – különösen hatékonyak hidraulikus marógépen, mert a szerszámpálya-változtatások gyorsan elvégezhetők a darabok között újraeffektuálás nélkül. A hidraulikus marógép csökkenti a selejtarányt is, mert az elsődleges beállítás ellenőrzése biztosítja, hogy a későbbi azonos darabok megfeleljenek a tűréshatároknak ismételt ellenőrzés vagy próbafuratok nélkül.
Műszaki jellemzők és kiválasztási szempontok
Méreti képesség és munkaterület-konfiguráció
Egy kapus marógép munkaterülete erősen változhat a géposztálytól és az alkalmazástól függően: a kompakt típusok legfeljebb 3 méter hosszú alkatrészek feldolgozására alkalmasak, míg a nagy méretű berendezések akár 10 méternél hosszabb szekciók megmunkálását is lehetővé teszik. Kapus marógép kiválasztásakor a szerkezeti gyártóknak biztosítaniuk kell, hogy a gép asztalméretei és a szabad tér méretei befogadhatók legyenek a legnagyobb egyedi alkatrész vagy összeszerelés számára, amelyet meg kívánnak munkálni. A kapus marógép szerszámtartó pozícionálási tartománya – mind függőlegesen, mind vízszintesen – meghatározza a legnagyobb megmunkálható alkatrészmagasságot és az eltolási távolságokat anélkül, hogy az alkatrészt újra kellene pozícionálni. A gép műszaki adatai közé tartozik a szerszámtartó teljesítményértéke, a hűtőfolyadék-rendszer kapacitása és az automatikus szerszámcserélő rendelkezésre állása is – mindezek közvetlenül befolyásolják a ciklusidőt és az üzemeltetési költséget egy olyan kapus marógépnél, amely alkalmas nagy mennyiségű szerkezeti acél gyártására.
Pontosság, felbontás és vezérlőrendszerek
A modern CNC-berendezéssel ellátott kapus marógép-rendszerek pozícionálási felbontása általában 0,01 mm tengelyenként, amit precíziós golyósorsók, lineáris kódolók és zárt hurkú szervóvezérlés ér el. A kapus marógép vezérlőszoftvere integrálja a CAD-alapú szerszámpálya-generálást, az automatikus furatkör-generálást és a G-kód optimalizálási rutinokat, amelyek maximalizálják a pontosságot, miközben minimalizálják a szerszámpálya-átmeneteket. A kapus marógép ismétlődő pontossága – azonos alkatrészek furatainak helyzetének konzisztenciája – általában ±0,05 mm és ±0,15 mm között mozog, géposztálytól, a szerszámtartó hőmérséklet-stabilitásától és a hűtőfolyadék-kezeléstől függően. Szerkezeti alkalmazásoknál, ahol a csatlakozó szerelvényeknek helyszínen, mezőbeli beállítás nélkül kell illeszkedniük, ezek a pontossági specifikációk a kapus marógépen kritikusak. A rendszeres megelőző karbantartás – például a kapus marógép vezetőpályák tisztítása és a hőmérséklet-kiegyenlítés ellenőrzése – megőrzi ezeket a tűréseket a gép teljes élettartama alatt.
GYIK
Mi különbözteti meg a kapus marógépet a hagyományos marógéptől?
A kapus marógép egy felülről elhelyezett kapus keretet tartalmaz, amely rögzített sínek mentén mozog, míg a hagyományos térd típusú marógépeknél a munkadarabnak kell mozognia egy rögzített szerszámfő alatt. Ez az alapvető különbség azt jelenti, hogy a kapus marógép nagyon nagy és nehéz munkadarabokat is képes kezelni pozícionálási hibák nélkül, így ideális a szerkezeti acél feldolgozására. Emellett a kapus marógép hosszabb munkaterületen is megőrzi merevségét, lehetővé téve a méteres méretű alkatrészek pontos megmunkálását, amelyek kisebb gépeken újrapozícionálást igényelnének. A kapus marógép tervezése továbbá könnyebben integrálható automatikus szerszámcserélőkkel és CNC-vezérléssel, támogatva a bonyolult furatminták hatékony sorozatgyártását.
Képes-e a kapus marógép megszakított vágások végzésére szerkezeti acélon?
Igen, a kapus marógépet kifejezetten a nehéz, megszakított vágásokra tervezték, amelyek akkor fordulnak elő, amikor hegesztett szakaszokon, különböző vastagságú anyagok közötti átmeneti zónákon és csatlakozólemezek felületein fúrnak át. A kapus marógép szerkezetének merevsége, valamint a magas forgószárny-nyomaték és az erőteljes előtolóhajtások lehetővé teszik, hogy a gép stabil vágóerőt tartson fenn akkor is, amikor a szerszám keményített anyagba, rozsdába vagy hegesztési hibákba ütközik. Egy rezgéselnyelő forgószárny-csapágyakkal és nagy átmérőjű vízszintes forgószárnyal felszerelt kapus marógép megbízhatóan kezeli ezeket a vágási kihívásokat, így a gyártási folyamatokban használt szerkezeti acél megmunkálására a portatív vagy kézi berendezések helyett elsősorban ezt a gépet választják, mivel az utóbbiak nem biztosítanak egységes minőséget több alkatrész esetén.
Hogyan csökkenti a kapus marógép a szerkezeti acél gyártási költségeit?
Egy kapus marógép csökkenti az általános gyártási költségeket több előny egyesítésével: egyetlen beállítással végzett műveletekkel, amelyek kiküszöbölik a újrapozícionáláshoz szükséges munkaerőt; magas ismételhetőséggel, amely csökkenti a selejtet és az újrafeldolgozást; valamint hatékony szerszámpálya-kezeléssel, amely minimalizálja a ciklusidőt. Amikor egy kapus marógép egy 8 órás műszak alatt, újraellenőrzés vagy újrapozícionálás nélkül, 200 darab precíziós furatot fúrhat egy összeszerelt szerkezetbe, akkor a furatok egységköltsége drámaian csökken a hordozható fúróberendezésekkel végzett műveletekhez képest, amelyek több órás beállítást és emberi ellenőrzési lépéseket igényelnek. Emellett egy kapus marógép pontossága csökkenti a helyszíni összeszerelési problémákat, kiküszöbölve a költséges helyszíni fúrást, kifúrást vagy hézagkitöltő beállításokat, amelyek akkor fordulnának elő, ha a furatminták kevésbé pontos módszerekkel készülnének. Nagy mennyiségű szerkezeti acélgyártás esetén egy kapus marógép beszerzése általában 18–24 hónapon belül megtérül a munkaerő-megtakarítás és a selejtcsökkenés révén.