Портальний обробний центр для великих заготовок — точні важкі ЧПК-рішення

Отримати безкоштовну цитату

Наш представник зв’яжеться з вами найближчим часом.
Назва
Електронна пошта
Телефон
Країна
Назва компанії
Повідомлення
0/1000

портальний обробний центр для великих заготовок

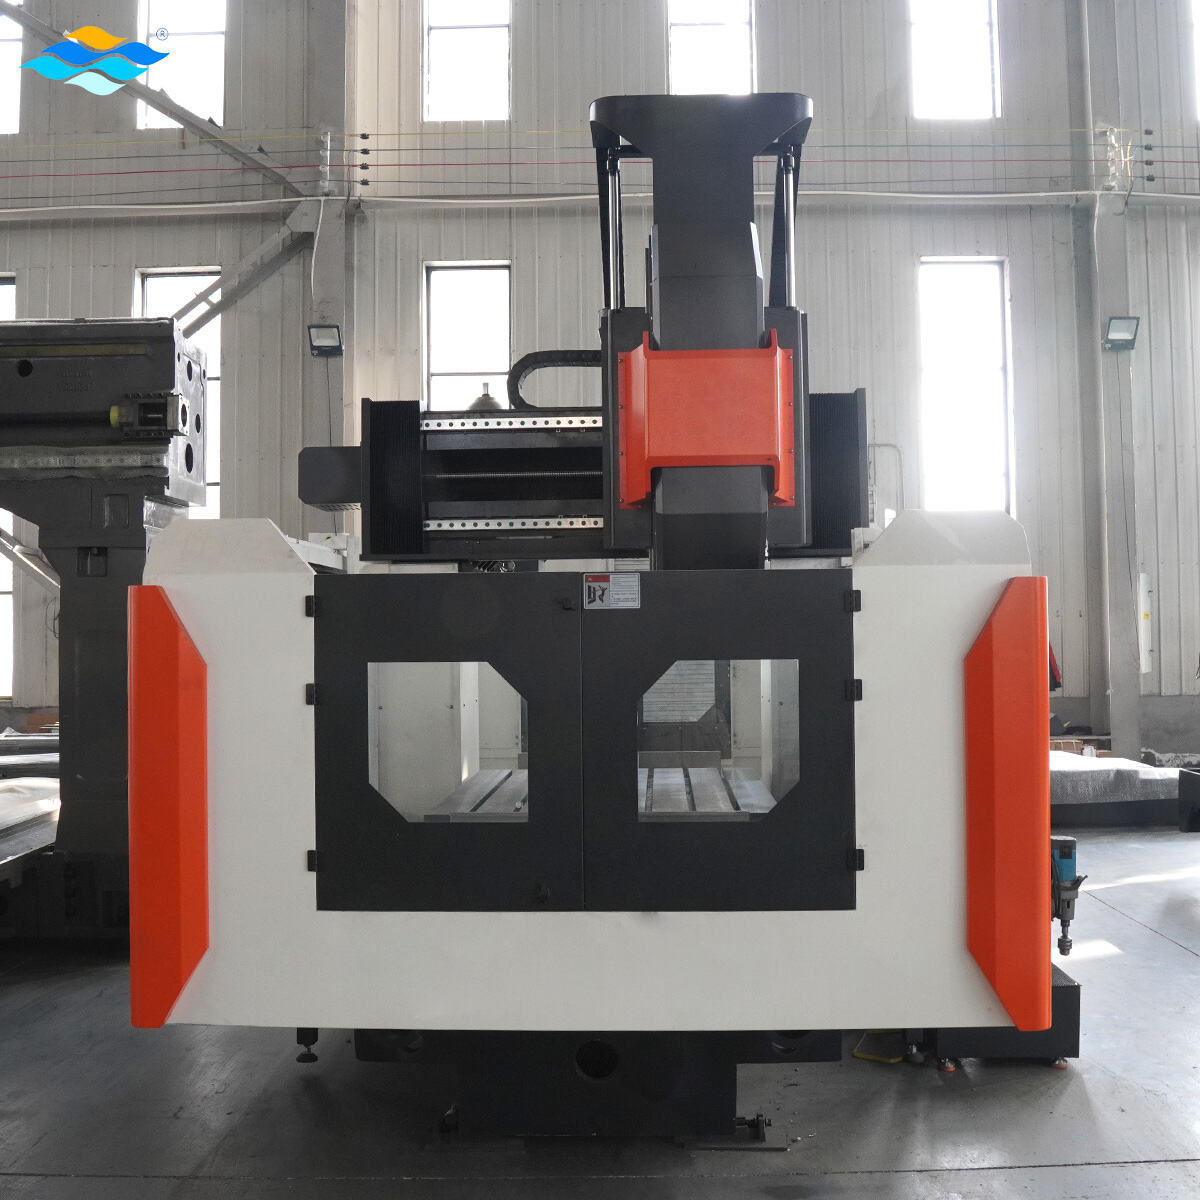
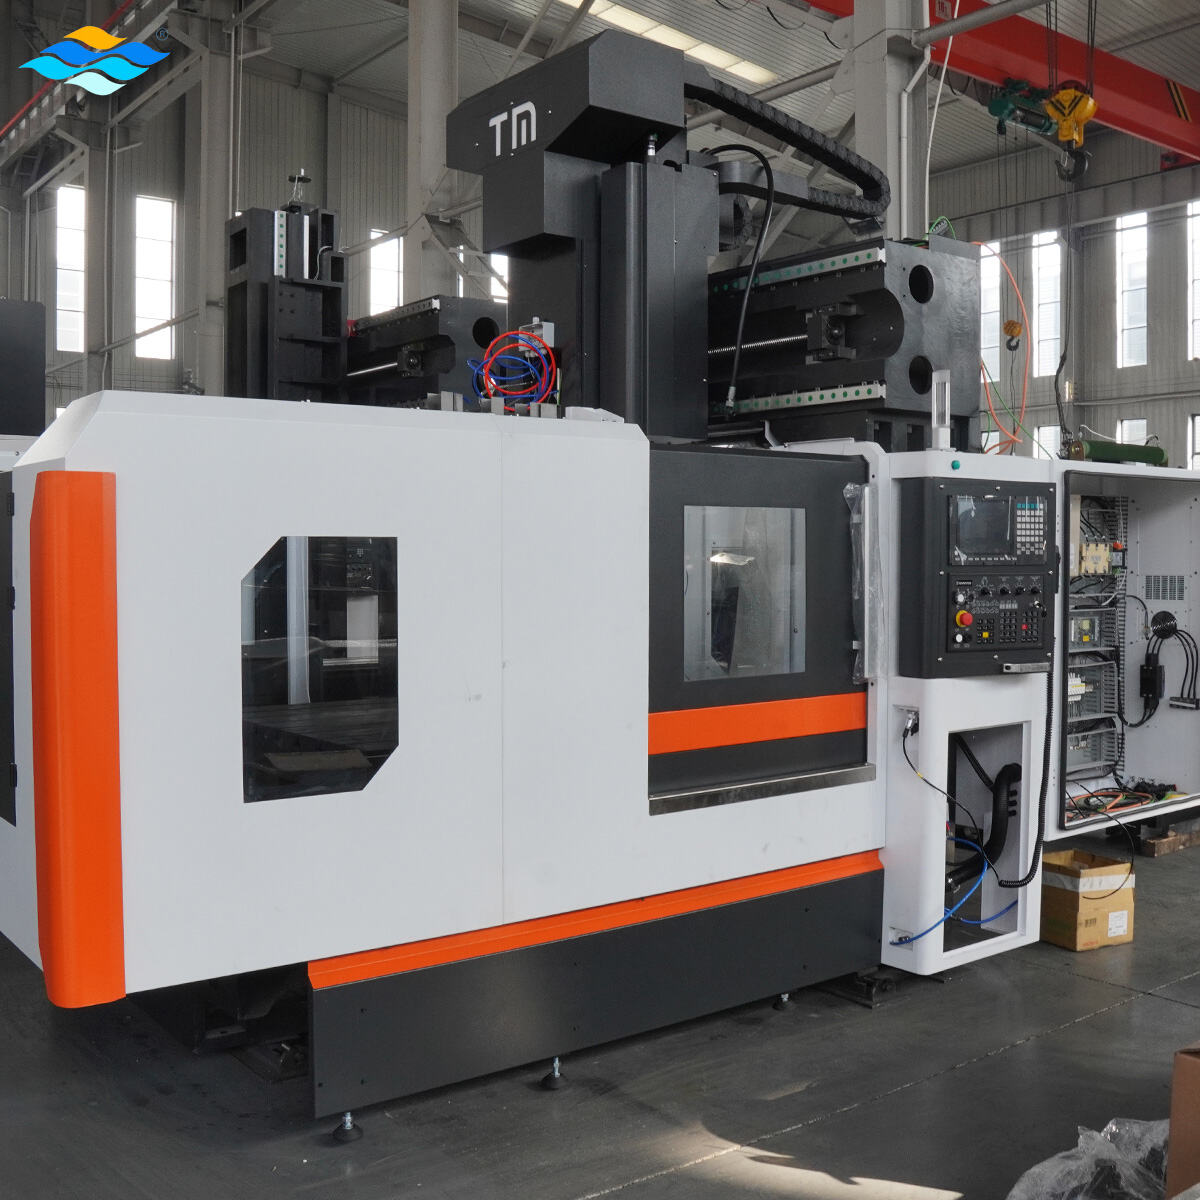
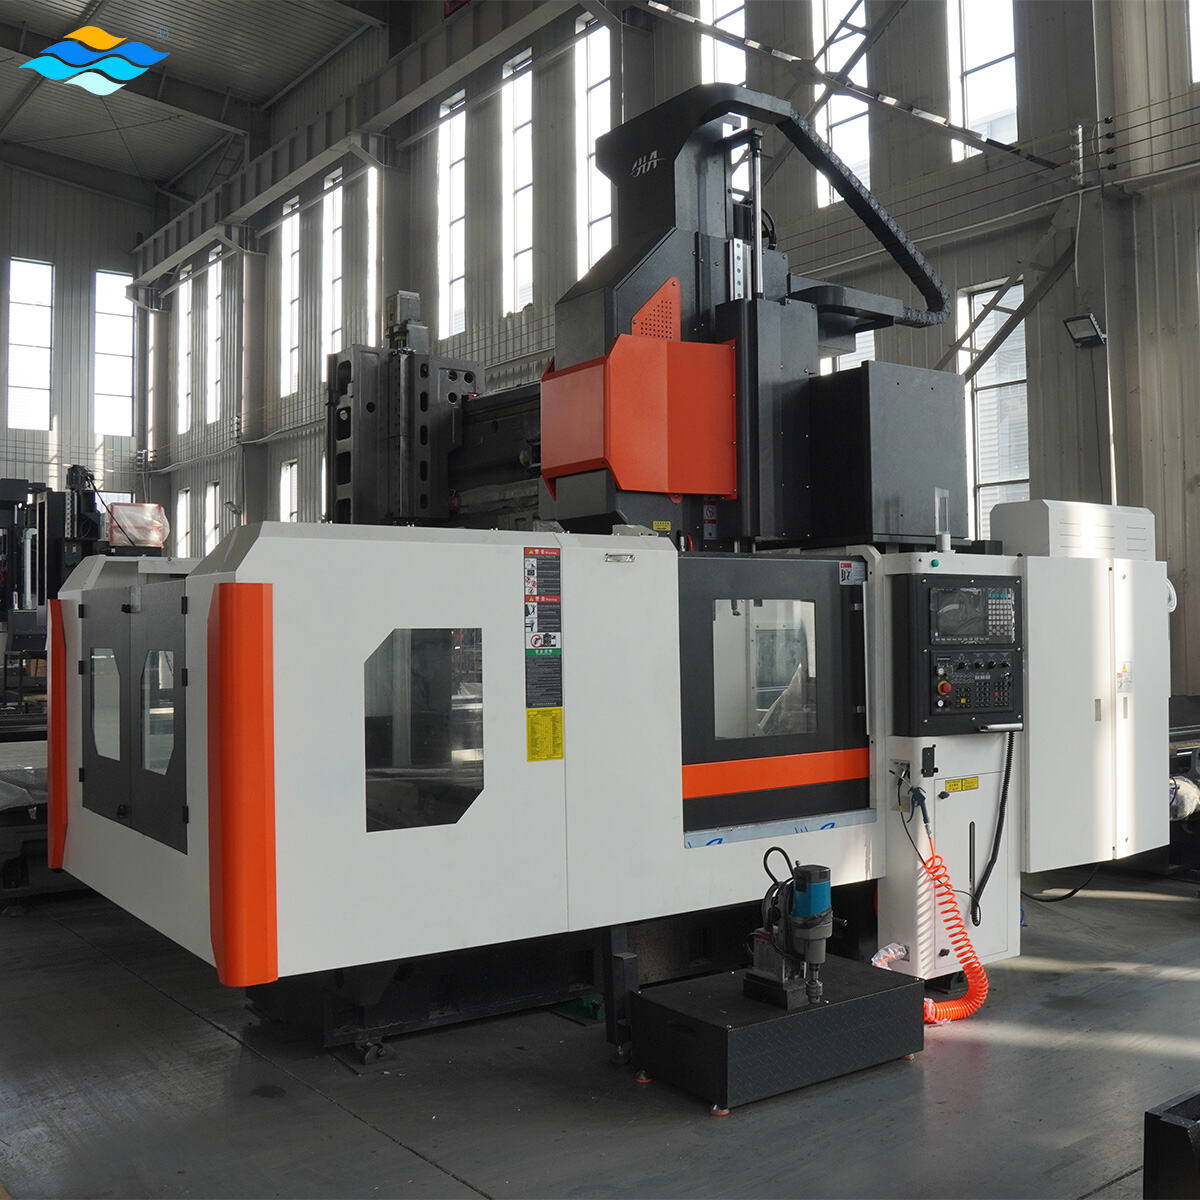
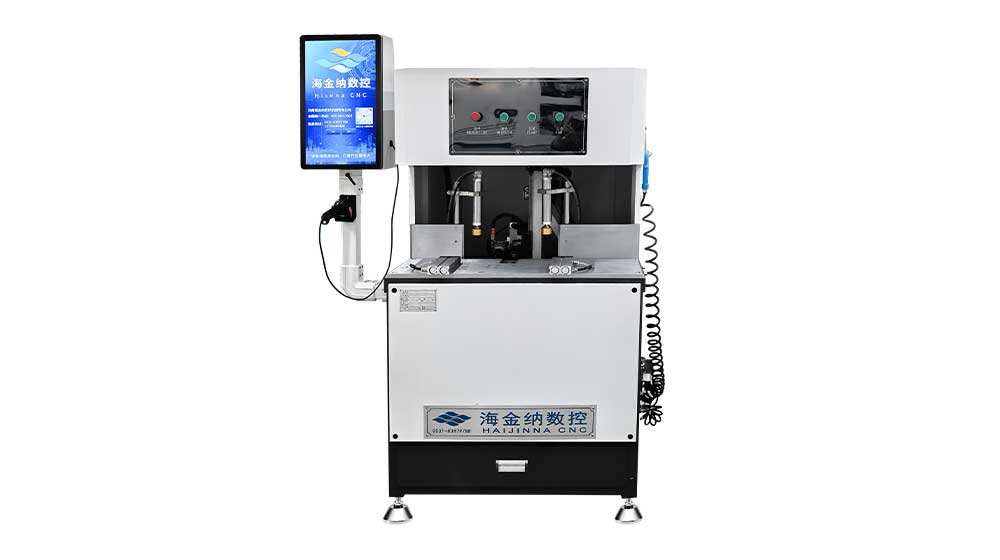
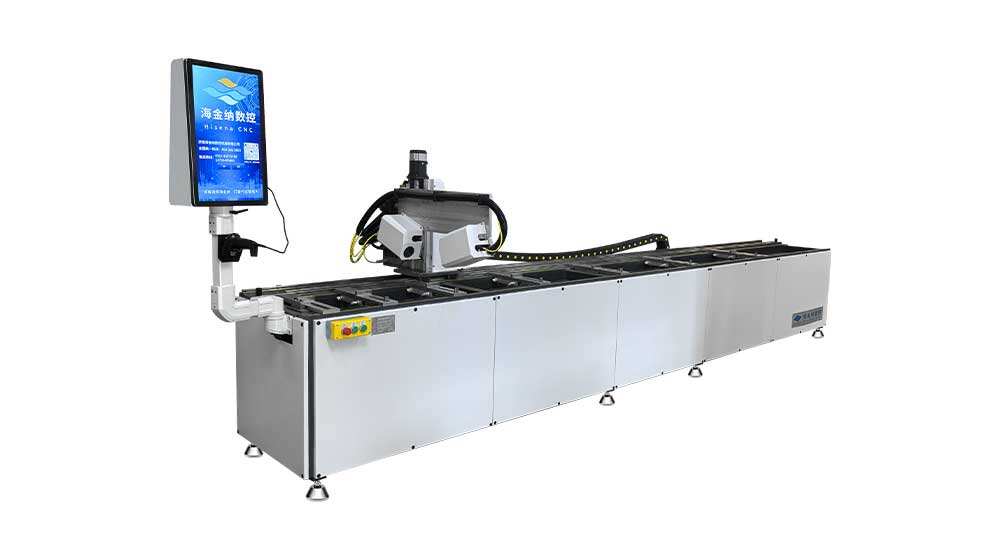
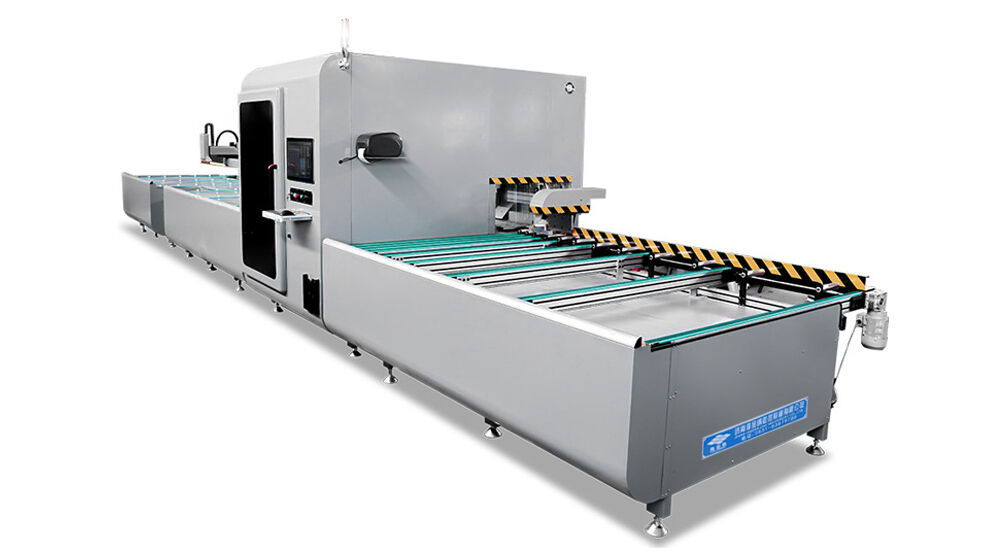
Гантовий обробний центр для великих заготовок — це складне виробниче рішення, спеціально розроблене для обробки масивних деталей, які перевищують можливості стандартного обладнання. Цей потужний верстат має характерну мостоподібну конструкцію, у якій шпиндель рухається вздовж гантової рами, розташованої над заготовкою, забезпечуючи виняткову стабільність і точність під час складних операцій обробки. Гантовий обробний центр для великих заготовок має кілька осей руху — зазвичай від трьох до п’яти, що дозволяє виконувати складні операції різання, фрезерування, свердлення та розточування надвеликих деталей у єдиній установці. Основними функціями цього обладнання є важка обробка матеріалу, точне оздоблення поверхонь та багатогранна обробка компонентів вагою в кілька тонн. Технологічні особливості відрізняють гантовий обробний центр для великих заготовок від звичайних верстатів: передові системи ЧПК, що забезпечують повторювану точність; потужні шпинделя, здатні підтримувати ефективність різання в екстремальних умовах; а також жорстка конструкція, яка мінімізує вібрації та прогини під час роботи. Станина верстата, як правило, виготовляється з сильно ребристого чавуну або зварених сталевих конструкцій, забезпечуючи необхідну основу для підтримки масивних заготовок при збереженні розмірної стабільності. Лінійні напрямні та прецизійні кулькові гвинти забезпечують плавне й точне позиціонування на значних відстанях переміщення, які часто перевищують кілька метрів за довжиною та шириною. Системи температурної компенсації, автоматичні змінники інструментів із великими магазинами інструментів та інтегровані системи видалення стружки ще більше підвищують експлуатаційну ефективність. Застосування гантового обробного центру для великих заготовок охоплює багато галузей: авіакосмічне виробництво (структурні елементи літаків), енергетичний сектор (корпуси турбін та рами генераторів), автомобільна промисловість (виготовлення оснастки та штампів), виробництво важкого обладнання, суднобудування, виробництво залізничних вагонів та виготовлення великих форм. Універсальність цього обладнання робить його незамінним для підприємств, які потребують здатності обробляти великогабаритні деталі з високою точністю розмірів і складною геометрією продуктивним і економічно ефективним способом.

Нові продукти

Інвестування в портальну обробну центральну установку для великих заготовок забезпечує значні практичні переваги, які безпосередньо впливають на ваші виробничі можливості та кінцевий фінансовий результат. По-перше, таке обладнання усуває необхідність розрізання великих компонентів на менші частини, що дозволяє заощадити значний час і ресурси, а також гарантує вищу структурну цілісність готових деталей. Ви отримуєте змогу виконувати повні цикли механічної обробки без переустановки заготовок, що радикально скорочує час підготовки й усуває накопичені похибки позиціонування, які виникають при багаторазових установках. Ця перевага «одноразової установки» означає, що ваші оператори витрачають більше часу на різання металу й менше — на підготовку верстатів, що безпосередньо збільшує вашу продуктивну потужність. Жорстка конструкція портальної обробної центральної установки для великих заготовок забезпечує стабільну точність навіть при роботі з важкими матеріалами, надаючи вам впевненість у тому, що розмірні параметри будуть дотримані незалежно від розміру чи маси компонента. Контроль якості стає простішим, оскільки ви досягаєте кращої повторюваності від деталі до деталі, що зменшує відсоток браку й витрати на переділок, які з’їдають вашу рентабельність. Багатовісна здатність забезпечує виняткову гнучкість, дозволяючи виконувати різноманітні проекти без інвестування в кілька спеціалізованих верстатів. Ви можете подавати пропозиції на контракти, що передбачають складну геометрію деталей, які конкуренти з обмеженим обладнанням не в змозі виготовити, відкриваючи нові джерела доходу й зміцнюючи взаємини з клієнтами. Експлуатаційна ефективність суттєво покращується, оскільки сучасні системи керування портальною обробною центральною установкою для великих заготовок мають інтуїтивно зрозумілі інтерфейси, що скорочують час програмування й допомагають операторам швидко встановлювати оптимальні режими різання. Автоматичні системи заміни інструментів забезпечують безперервну роботу верстатів при мінімальному втручанні, а великі інструментальні магазини дозволяють тривалий час проводити необслуговувану роботу під час другої та третьої змін, максимізуючи завантаження обладнання. Енергоефективність сучасних моделей поліпшилася, що сприяє контролю експлуатаційних витрат, навіть попри значні енергетичні потреби важкої механічної обробки. Технічне обслуговування стає простішим завдяки централізованим системам мащення та діагностичним можливостям, які повідомляють вас про потенційні проблеми до того, як вони призведуть до дорогостоячих простоїв. Довгострокова вартісна пропозиція залишається сильна, оскільки портальна обробна центральна установка для великих заготовок працює з широким спектром матеріалів — включаючи сталь, алюміній, титан і композити, — забезпечуючи її актуальність у міру зміни вашого асортименту продукції. Використання виробничої площі покращується порівняно з використанням кількох менших верстатів для обробки великих заготовок, а професійні можливості такого обладнання свідчать клієнтам про серйозні виробничі компетенції вашого підприємства. Інвестиції в навчання виправдовують себе, оскільки кваліфіковані оператори можуть застосовувати свої навички в різноманітних проектах, а висока точність обробки дозволяє встановлювати преміальні ціни на ваші послуги. Планування виробництва стає гнучкішим, оскільки портальна обробна центральна установка для великих заготовок консолідує операції, які раніше вимагали переміщення деталей між різними верстатами та відділами, спрощуючи робочі процеси й зменшуючи ризики пошкодження дорогих компонентів під час транспортування.

Останні новини

Повернення непальського клієнта: Hisena — перший вибір для обладнання!

30

Apr

Повернення непальського клієнта: Hisena — перший вибір для обладнання!

ПЕРЕГЛЯНУТИ БІЛЬШЕ
Hisena взяла участь у Міжнародній виставці скла, дверей, вікон та алюмінію в Узбекистані

30

Apr

Hisena взяла участь у Міжнародній виставці скла, дверей, вікон та алюмінію в Узбекистані

ПЕРЕГЛЯНУТИ БІЛЬШЕ
Hisena демонструє саморозроблену «модернізовану ЧПК-пилку з високою точністю для різання криволінійних поверхонь» на Міжнародній виставці вікон, дверей та навісних фасадів Шаньдуну

30

Apr

Hisena демонструє саморозроблену «модернізовану ЧПК-пилку з високою точністю для різання криволінійних поверхонь» на Міжнародній виставці вікон, дверей та навісних фасадів Шаньдуну

ПЕРЕГЛЯНУТИ БІЛЬШЕ
Hisena представляє «CNC-пилу високої точності з оновленою бездротовою передачею» на виставці в Гуандуні

30

Apr

Hisena представляє «CNC-пилу високої точності з оновленою бездротовою передачею» на виставці в Гуандуні

ПЕРЕГЛЯНУТИ БІЛЬШЕ

Отримати безкоштовну цитату

Наш представник зв’яжеться з вами найближчим часом.
Назва
Електронна пошта
Телефон
Країна
Назва компанії
Повідомлення
0/1000

портальний обробний центр для великих заготовок

Підвищена структурна жорсткість і точність роботи

Підвищена структурна жорсткість і точність роботи

Гантовий обробний центр для великих заготовок забезпечує виняткову структурну жорсткість завдяки цілеспрямованому інженерному проектуванню, що вирішує фундаментальні проблеми обробки масивних деталей. Конструкція типу «міст» рівномірно розподіляє різальні зусилля між двома вертикальними колонами, з’єднаними міцною поперечною балкою, утворюючи замкнену контурну структуру, яка набагато ефективніше протистоїть деформації порівняно з консольними конструкціями, що застосовуються в менших верстатах. Ця архітектурна перевага стає критично важливою, якщо врахувати, що під час важких чернових операцій на загартованих матеріалах різальні зусилля можуть досягати тисяч фунтів. Значна маса рами верстата, яка часто становить десятки тисяч фунтів, виступає природним демпфером вібрацій, поглинаючи енергію, що в іншому разі погіршила б якість поверхневої шорсткості та розмірну точність. Виробники виготовлюють основу та структурні компоненти з високоякісних матеріалів, спеціально підібраних за критеріями стабільності: відома своїми чудовими демпфіруючими властивостями та термічною стабільністю литина залишається популярним вибором, тоді як прецизійні зварні сталеві конструкції пропонують переваги у випадку нестандартних конфігурацій для спеціалізованих застосувань. Напрямні, що підтримують рухомі осі, використовують передові технології, такі як попередньо навантажені лінійні роликові підшипники або гідростатичні підшипники, які забезпечують постійну точність позиціонування по всьому робочому об’єму, гарантуючи дотримання жорстких розмірних допусків — незалежно від того, чи відбувається обробка в центрі стола, чи на граничних межах ходу. Системи теплового управління, інтегровані в гантовий обробний центр для великих заготовок, контролюють температурні коливання й застосовують реальне компенсаційне коригування команд позиціонування, щоб нейтралізувати теплове розширення та стискання, спричинені змінами температури в великих металевих конструкціях. Така увага до теплової стабільності є вирішальною для збереження точності на рівні мікронів під час тривалих виробничих циклів, оскільки внутрішнє нагрівання від двигунів та різальних операцій інакше могло б погіршити точність. Шпиндельна система є ще одним критичним елементом: виробники пропонують різні конфігурації — вертикальні шпинделя з віссю, розташованою в одній лінії, для фрезерування торців; горизонтальні шпинделя для глибокого розточування; а також універсальні головки, що можуть нахилятися й обертатися для доступу до складних кутів. Високий крутний момент дозволяє агресивні швидкості знімання матеріалу, що забезпечує дотримання виробничих графіків, тоді як прецизійне розташування підшипників гарантує концентричність і перпендикулярність, що відповідають суворим вимогам контролю якості. Практичним результатом цієї інженерної досконалості є можливість з впевненістю надавати клієнтам цитати з жорсткими допусками, знаючи, що ваш гантовий обробний центр для великих заготовок забезпечить стабільні результати, а персонал з контролю якості витрачатиме менше часу на сортування сумнівних деталей, оскільки верстат виробляє передбачувані результати зміна за зміною.
Комплексна гнучкість у роботі з заготовками та їх обробці

Комплексна гнучкість у роботі з заготовками та їх обробці

Гантовий обробний центр для великих заготовок відзначається здатністю обробляти різноманітні за розміром, формою та вагою деталі, які перевищують можливості або ставлять під сумнів межі звичайного обробного обладнання, забезпечуючи гнучкість у виробництві, що адаптується до змінних вимог до виробництва. Розміри робочого столу зазвичай становлять кілька метрів у довжину й ширину, а вантажопідйомність — від кількох тонн до понад ста тонн у важких моделях, що дозволяє надійно фіксувати великі лиття, зварні конструкції та збірні вироби під час обробки. Конфігурації Т-подібних пазів, виконаних на поверхні столу, забезпечують велику кількість точок кріплення, надаючи конструкторам пристосувань гнучкості у створенні рішень для затискання заготовок, оптимізованих під конкретну геометрію деталей; при цьому можна інтегрувати поворотні столи та пристосування типу «надгробних плит» (tombstone), щоб ще більше розширити можливості обробки. Значний зазор під гантом дозволяє розміщувати високі заготовки, такі як вертикальні корпуси насосів, корпуси компресорів та рами машин, які потребують обробки високорозташованих елементів, усуваючи необхідність інвестування в спеціалізовані верстати з високою колоною для окремих проектів. Переміщення вздовж кожної осі значно перевищує параметри стандартних обробних центрів: у великих моделях довжина переміщення вздовж основної осі часто перевищує десять метрів, що дозволяє безперервно обробляти видовжені деталі — наприклад, будівельні балки та направляючі рейки — в одному налаштуванні, гарантуючи точне співвідношення розташування елементів на протилежних кінцях. Гантовий обробний центр для великих заготовок підтримує різні стратегії обробки, зокрема триосеве контурне фрезерування для складних форм поверхонь, синхронне п’ятиосеве інтерполяційне фрезерування для складних аерокосмічних компонентів та продуктивне торцеве фрезерування великих плоских поверхонь, що створюють базові площини для подальших операцій. Ємність інструментального магазина варіює від сорока до понад ста позицій, що забезпечує можливість програмування повних циклів обробки без ручної заміни інструментів і підтримує «темне» виробництво під час автоматизованих змін, максимізуючи ефективність інвестицій у обладнання. Системи швидкої заміни палет, доступні в деяких конфігураціях, дозволяють операторам підготувати наступну заготовку на резервній палеті, поки верстат продовжує обробляти поточну деталь, значно скорочуючи непродуктивний час між завданнями та поліпшуючи показники загальної ефективності обладнання (OEE). Інтерфейси систем керування сучасних гантових обробних центрів для великих заготовок мають опції діалогового програмування, що спрощує створення програм обробки типових елементів — таких як отвори під болти, карманоподібні вирізи та контурні кромки — і зменшує потребу в спеціалізованих знаннях у сфері CAM-програмування для багатьох застосувань. Системи пробування, інтегровані в автоматичний змінник інструментів, перевіряють положення та орієнтацію заготовки перед початком обробки, запобігаючи дорогостоячим аваріям і браку деталей через помилки у затискуванні; крім того, пробування в процесі обробки дозволяє вимірювати критичні розміри та автоматично застосовувати поправки для компенсації зносу інструменту під час тривалих виробничих циклів.
Підвищена продуктивність завдяки інтеграції передових систем автоматизації

Підвищена продуктивність завдяки інтеграції передових систем автоматизації

Сучасний фрезерний верстат з порталом для обробки великих заготовок включає складні технології автоматизації, які суттєво підвищують продуктивність виробництва за рахунок зменшення ручного втручання, скорочення тривалості циклів та забезпечення тривалих періодів необслуговуваної роботи, що максимізує завантаження обладнання. Системи ЧПК, що керують цими верстатами, розвинулися в потужні комп’ютерні платформи, що виконують передові алгоритми для оптимізації траєкторій руху інструменту в реальному часі, автоматично коригуючи подачу та частоту обертання шпинделя залежно від фактичних умов різання, щоб забезпечити стабільну товщину стружки й запобігти поломці інструменту або надмірному його зносу. Функції адаптивного керування контролюють споживання потужності шпинделем та вібраційні сигнатури, надаючи раннє попередження про погіршення умов різання — наприклад, через затуплення інструменту або проблемні характеристики матеріалу, — що дозволяє системі вжити коригувальних заходів до того, як постраждає якість виробу або виникне пошкодження. Можливості високошвидкісної обробки, вбудовані в сучасні фрезерні верстати з порталом для великих заготовок, забезпечують швидке позиціонування між точками різання завдяки високим прискоренням та швидкостям швидкого переміщення, що мінімізує час «повітряного» різання між продуктивними проходами — особливо ефективно при обробці великих деталей, де інструмент повинен долати значні відстані. Автоматичні системи вимірювання інструментів, інтегровані в верстат, перевіряють довжину та діаметр інструментів перед їх використанням, забезпечуючи точність програмованих у системі ЧПК розмірних поправок і усуваючи ручні процедури попереднього налаштування, які віднімають цінний час на підготовку та створюють ризик людської помилки. Інтерфейси керування підтримують безпосереднє імпортування CAD-моделей та автоматично генерують оптимізовані стратегії обробки за допомогою вбудованої CAM-функціональності, що радикально скорочує час програмування нових завдань і забезпечує швидшу реакцію на замовлення клієнтів. Системи управління стружкою включають потужні насоси охолоджувальної рідини та стратегічно розташовані форсунки для промивання, які очищають зону різання від стружки, запобігаючи її повторному різанню (що прискорює знос інструменту) та забезпечуючи ефективне охолодження, що збільшує термін служби інструменту й покращує якість поверхонь. Автоматичні конвеєри для видалення стружки постійно виводять матеріал із робочої зони верстата, запобігаючи його накопиченню, яке може перешкоджати руху осей або забруднювати системи мащення, а також централізують металевий брухт для ефективної вторинної переробки й відновлення матеріальної вартості. Фрезерний верстат з порталом для великих заготовок має можливості віддаленого моніторингу, що передають у реальному часі дані про стан роботи операторам через мережеві з’єднання, що дозволяє керівникам виробництва відстежувати хід виконання завдань, виявляти вузькі місця та швидко реагувати на сповіщення про необхідність втручання. Графіки профілактичного технічного обслуговування, запрограмовані в системі керування, відстежують наробіток критичних компонентів і автоматично повідомляють персонал з ТО при наближенні чергових термінів обслуговування, що допомагає уникнути несподіваних поломок, які порушують графік виробництва. Загальний ефект цих технологій автоматизації перетворює фрезерний верстат з порталом для великих заготовок із просто великого інструменту для різання на інтелектуальну виробничу систему, яка працює ефективніше, забезпечує вищу якість продукції та потребує меншого безпосереднього нагляду, ніж попередні покоління обладнання.

Отримати безкоштовну цитату

Наш представник зв’яжеться з вами найближчим часом.
Назва
Електронна пошта
Телефон
Країна
Назва компанії
Повідомлення
0/1000