Експлуатаційна ефективність за рахунок інтелектуальної автоматизації
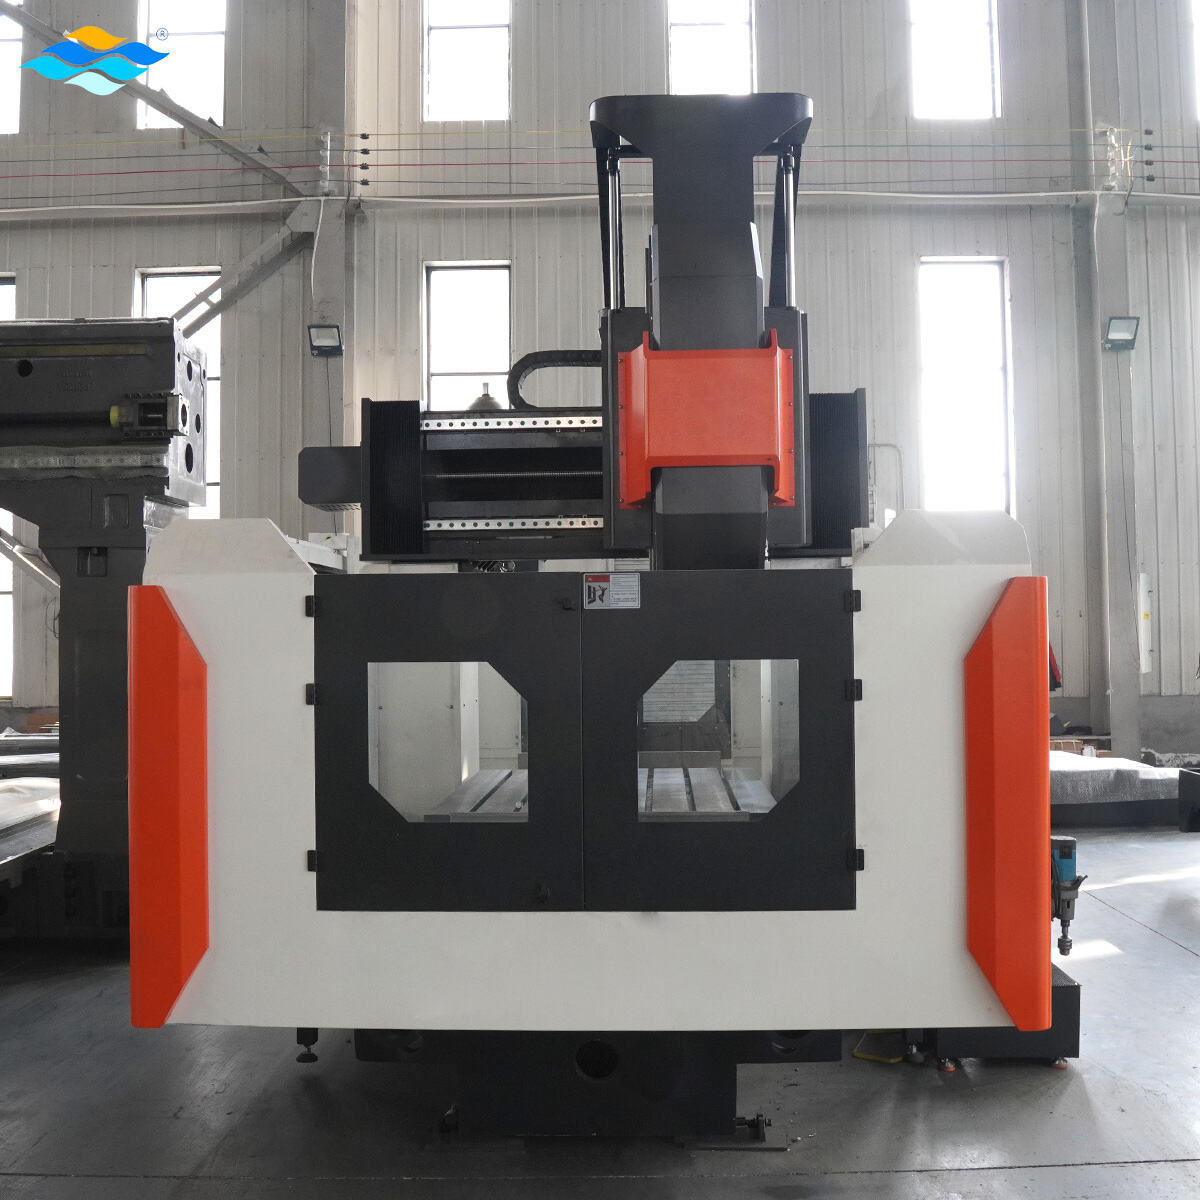
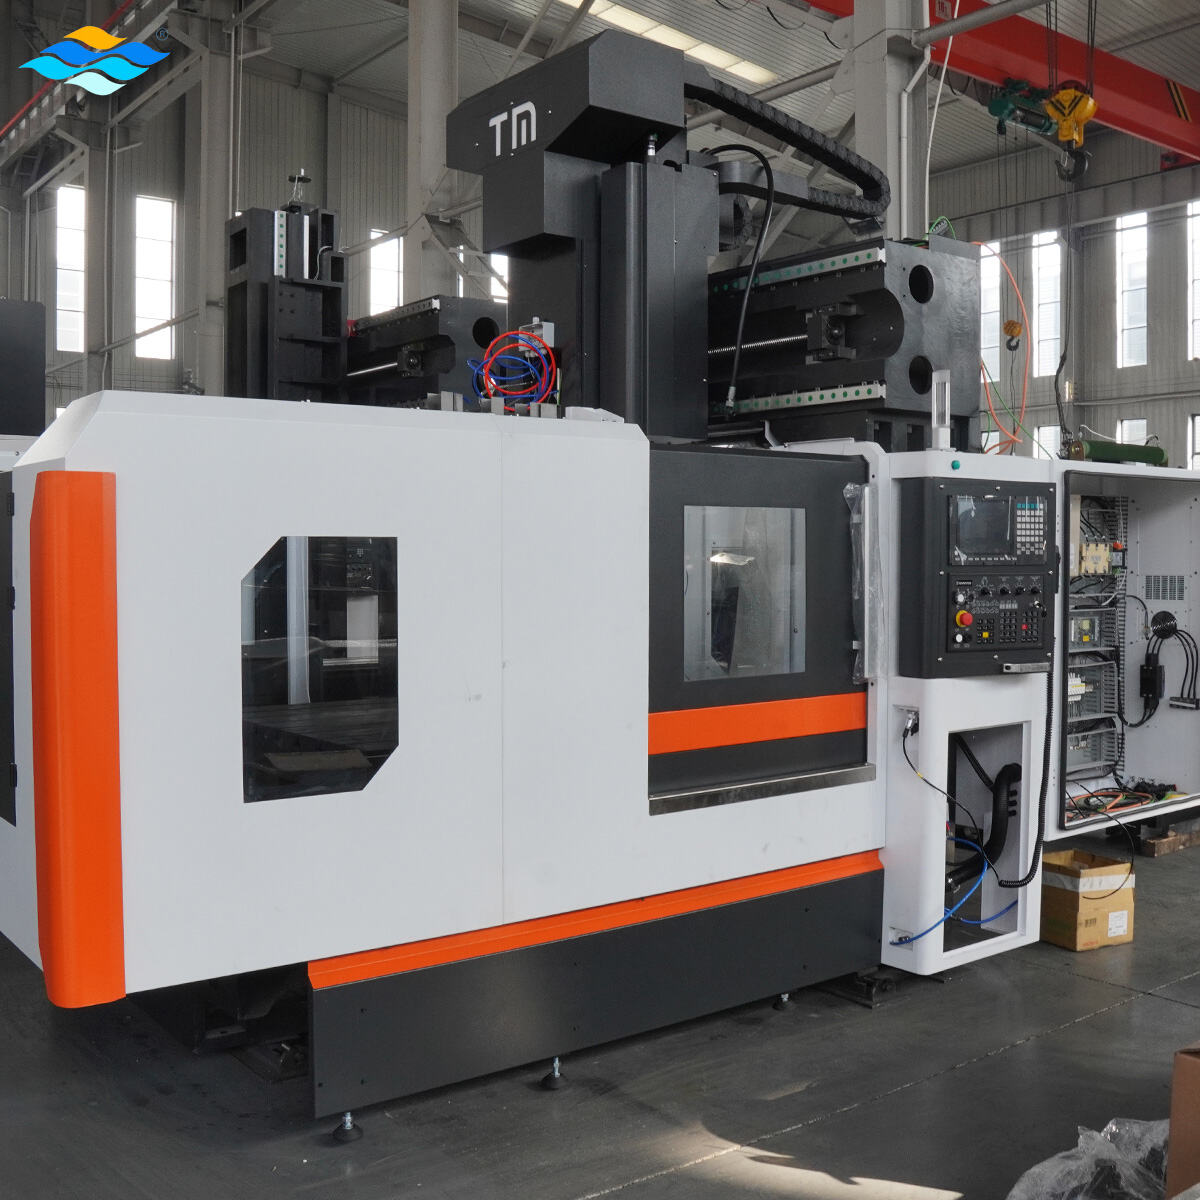
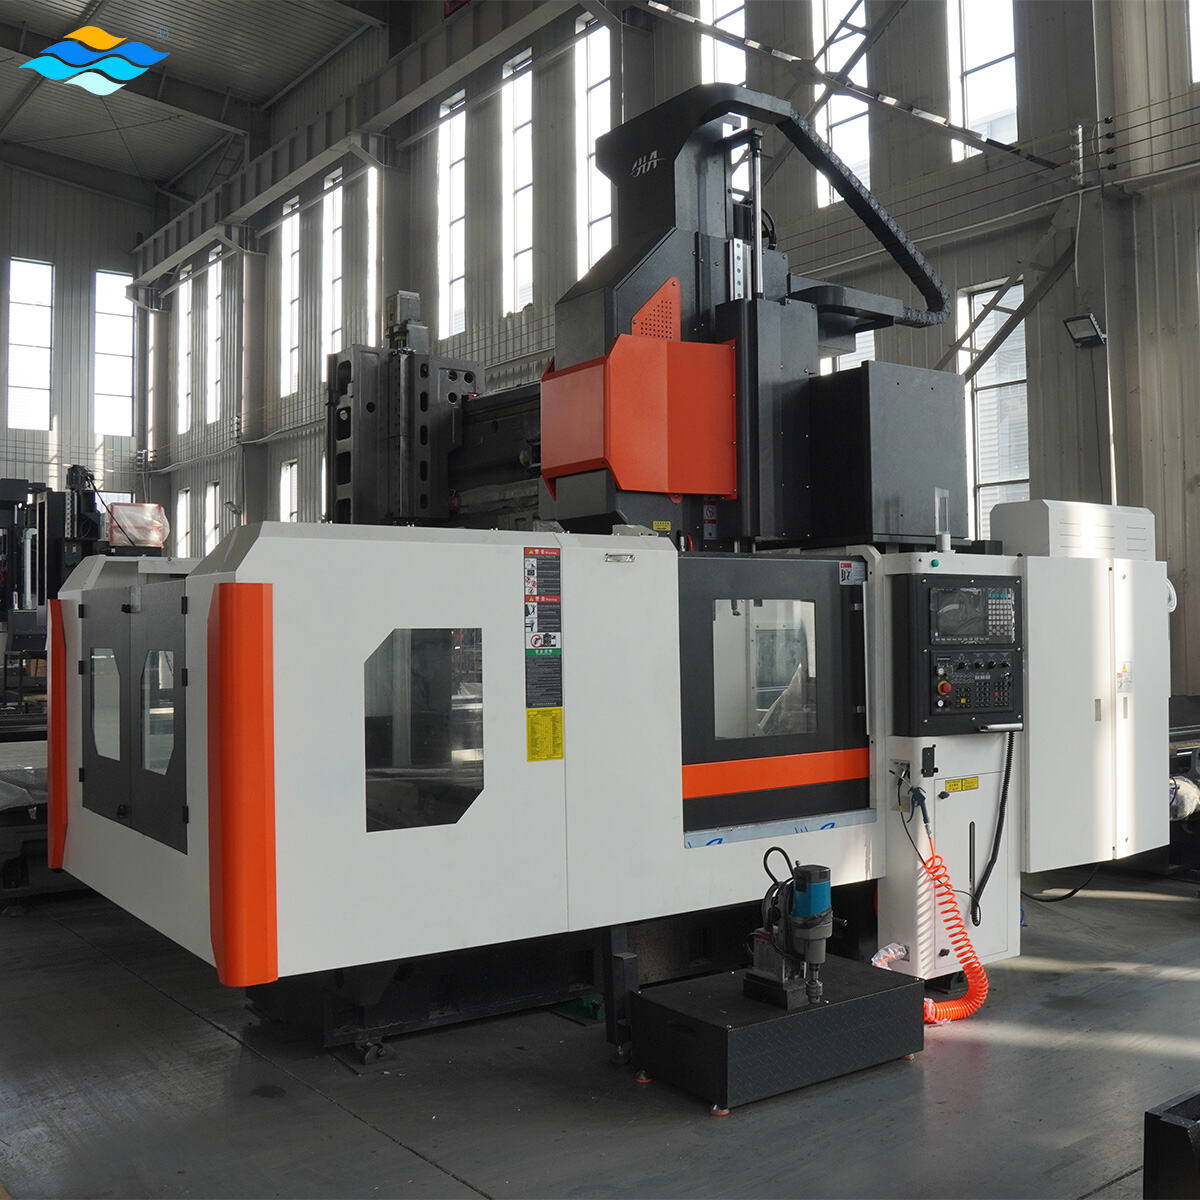
Сучасні конструкції фрезерних верстатів з порталом включають комплексні системи автоматизації, які перетворюють виробничі процеси з трудомістких у ефективні, переважно автономні системи виробництва. Автоматичні системи заміни інструментів є найбільш помітним елементом автоматизації: магазини можуть вміщувати сорок, шістдесят або навіть більше різальних інструментів, які верстат вибирає та замінює без втручання оператора відповідно до запрограмованих послідовностей. Ця можливість дозволяє повністю обробити складні деталі, для яких потрібно виконати десятки різних операцій — від чернового фрезерування великими торцевими фрезами до чистової обробки спеціальними профільними фрезами — у єдиному, неперервному циклі. Програмне забезпечення управління інструментами відстежує історію використання, контролює закономірності зношення й може автоматично підставляти резервні інструменти, коли сенсорні системи виявляють надмірне зношення або поломку, що запобігає браку деталей через непомічені відмови інструментів. Системи промірювання, інтегровані в фрезерний верстат, перевіряють розташування та орієнтацію заготовки перед початком обробки й автоматично коригують координати програми, щоб компенсувати відхилення в положенні пристосувань або матеріалу. Промірювання в процесі обробки дозволяє перевірити критичні розміри під час фрезерування, забезпечуючи контроль якості в реальному часі та даючи можливість системі керування вносити коригування зміщення для гарантування відповідності кінцевих розмірів заданим специфікаціям. Автоматизовані системи обробки заготовок — зокрема, змінники палет або роботизоване завантаження — забезпечують справжню безперервну роботу: поки одна деталь обробляється, оператори готують наступну, а їх автоматична заміна відбувається за кілька секунд без простою верстата. Інтелект, вбудований у сучасні ЧПУ-системи, виходить за межі простого керування рухом і охоплює адаптивні стратегії, які в реальному часі оптимізують режими різання на основі споживання потужності, вібраційних характеристик та акустичних сигналів, що свідчать про ефективність різання інструментом. Такі системи можуть автоматично регулювати подачу та частоту обертання шпінделя в межах запрограмованих значень, щоб підтримувати оптимальні режими при зміні властивостей матеріалу або поступовому затупленні інструменту. Функції прогнозного технічного обслуговування аналізують експлуатаційні дані, щоб передбачити час, коли такі компоненти, як підшипники, кулькові гвинти або електричні елементи, потребуватимуть обслуговування, і планують його під час запланованих простоїв, а не в разі неочікуваних відмов під час виробництва. Дистанційний моніторинг дозволяє керівникам виробництва стежити за станом верстата, ходом циклу та показниками продуктивності з будь-якого місця, де є доступ до Інтернету, отримуючи сповіщення про завершення робіт, проблеми, що вимагають уваги, або можливості оптимізації програмного забезпечення. Загальний ефект цих функцій автоматизації полягає в трансформації ролі оператора — від обслуговування верстата до координації виробничих процесів: тепер він керує кількома системами й зосереджується на постійному вдосконаленні, а не на повторюваних ручних операціях.
 ×


 EN