Grootslagtige Werkstukhantering en Verwerkingsoepleidheid
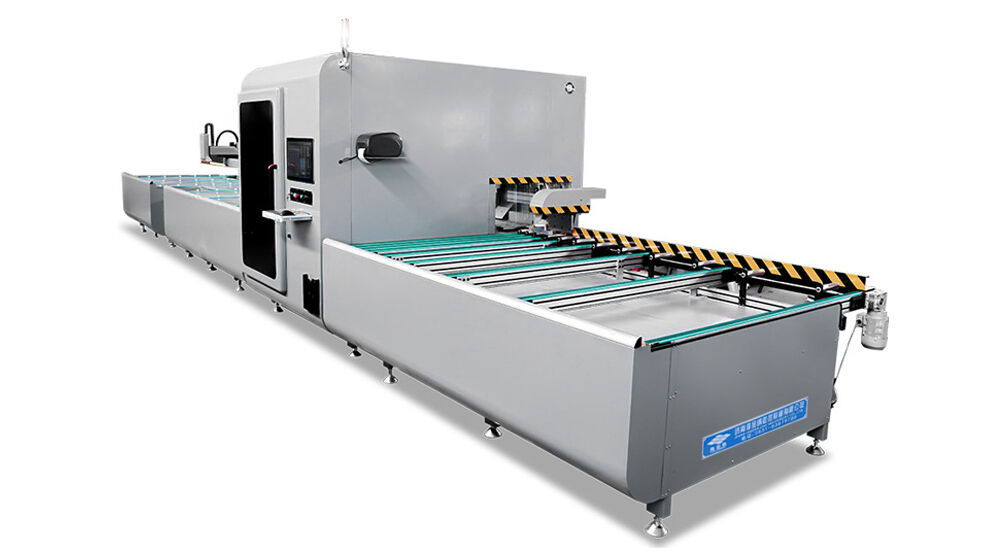
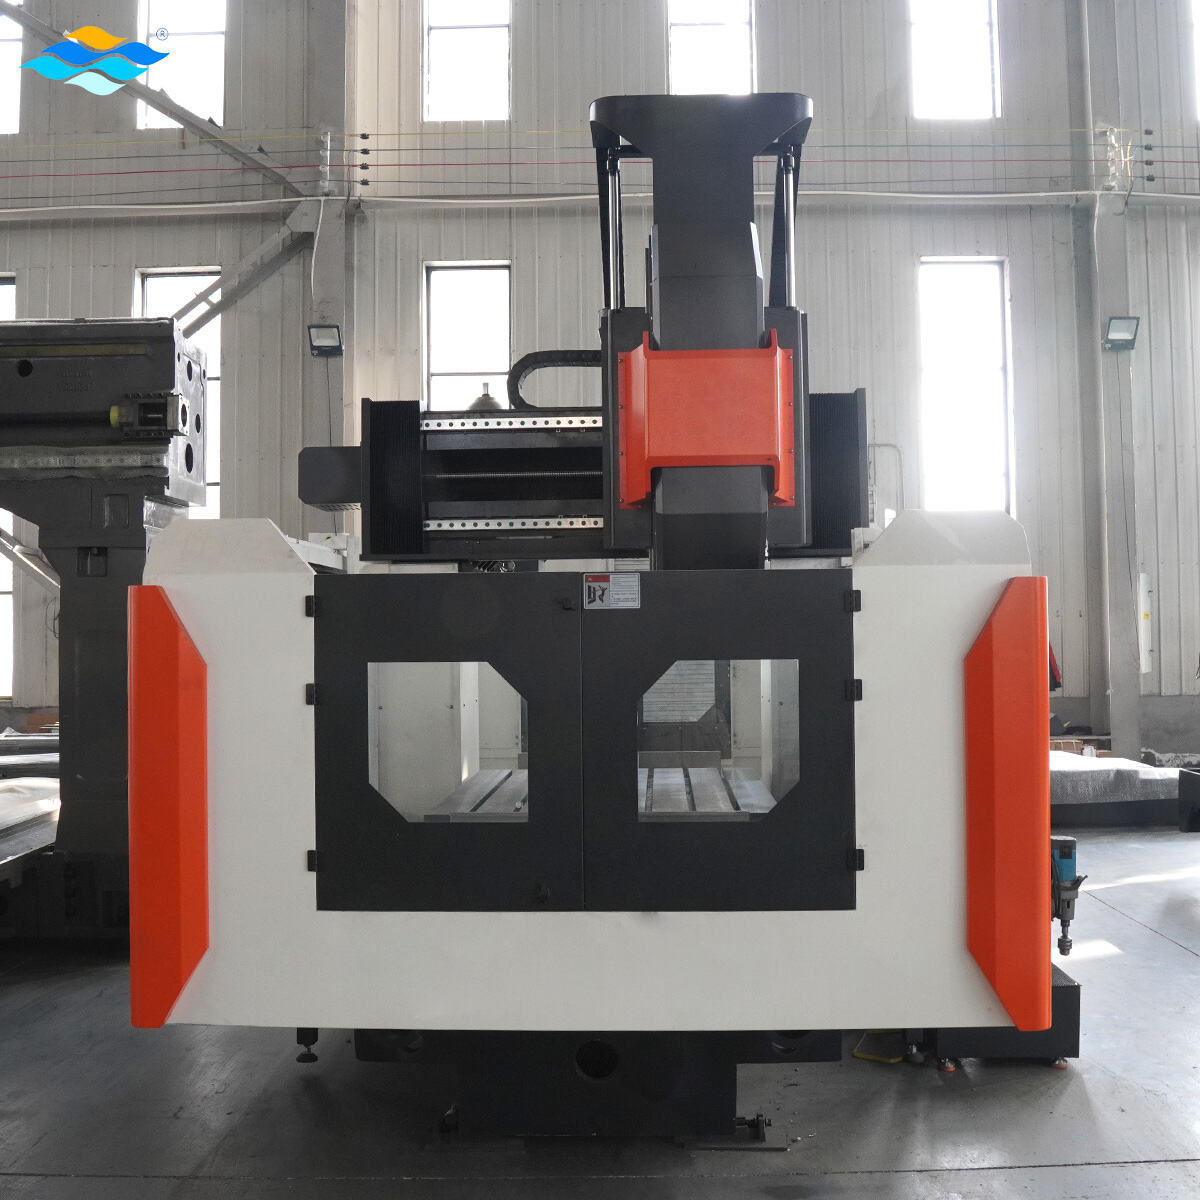
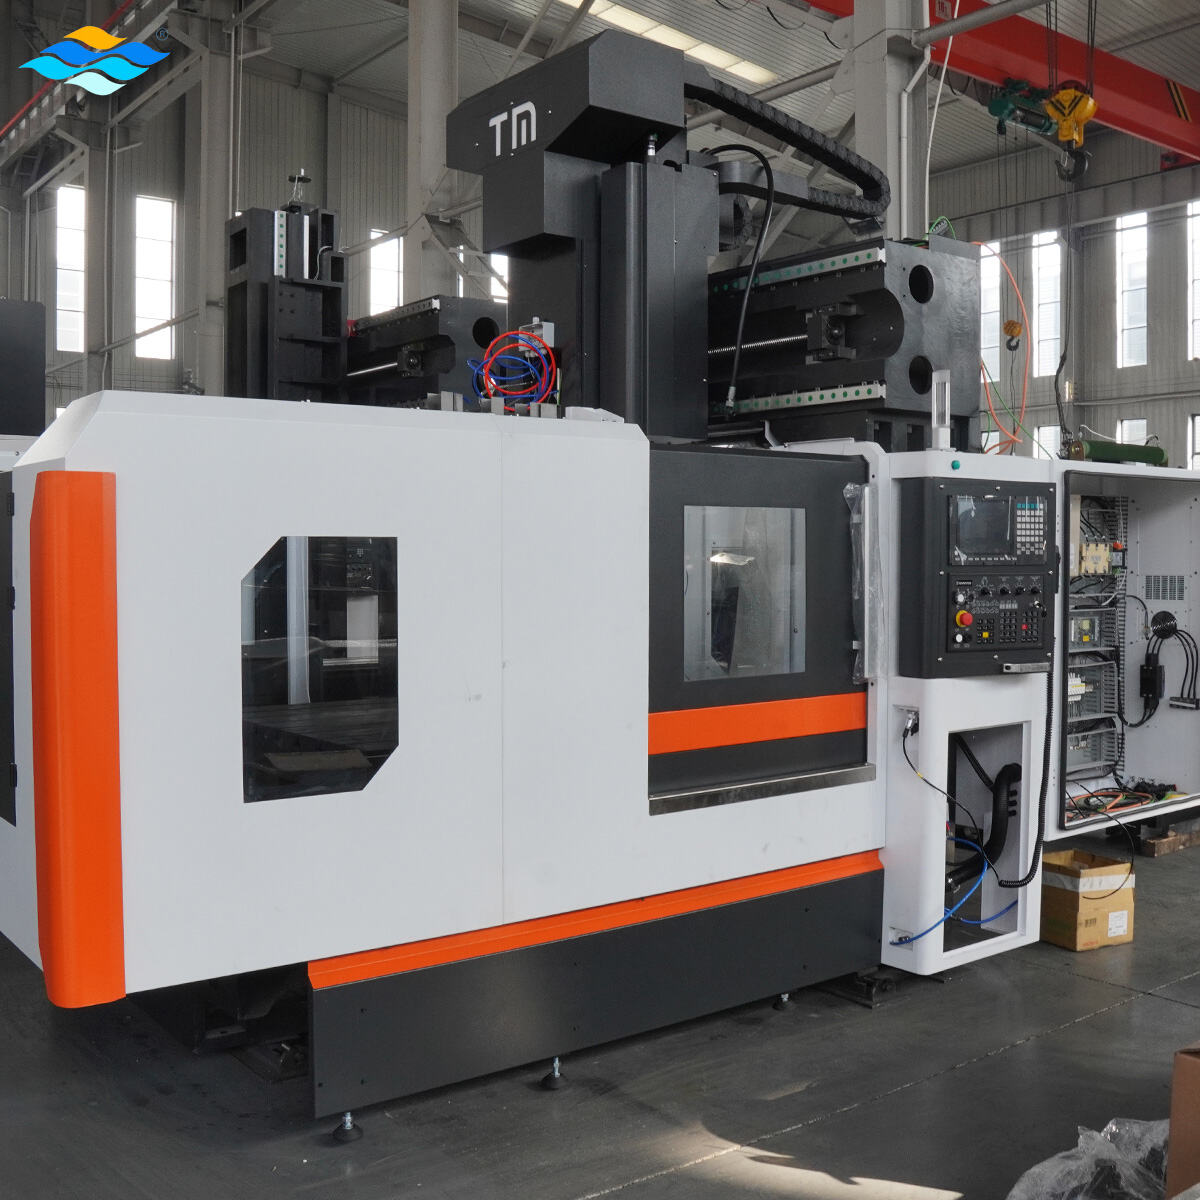
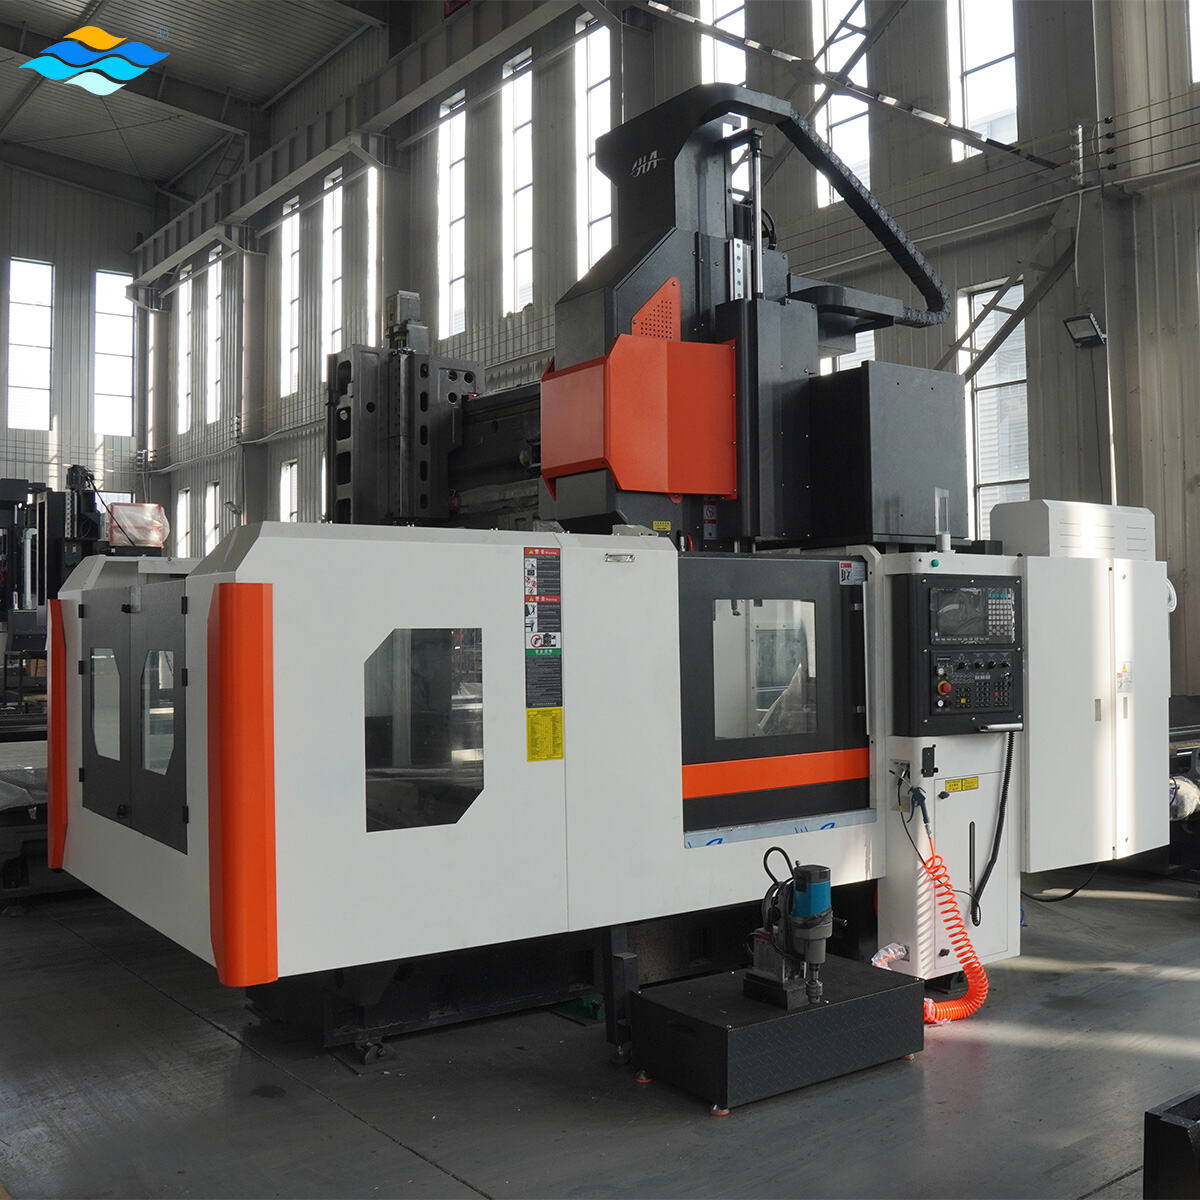
Die gantry-bewerkingsentrum vir groot werkstukke word uitstekend gebruik om verskeie komponentgrootte, -vorms en -gewigte te hanteer wat konvensionele bewerkingsuitrusting sou uitdaag of selfs oorskry, wat vervaardigingsbuigbaarheid bied wat aan veranderende produksievereistes aanpas. Die werktabelafmetings strek gewoonlik oor verskeie meter in lengte en breedte, met lasvermoëns wat wissel van verskeie ton tot meer as honderd ton by swaar-gebruikmodelle, wat u in staat stel om groot gietstukke, laswerkstukke en vervaardigde onderdele veilig te posisioneer vir bewerkingsdoeleindes. T-splyt-konfigurasies wat in die tabeloppervlak bewerk is, verskaf talle vasgemaakte punte, wat vaslegontwerpers buigbaarheid gee om werkstukhouoplossings te skep wat geoptimaliseer is vir spesifieke komponentmeetkundes, terwyl rotasietabelle en grafteken-vasmaaktoestelle geïntegreer kan word om die prosesseringvermoëns verdere uit te brei. Die ruim opening onder die gantrystruktuur maak plek vir hoë werkstukke soos vertikale pompbehuisings, kompressorliggame en masjinerieraamwerke wat op verhoogde kenmerke bewerk moet word, wat die behoefte aan spesiale hoë-kolommasjiene vir geleentheidsprojekte elimineer. Bewegingsafstande langs elke as strek verby standaardbewerkingsentra, met longitudinale beweging wat dikwels meer as tien meter in groot-formaatmodelle oorskry, wat kontinue bewerking van langwerpige onderdele soos strukturele balke en geleidingrails in enkele opstellings moontlik maak wat noukeurige uitlyning tussen kenmerke aan teenoorgestelde ente waarborg. Die gantry-bewerkingsentrum vir groot werkstukke ondersteun verskeie bewerkingsstrategieë, insluitend drie-assige kontuurbewerking vir beeldhouoppervlakke, gelyktydige vyf-assige interpolasie vir komplekse lugvaartkomponente, en produktiewe vlakfreessery van groot plat oppervlakke wat datumvlakke vir daaropvolgende bewerkings vestig. Gereedskapmagasynvermoëns wat wissel van veertig tot baie meer as honderd posisies verseker dat volledige bewerkingsreekse geprogrammeer kan word sonder handmatige gereedskapwisseling, wat onbemannde nagskuiwe ondersteun wat die terugslag op toerustingbelegging maksimeer. Vinnig-verwisselbare palletstelsels wat beskikbaar is op sommige konfigurasies, laat bediener toe om die volgende werkstuk op 'n voorbereidingspallet voor te berei terwyl die masjien steeds die huidige onderdeel afsny, wat die nie-produktiewe tyd tussen take drasties verminder en die algehele toerustingdoeltreffendheidmetriek verbeter. Beheerstelselkoppelvlakke op moderne gantry-bewerkingsentruminstallasies vir groot werkstukke het gespreksgebaseerde programmeeropsies wat die skep van bewerkingsprosedures vir algemene kenmerke soos boutgate, uithollings en gekontoureerde rande vereenvoudig, wat die spesialiseerde CAM-programmeerkennis wat vir baie toepassings benodig word, verminder. Meetstelsels wat in die outomatiese gereedskapwisselaar geïntegreer is, bevestig die posisie en oriëntasie van die werkstuk voordat afsny begin, wat duur crash-gevalle en afgegooide onderdele wat deur vaslegfout gelei word, voorkom, terwyl proses-meting kritieke afmetings kan meet en outomaties korreksies kan toepas om vir gereedskapversletting tydens lang produksieduur te kompenseer.
 ×

 EN