Omfattende håndtering og bearbeidingsfleksibilitet for arbeidsstykker
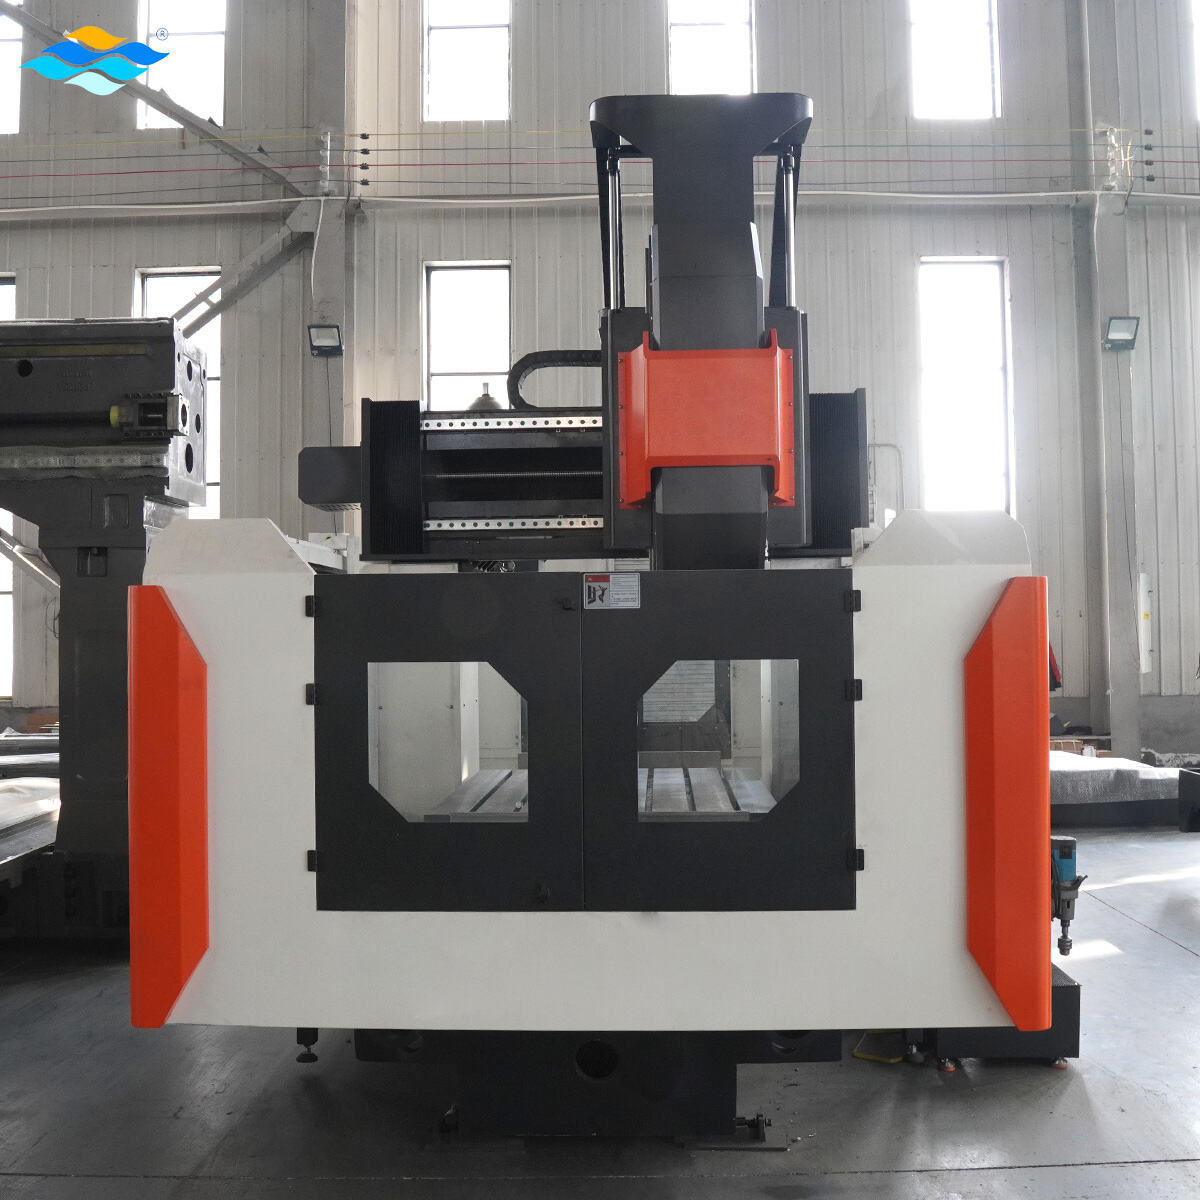
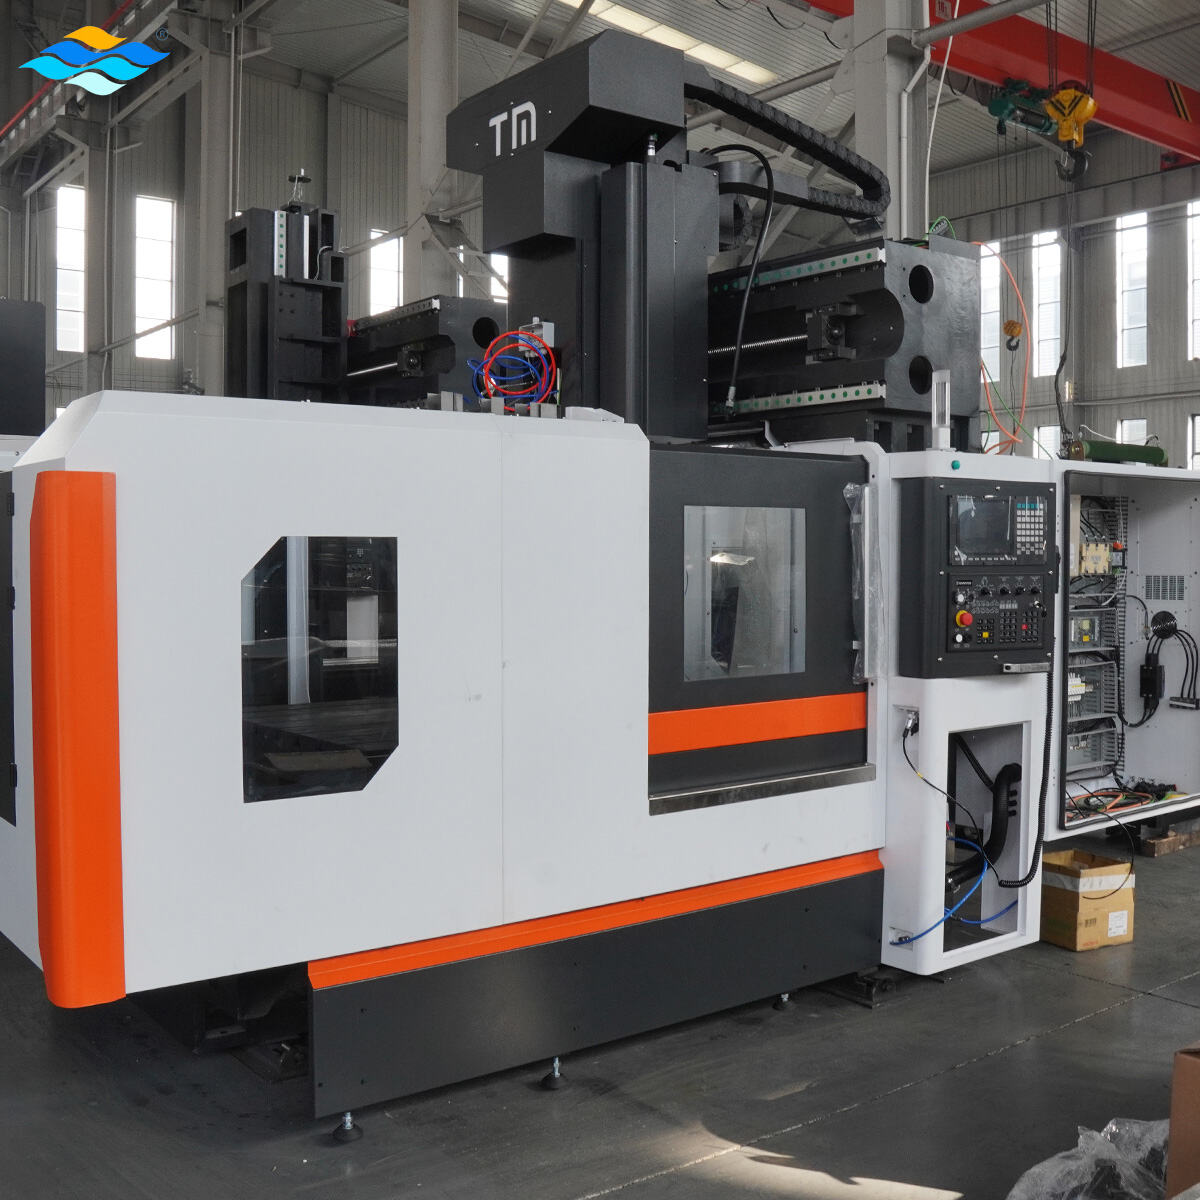
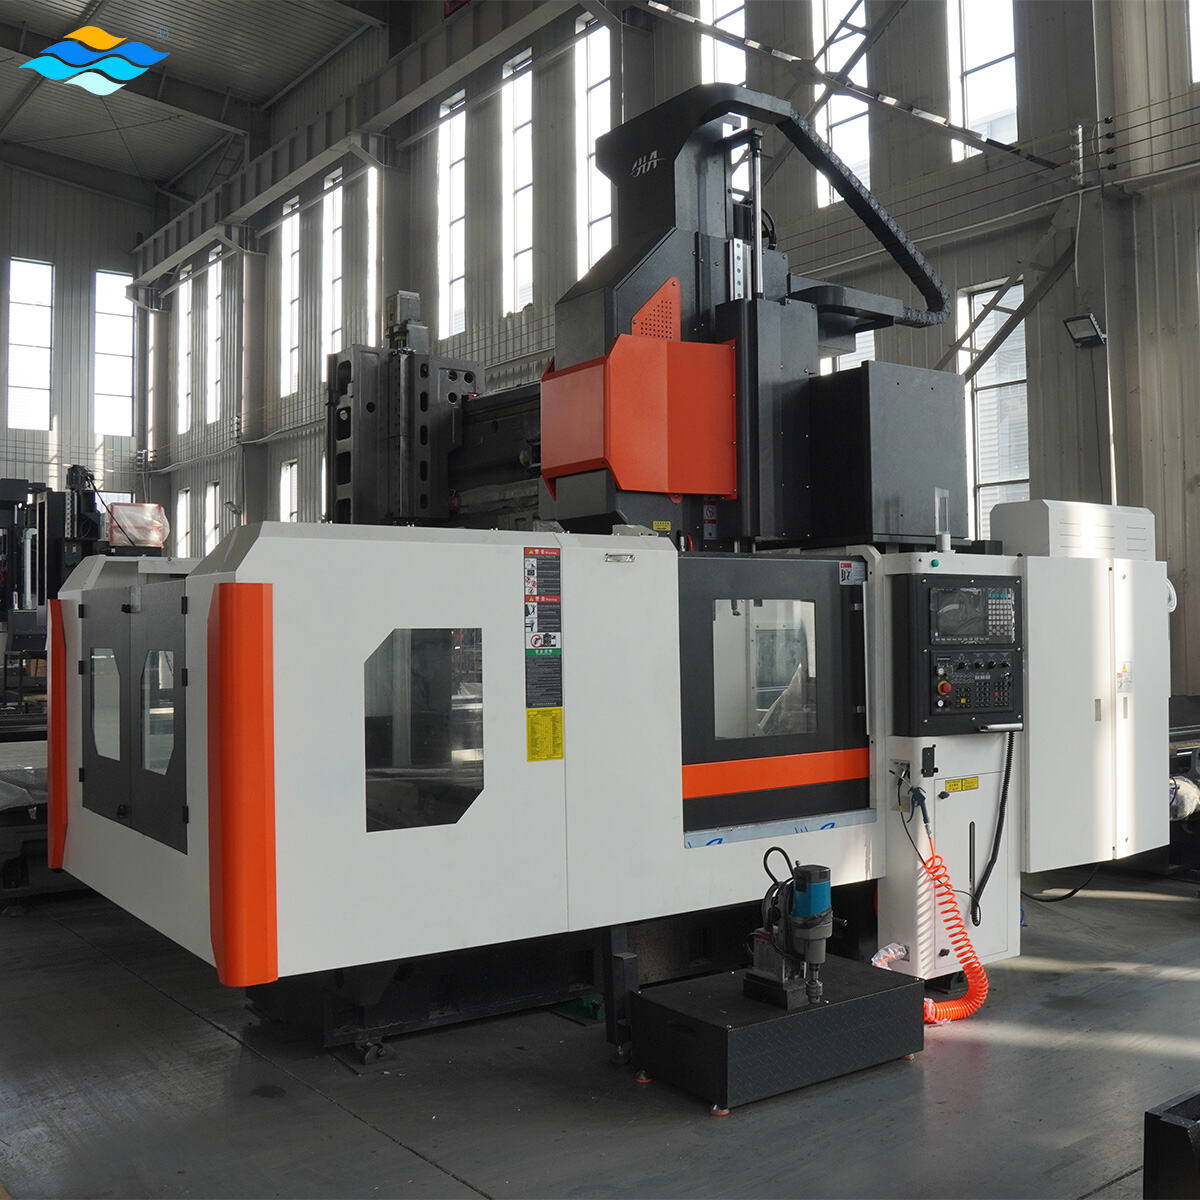
Gantry-bearbeidelsessenteret for store arbeidsstykker skiller seg ut ved å kunne håndtere ulike komponentstørrelser, former og vekter som ville utgjøre en utfordring for eller overstige grensene til konvensjonell bearbeidelsesutstyr, og gir dermed en fleksibilitet i produksjonen som kan tilpasses endrende produksjonskrav. Arbeidsbordets dimensjoner strekker seg typisk over flere meter i lengde og bredde, med belastningskapasitet fra flere tonn til over hundre tonn i tungt byggede modeller, noe som gjør det mulig å plassere omfattende støpninger, sveisedeler og konstruksjoner trygt for bearbeidlingsoperasjoner. T-spor-konfigurasjoner som er freset inn i bordoverflaten gir mange fastspenningspunkter, noe som gir festekonstruktører fleksibilitet til å lage arbeidsstykkemontasjer som er optimalisert for spesifikke komponentgeometrier, mens roterende bord og gravsteinfestekonstruksjoner kan integreres for å utvide bearbeidlingsmulighetene ytterligere. Den generøse frihøyden under gantrykonstruksjonen gjør det mulig å montere høye arbeidsstykker, som for eksempel vertikale pumpehus, kompressorhoder og maskinrammer, som krever bearbeiding av hevede detaljer, og eliminerer behovet for å investere i spesialiserte høykolonner for sjeldne prosjekter. Reiselengdene langs hver akse strekker seg langt utover standard bearbeidelsessentre, der den longitudinale reiselengden ofte overstiger ti meter i store modeller, noe som gjør det mulig å bearbeide lange deler – som strukturelle bjelker og veiledeskinner – kontinuerlig i én montering, og sikrer presis justering mellom detaljer på motsatte ender. Gantry-bearbeidelsessenteret for store arbeidsstykker støtter ulike bearbeidlingsstrategier, inkludert treaks-konturfrasing for skulpterte overflater, samtidig femakssinterpolering for komplekse luft- og romfartskomponenter samt effektiv flatfrasing av store plane overflater som danner referanseplaner for etterfølgende operasjoner. Verktøy-magasinets kapasitet varierer fra førti til langt over hundre posisjoner, noe som sikrer at hele bearbeidlingssekvenser kan programmeres uten manuelle verktøybytter, og støtter lysløs produksjon under ubemannede skift, slik at avkastningen på utstyrsinvesteringen maksimeres. Hurtigbytt-plattformsystemer som er tilgjengelige på noen konfigurasjoner gjør det mulig for operatører å forberede neste arbeidsstykke på en forberedelsesplattform mens maskinen fortsetter å bearbeide det nåværende stykket, noe som drastisk reduserer den ikke-produktive tiden mellom oppdrag og forbedrer målene for total utstyrsnøytighet (OEE). Kontrollsystemgrensesnittene på moderne gantry-bearbeidelsessentre for store arbeidsstykker har samtalebaserte programmeringsmuligheter som forenkler opprettelse av bearbeidlingsrutiner for vanlige detaljer som bolt-hull, lommor og konturerte kanter, og reduserer behovet for spesialisert CAM-programmeringskompetanse i mange anvendelser. Prob-systemer integrert i den automatiske verktøybytteren bekrefter arbeidsstykkets posisjon og orientering før bearbeidingen starter, og forhindrer kostbare krasj og forkastede deler som følge av feil i festekonstruksjonen, mens in-process-probing kan måle kritiske mål og automatisk anvende korreksjoner for å kompensere for verktøyslitasje under lange produksjonsløp.
 ×

 EN