Manejo y procesamiento integral de piezas
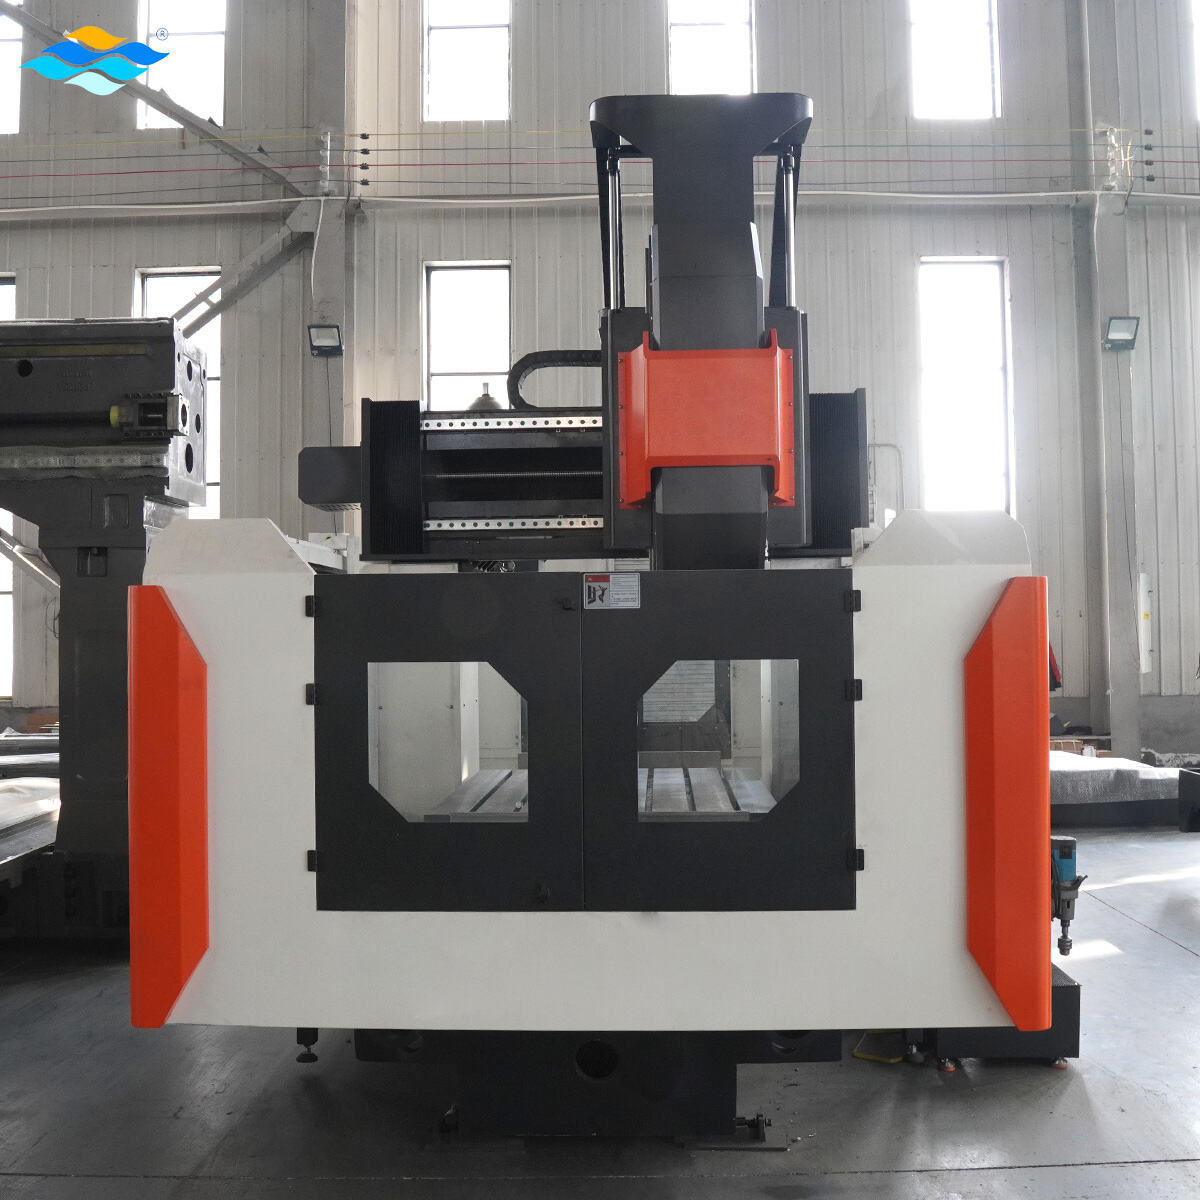
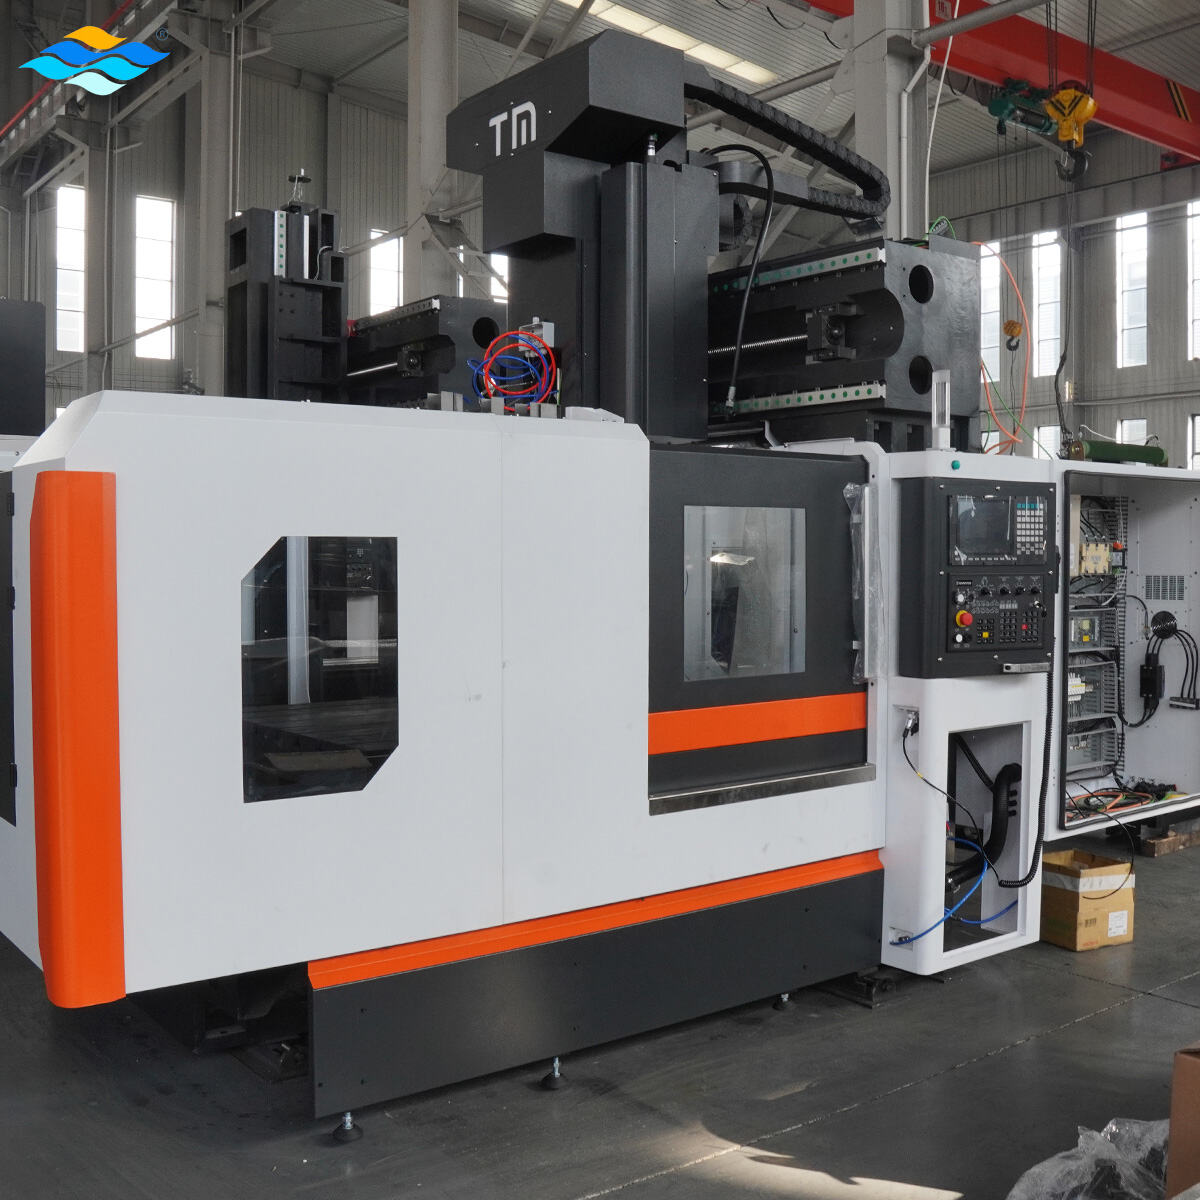
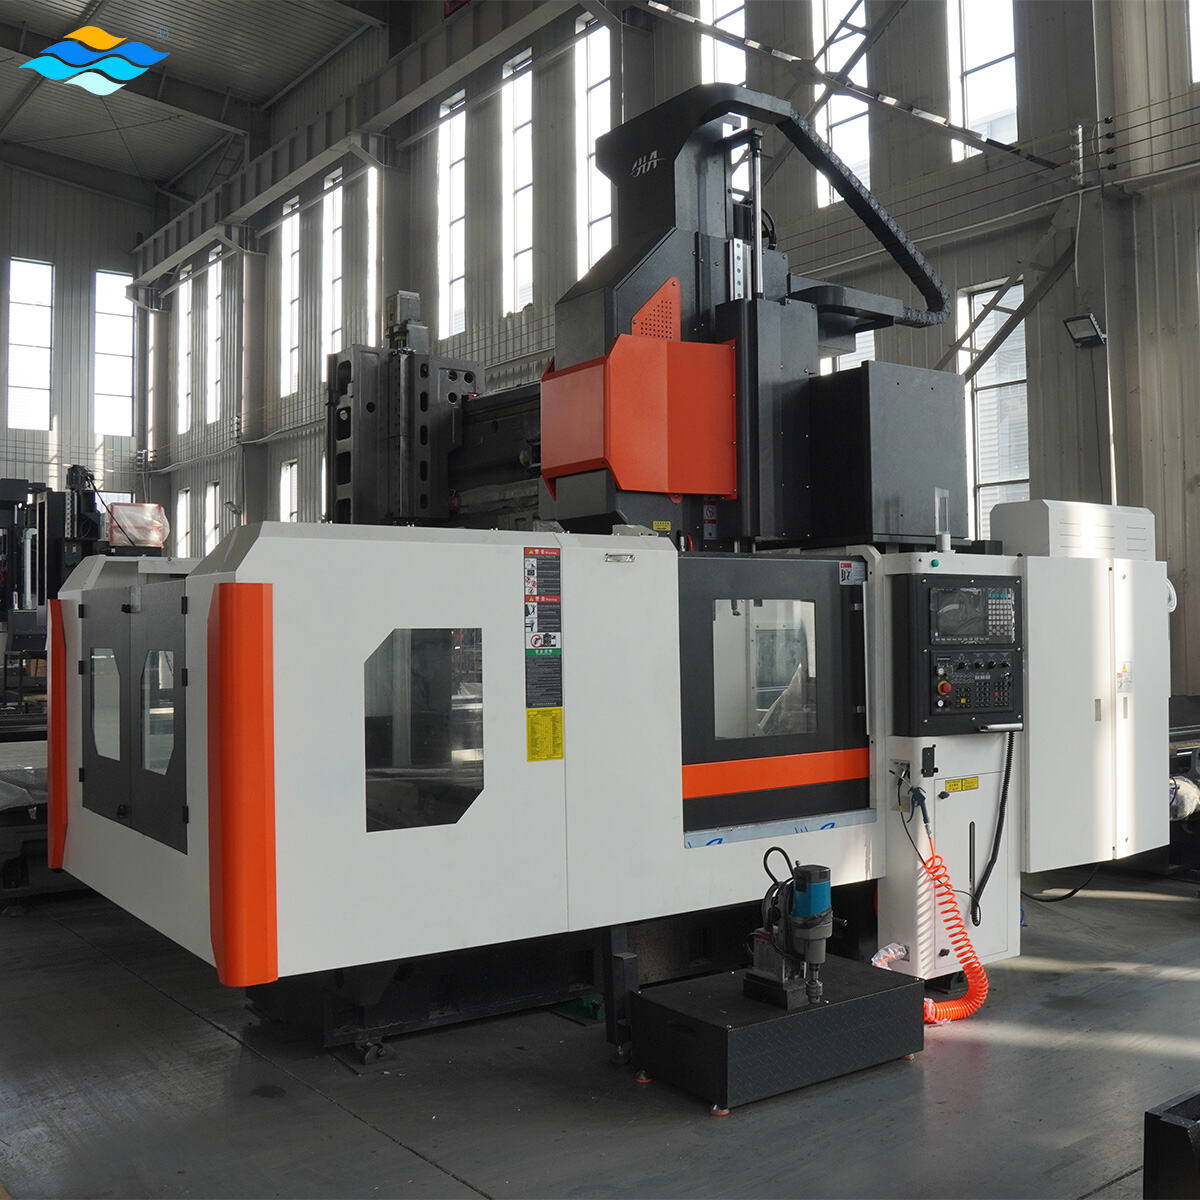
El centro de mecanizado tipo puente para piezas grandes destaca por su capacidad para alojar piezas de distintos tamaños, formas y pesos, que superarían o desafiarían las limitaciones de los equipos de mecanizado convencionales, ofreciendo una flexibilidad manufacturera que se adapta a los requisitos cambiantes de producción. Las dimensiones de la mesa de trabajo suelen abarcar varios metros de longitud y anchura, con capacidades de carga que van desde varias toneladas hasta más de cien toneladas en los modelos de alta resistencia, lo que permite colocar con seguridad fundiciones, soldaduras y estructuras metálicas de gran tamaño para las operaciones de mecanizado. Las configuraciones de ranuras en T mecanizadas en la superficie de la mesa proporcionan numerosos puntos de sujeción, otorgando a los diseñadores de dispositivos de fijación la flexibilidad necesaria para crear soluciones de sujeción optimizadas según las geometrías específicas de cada pieza; asimismo, pueden integrarse mesas rotativas y dispositivos tipo lápida (tombstone) para ampliar aún más las capacidades de procesamiento. El generoso espacio libre bajo la estructura del puente permite alojar piezas altas, como carcasas verticales de bombas, cuerpos de compresores y bastidores de maquinaria, que requieren mecanizado en elementos elevados, eliminando así la necesidad de invertir en máquinas especializadas de columna alta para proyectos ocasionales. Las distancias de recorrido a lo largo de cada eje superan ampliamente las de los centros de mecanizado estándar, alcanzando en los modelos de gran formato recorridos longitudinales que frecuentemente exceden los diez metros, lo que posibilita el mecanizado continuo de piezas alargadas —como vigas estructurales y rieles guía— en una única configuración, garantizando así la alineación entre los elementos situados en extremos opuestos. El centro de mecanizado tipo puente para piezas grandes admite diversas estrategias de mecanizado, incluyendo contorneado tridimensional para superficies modeladas, interpolación simultánea de cinco ejes para componentes aeroespaciales complejos y fresado frontal productivo de grandes superficies planas que establecen planos de referencia para operaciones posteriores. Las capacidades de los magacines de herramientas, que oscilan entre cuarenta y más de cien posiciones, aseguran que se puedan programar secuencias completas de mecanizado sin cambios manuales de herramienta, apoyando la fabricación sin operarios (lights-out) durante turnos no supervisados y maximizando el retorno de la inversión en equipos. Los sistemas de paletas intercambiables rápidamente, disponibles en algunas configuraciones, permiten a los operarios preparar la siguiente pieza sobre una paleta de preparación mientras la máquina sigue mecanizando la pieza actual, reduciendo drásticamente el tiempo improductivo entre trabajos y mejorando los indicadores de eficacia global de los equipos (OEE). Las interfaces del sistema de control en las instalaciones modernas de centros de mecanizado tipo puente para piezas grandes incorporan opciones de programación conversacional que simplifican la creación de rutinas de mecanizado para características comunes, como agujeros roscados, cavidades y bordes contorneados, disminuyendo así la necesidad de experiencia especializada en programación CAM para muchas aplicaciones. Los sistemas de sonda integrados en el cambiador automático de herramientas verifican la posición y orientación de la pieza antes de iniciar el mecanizado, evitando costosos choques y piezas descartadas causados por errores en la fijación; además, la inspección en curso (in-process probing) puede medir dimensiones críticas y aplicar automáticamente compensaciones para contrarrestar el desgaste de la herramienta durante largas series de producción.
 ×


 EN