व्यापक कार्य-टुक्रा सँगै हेरचाह र प्रशोधनको लचिलोपन
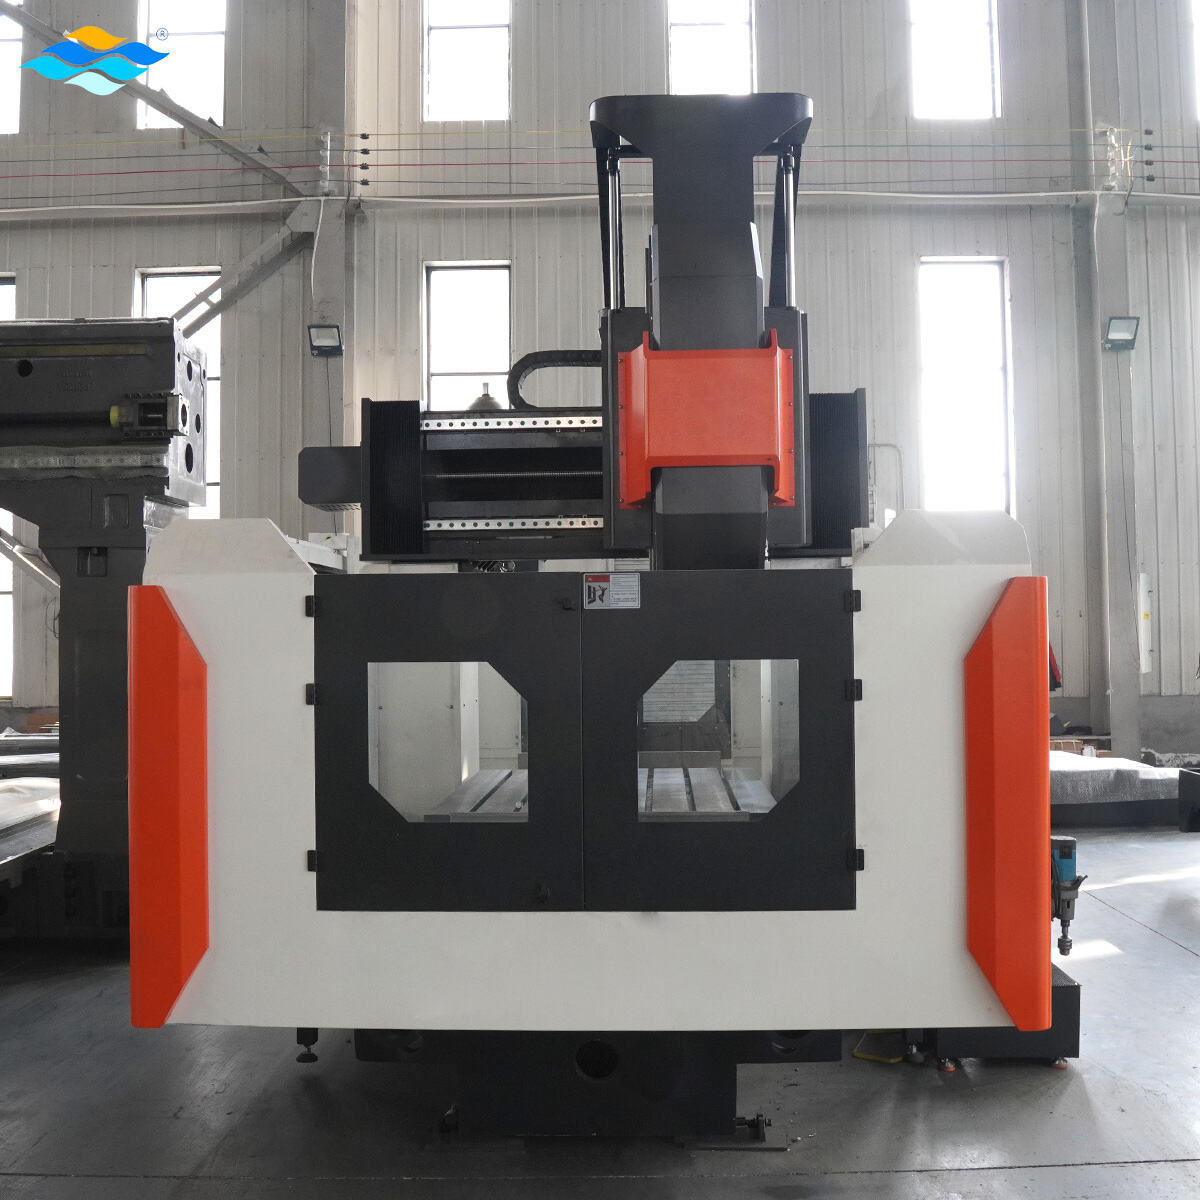
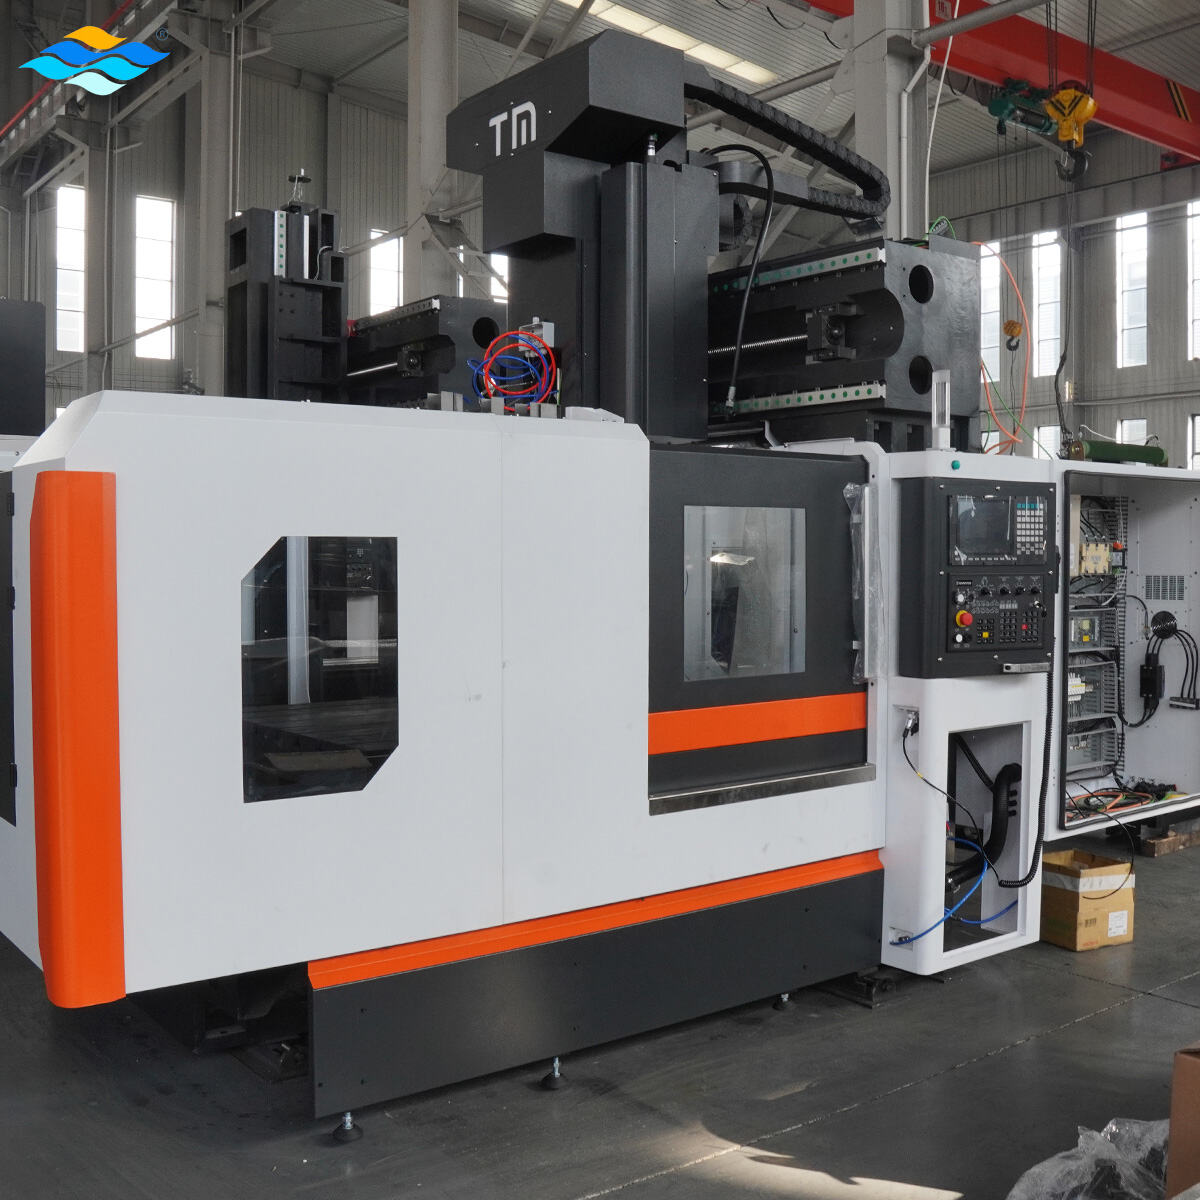
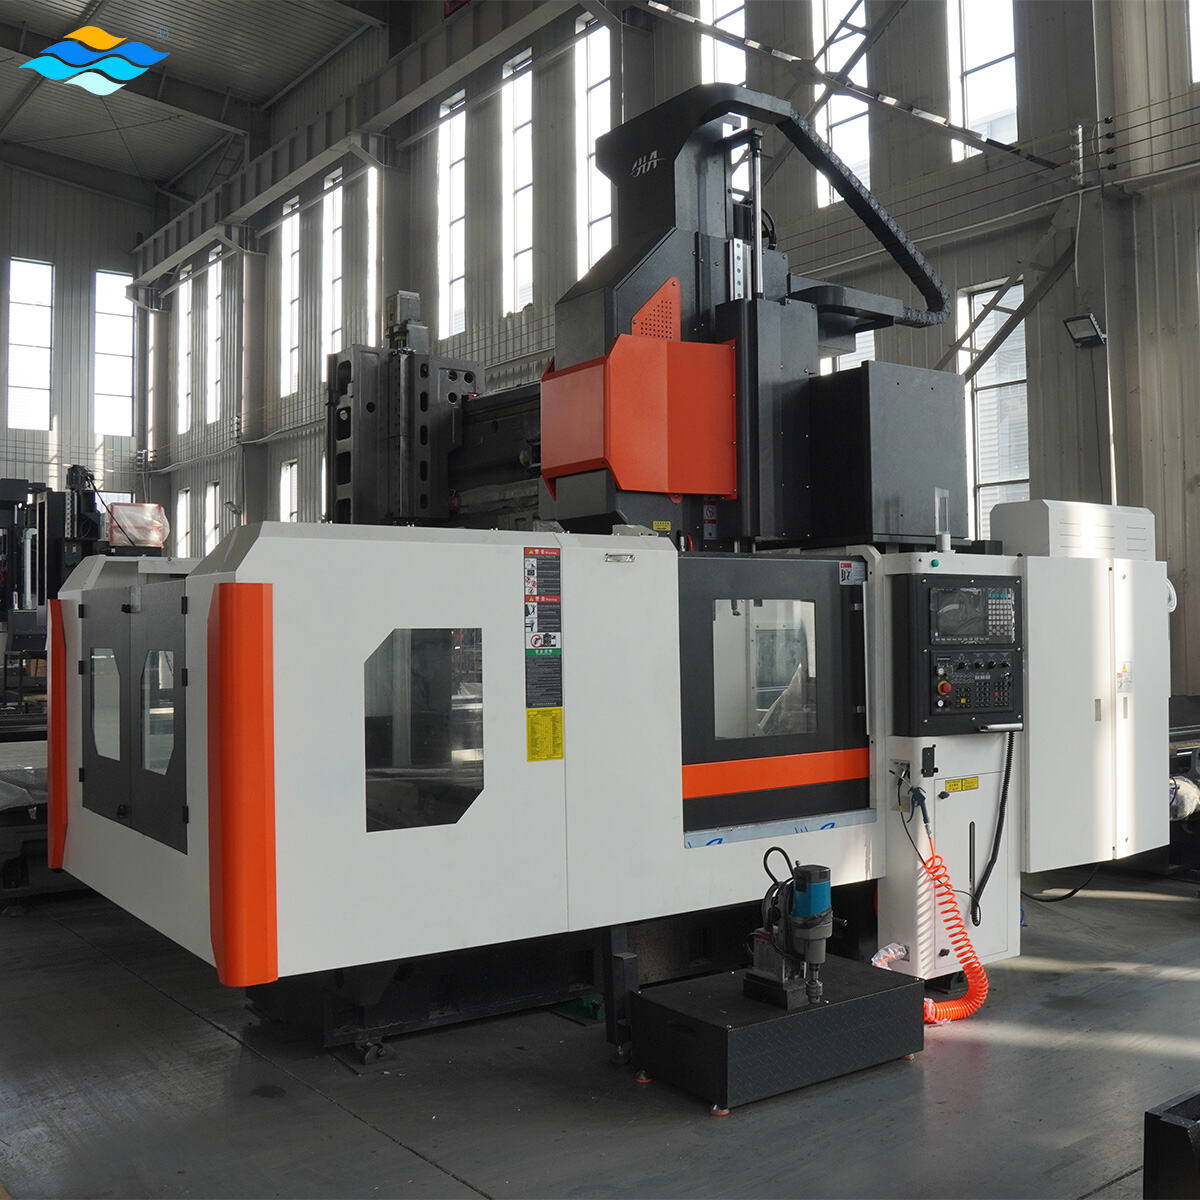
ठूला कार्यपीसहरूका लागि गैन्ट्री मेशिनिङ केन्द्रले विभिन्न आकार, आकृति र तौलका घटकहरू समायोजित गर्नमा उत्कृष्ट प्रदर्शन गर्छ जुन पारम्परिक मेशिनिङ उपकरणहरूका सीमाहरूलाई चुनौती दिन्छ वा तिनीहरूलाई अतिक्रमण गर्छ, जसले उत्पादन आवश्यकताहरूमा परिवर्तनका साथ अनुकूलित हुन सक्ने उत्पादन लचिलोपन प्रदान गर्छ। कार्य टेबलको आयाम सामान्यतया लम्बाइ र चौडाइमा केही मिटरसम्म फैलिएको हुन्छ, र भारी प्रयोगका मोडलहरूमा लोड क्षमता केही टनदेखि सय टनभन्दा बढीसम्म हुन सक्छ, जसले तपाईंलाई ठूला ढलाइहरू, वेल्डमेन्टहरू र फ्याब्रिकेसनहरूलाई मेशिनिङ कार्यहरूका लागि सुरक्षित रूपमा स्थापित गर्न सक्छ। टेबलको सतहमा बनाइएका टी-स्लट व्यवस्थाले धेरै क्ल्याम्पिङ बिन्दुहरू प्रदान गर्छन्, जसले फिक्सचर डिजाइनरहरूलाई विशिष्ट घटक ज्यामितिहरूका लागि अनुकूलित कार्य-धारण समाधानहरू सिर्जना गर्ने लचिलोपन प्रदान गर्छ, जबकि घूर्णन टेबलहरू र टम्बस्टोन फिक्सचरहरूलाई प्रक्रिया क्षमताहरू थप विस्तार गर्न एकीकृत गर्न सकिन्छ। गैन्ट्री संरचनाको तलको पर्याप्त स्पेसले उच्च कार्यपीसहरू जस्तै उर्ध्वाधर पम्प हाउसिङ, कम्प्रेसर बडी र मेशिनरी फ्रेमहरू जस्ता उच्च सुविधाहरूमा मेशिनिङ गर्न आवश्यक पर्ने कार्यपीसहरूलाई समायोजित गर्छ, जसले केवल केही परियोजनाहरूका लागि विशेष उच्च-स्तम्भ मेशिनहरूमा लगानी गर्नुको आवश्यकता समाप्त गर्छ। प्रत्येक अक्षमा यात्रा दूरीहरू सामान्य मेशिनिङ केन्द्रहरूभन्दा धेरै बढी हुन्छन्, र ठूलो प्रारूपका मोडलहरूमा लम्बाइ अक्षमा यात्रा दूरी सामान्यतया दस मिटरभन्दा बढी हुन्छ, जसले संरचनात्मक बीमहरू र गाइड रेलहरू जस्ता लामो कार्यपीसहरूको एकै सेटअपमा निरन्तर मेशिनिङ सम्भव बनाउँछ जसले विपरीत छेउहरूमा रहेका सुविधाहरूको बीचको संरेखण सुनिश्चित गर्छ। ठूला कार्यपीसहरूका लागि गैन्ट्री मेशिनिङ केन्द्रले तीन-अक्ष आकृति निर्माण (स्कल्प्चर्ड सतहहरूका लागि), साथै पाँच-अक्ष अन्तर्क्षेपण (जटिल एयरोस्पेस घटकहरूका लागि) र ठूला समतल सतहहरूको उत्पादक फेस मिलिङ (पछिका कार्यहरूका लागि डाटम प्लेनहरू स्थापित गर्न) सहितका विभिन्न मेशिनिङ रणनीतिहरूलाई समर्थन गर्छ। औजार म्यागजिनको क्षमता चालीसदेखि सयभन्दा बढी स्थितिसम्मको दायरामा हुन्छ, जसले पूर्ण मेशिनिङ क्रमहरूलाई म्यानुअल औजार परिवर्तन बिना कार्यक्रमित गर्न सक्छ, जसले अनुपस्थित शिफ्टहरूका दौरान लाइट्स-आउट उत्पादनलाई समर्थन गर्छ र उपकरण लगानीमा अधिकतम रिटर्न प्रदान गर्छ। केही कन्फिगरेसनहरूमा उपलब्ध क्विक-चेन्ज पैलेट प्रणालीहरूले अपरेटरहरूलाई मेशिनले हालको भाग काट्दै गर्दा अर्को कार्यपीसलाई स्टेजिङ पैलेटमा तयार पार्न सक्छन्, जसले कार्यहरू बीचको गैर-उत्पादक समयलाई धेरै कम गर्छ र समग्र उपकरण प्रभावकारिता मापदण्डहरूमा सुधार गर्छ। आधुनिक ठूला कार्यपीसहरूका लागि गैन्ट्री मेशिनिङ केन्द्रहरूका स्थापनाहरूमा नियन्त्रण प्रणाली इन्टरफेसहरूमा संवादात्मक प्रोग्रामिङ विकल्पहरू उपलब्ध छन् जुन बोल्ट छिद्रहरू, पकेटहरू र आकृति निर्मित किनाराहरू जस्ता सामान्य सुविधाहरूका लागि मेशिनिङ रूटिनहरू सिर्जना गर्न सरल बनाउँछन्, जसले धेरै अनुप्रयोगहरूका लागि विशेषीकृत सीएम प्रोग्रामिङ विशेषज्ञताको आवश्यकता कम गर्छ। स्वचालित औजार परिवर्तनको साथ एकीकृत प्रोब प्रणालीहरूले काट्न सुरु गर्नु अघि कार्यपीसको स्थिति र अभिमुखीकरणलाई सत्यापित गर्छन्, जसले फिक्सचर त्रुटिहरूका कारणले हुने महँगो क्र्यासहरू र नष्ट भएका भागहरूलाई रोक्छ, जबकि प्रक्रियामा प्रोबिङले महत्वपूर्ण आयामहरू मापन गर्न सक्छ र लामो उत्पादन चलाउने दौरान औजारको घिसाइ भएपछि स्वचालित रूपमा ऑफसेटहरू लागू गर्न सक्छ।
 ×

 EN