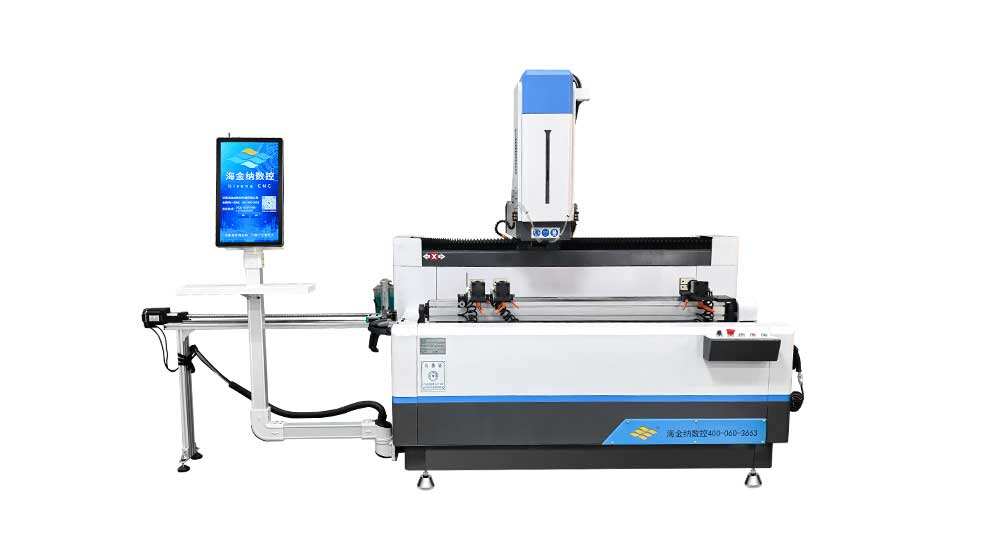
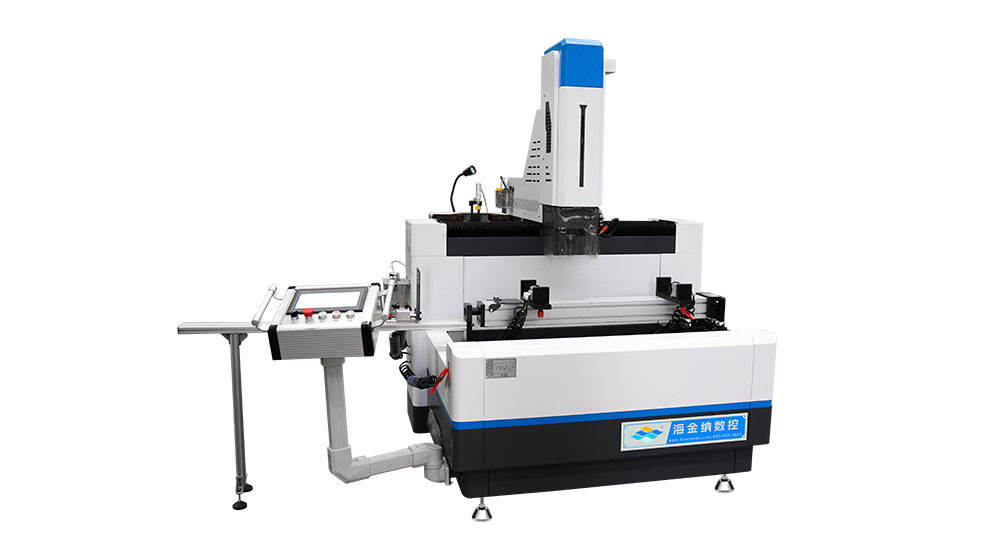
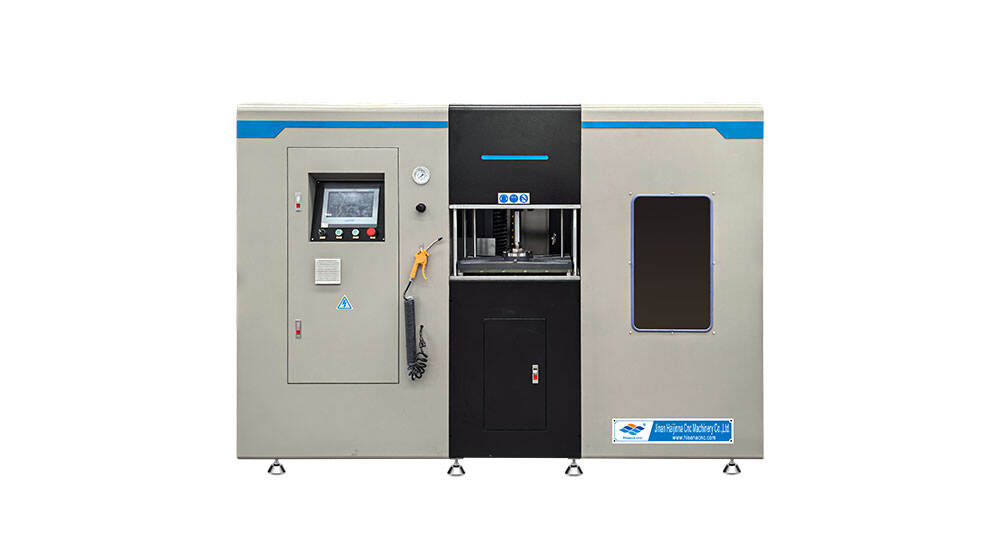
Фрезерный обрабатывающий центр порталного типа: точные решения для крупномасштабного производства

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Имя
Электронная почта
Телефон
Страна
Название компании
Сообщение
0/1000

обрабатывающий центр типа порта

Ганцевый обрабатывающий центр представляет собой сложное производственное оборудование, предназначенное для выполнения крупногабаритных и тяжёлых механических операций с исключительной точностью. Эта прочная машина имеет характерную архитектурную конструкцию, при которой шпиндель перемещается вдоль мостоподобной структуры — так называемого ганца, перекрывающего заготовку. Основная конфигурация включает две вертикальные колонны, соединённые горизонтальной балкой и образующие портальную раму, обеспечивающую превосходную устойчивость при выполнении сложных технологических операций. Основные функции данного оборудования охватывают фрезерование, сверление, растачивание, нарезание резьбы и контурную обработку крупногабаритных деталей, которые не могут быть обработаны традиционными вертикальными или горизонтальными обрабатывающими центрами. Ганцевый обрабатывающий центр особенно эффективен при обработке крупных пресс-форм, авиационных компонентов, автомобильных деталей, элементов тяжёлого оборудования и конструкционных компонентов, применяемых в различных отраслях промышленности. Технологические особенности включают передовые системы ЧПУ, позволяющие выполнять многокоординатную одновременную обработку, как правило, с тремя–пятью осями перемещения для повышения универсальности. Машина оснащена шпинделями высокого крутящего момента, способными выполнять требовательные операции резания, автоматическими системами смены инструмента, минимизирующими простои, а также сложными системами подачи охлаждающей жидкости, поддерживающими оптимальную температуру в зоне резания. Прецизионные линейные направляющие обеспечивают плавное перемещение и высокую точность позиционирования, а системы термокомпенсации нивелируют размерные изменения, вызванные колебаниями температуры. Жёсткая конструкция минимизирует вибрации и прогибы при тяжёлом резании, обеспечивая соблюдение строгих допусков даже при удалении значительных объёмов материала. Области применения охватывают множество отраслей: авиастроение — для изготовления конструкционных элементов летательных аппаратов; автопром — для производства блоков цилиндров и картеров коробок передач; производство пресс-форм — для крупных пластмассовых литейных форм; энергетическое машиностроение; судостроение; производство компонентов железнодорожного подвижного состава. Ганцевый обрабатывающий центр является незаменимым оборудованием для предприятий, которым необходимы одновременно большая рабочая зона и высокая точность: он позволяет обрабатывать заготовки длиной и шириной в несколько метров с точностью до микрон.

Рекомендации по новым продуктам

Фрезерный обрабатывающий центр мостового типа обеспечивает значительные практические преимущества, напрямую влияющие на эффективность вашего производства и качество продукции. Прежде всего, данное оборудование способно обрабатывать исключительно крупногабаритные заготовки, которые невозможно обработать на традиционных станках, что устраняет необходимость в многократной переналадке или передаче изготовления габаритных деталей сторонним подрядчикам. Эта возможность позволяет вам браться за более масштабные проекты и расширять клиентскую базу без необходимости инвестировать в несколько менее производительных станков. Устойчивая мостовая конструкция обеспечивает выдающуюся жёсткость, что гарантирует стабильную точность даже при интенсивных операциях фрезерования. При удалении больших объёмов материала станок сохраняет свою точность, снижая процент брака и экономя дорогостоящие исходные материалы. Операторы оценят улучшенную доступность, обеспечиваемую мостовой конструкцией: открытая компоновка позволяет легко загружать и выгружать тяжёлые заготовки с помощью кранов-балок или автопогрузчиков, значительно сокращая время наладки по сравнению с закрытыми конфигурациями станков. Такая доступность также упрощает установку приспособлений и контроль заготовок в процессе обработки, позволяя вашей команде работать более эффективно на всех этапах производственного цикла. Многоосевая конфигурация позволяет завершать обработку сложных геометрических форм за одну установку, резко сокращая общее время производства. Вместо многократного переустановки деталей на различных станках вы можете выполнить сложные элементы, наклонные поверхности и криволинейные контуры без перерывов. Преимущество единой установки снижает риски повреждения деталей при переноске и накопления погрешностей, возникающих при их перемещении между станками. Энергоэффективность представляет собой ещё одно практическое преимущество: современные фрезерные обрабатывающие центры мостового типа оснащаются оптимизированными приводными системами, потребляющими электроэнергию пропорционально реальным технологическим нагрузкам, а не работающими постоянно на полной мощности. Такое интеллектуальное управление энергопотреблением снижает ваши расходы на электроэнергию без ущерба для производительности. Автоматизированные системы смены инструмента минимизируют вмешательство оператора, позволяя одному человеку контролировать сразу несколько операций или выполнять другие задачи во время автономной работы станка. Эта эффективность использования трудовых ресурсов особенно ценна при длительных циклах обработки, характерных для крупногабаритных деталей. Стабильность качества резко возрастает, поскольку станок исключает человеческие ошибки, связанные с ручной переустановкой и измерениями. После программирования оборудование воспроизводит идентичные детали с минимальным разбросом параметров, обеспечивая соответствие каждой детали заданным техническим требованиям. Требования к техническому обслуживанию остаются умеренными, несмотря на крупные габариты станка: точки обслуживания легко доступны, а диагностические системы заранее информируют вас о потенциальных неисправностях до того, как они вызовут непредвиденный простой. Окупаемость инвестиций становится очевидной в кратчайшие сроки для предприятий, регулярно обрабатывающих крупногабаритные детали, поскольку данный станок объединяет операции, ранее требовавшие нескольких отдельных станков или привлечения субподрядчиков.

Последние новости

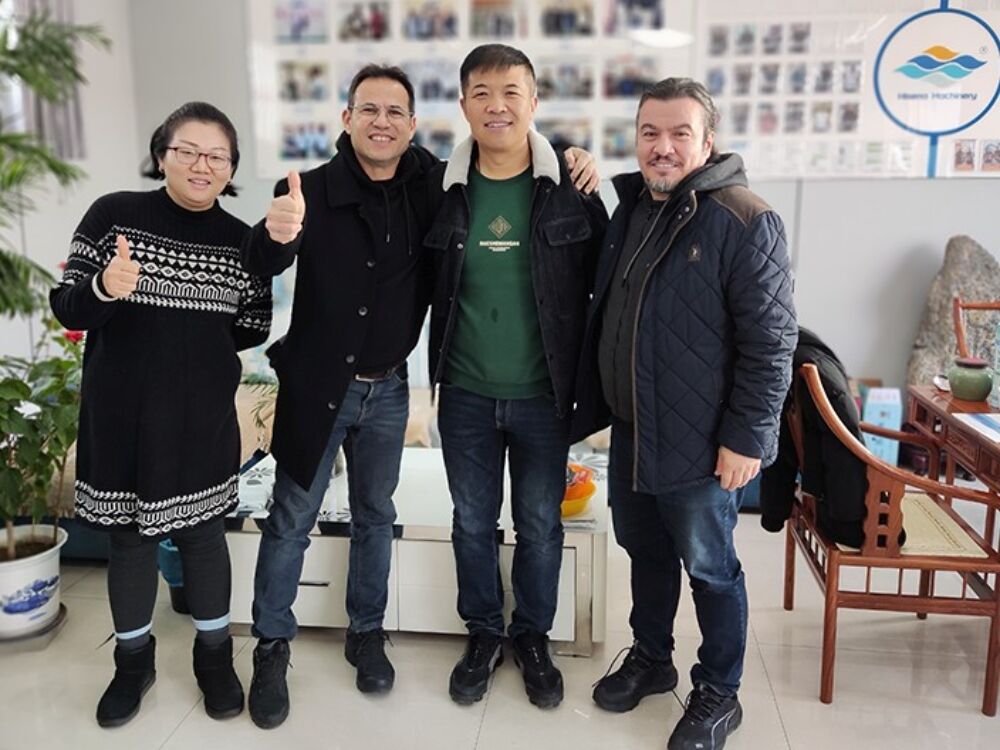
Турецкие клиенты посетили Hisena: деловые переговоры и заказы оборудования зимой!

14

May

Турецкие клиенты посетили Hisena: деловые переговоры и заказы оборудования зимой!

ПОДРОБНЕЕ
Ежегодное собрание Hisena 2019 года: чествование выдающихся сотрудников и команд с вручением наград, играми и розыгрышем призов

30

Apr

Ежегодное собрание Hisena 2019 года: чествование выдающихся сотрудников и команд с вручением наград, играми и розыгрышем призов

ПОДРОБНЕЕ
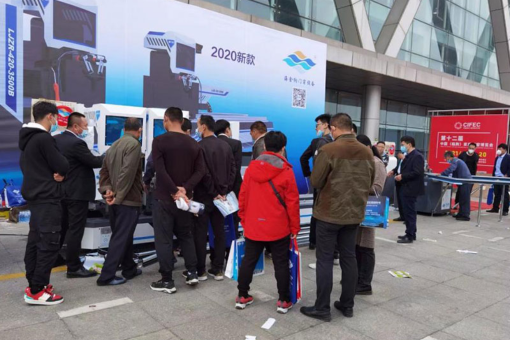
Hisena представляет самостоятельно разработанную «модернизированную ЧПУ-пилу высокой точности для резки по кривым линиям» на Международной выставке окон, дверей и витражных фасадов провинции Шаньдун

30

Apr

Hisena представляет самостоятельно разработанную «модернизированную ЧПУ-пилу высокой точности для резки по кривым линиям» на Международной выставке окон, дверей и витражных фасадов провинции Шаньдун

ПОДРОБНЕЕ
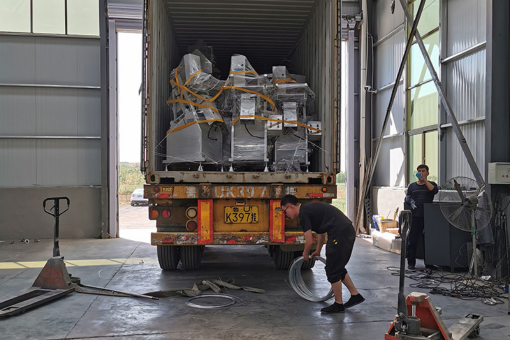
Семья Hisena усердно работала по погрузке станков для клиентов в условиях высоких температур

30

Apr

Семья Hisena усердно работала по погрузке станков для клиентов в условиях высоких температур

ПОДРОБНЕЕ

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Имя
Электронная почта
Телефон
Страна
Название компании
Сообщение
0/1000

обрабатывающий центр типа порта

Исключительная жёсткость и структурная устойчивость для обеспечения бескомпромиссной точности

Исключительная жёсткость и структурная устойчивость для обеспечения бескомпромиссной точности

Конструктивная схема фрезерного обрабатывающего центра портального типа принципиально отличает его от другого станочного оборудования благодаря исключительной жёсткости и устойчивости. Мостовая конструкция, в которой две массивные вертикальные стойки поддерживают горизонтальную поперечину, создаёт механическую структуру, значительно более эффективно противостоящую прогибу и вибрации по сравнению с консольными конструкциями, применяемыми в традиционных станках. Это архитектурное преимущество приобретает критическое значение при выполнении тяжёлых операций резания крупногабаритных заготовок, где силы резания могут достигать значительных величин. Симметричное распределение нагрузки между обеими стойками обеспечивает сбалансированную передачу усилий и предотвращает скручивание и изгиб, которые привели бы к потере размерной точности. Производители изготавливают такие станины из высококачественного чугуна или сварных стальных конструкций, зачастую с внутренними рёбрами жёсткости и целенаправленным усилением в зонах концентрации напряжений. Значительная масса самого портала выступает в роли естественного демпфера вибраций, поглощая колебания, возникающие при резании, и тем самым предотвращая их передачу на заготовку, что исключает дефекты поверхности и размерные погрешности. На этапе проектирования применяется продвинутый метод конечных элементов для оптимизации размещения материала: это позволяет максимизировать жёсткость при одновременном контроле массы, в результате чего получается конструкция, сохраняющая устойчивость под динамическими нагрузками резания. Большое расстояние между вертикальными стойками — иногда составляющее несколько метров — обеспечивает устойчивое основание, устойчивое к опрокидывающим моментам и гарантирующее точность позиционирования независимо от того, где именно в рабочей зоне происходит процесс резания. Эта устойчивость напрямую преобразуется в осязаемые преимущества для ваших производственных результатов. При обработке крупногабаритных пресс-форм или конструкционных компонентов, требующих высокой точности по обширным поверхностям, портальный обрабатывающий центр сохраняет стабильную точность от первого до последнего прохода даже при продолжительных циклах обработки, длящихся многие часы. Тепловая стабильность массивной конструкции также способствует достижению высокой точности: большая тепловая ёмкость препятствует резким температурным колебаниям, вызывающим размерные изменения в более лёгких станках. Системы температурной компенсации работают значительно эффективнее при такой врождённой тепловой стабильности, выполняя микрокорректировки, которые поддерживают станок в пределах заданных допусков несмотря на колебания температуры окружающей среды в цехе. Для производителей авиационных компонентов, автомобильной оснастки или прецизионных пресс-форм, где требования к качеству не допускают ни малейших отклонений, такая конструкционная жёсткость представляет собой не просто техническую характеристику, а базовую технологическую возможность, определяющую, сможете ли вы последовательно и экономически эффективно соответствовать ожиданиям заказчиков.
Обширная рабочая зона для размещения крупногабаритных компонентов

Обширная рабочая зона для размещения крупногабаритных компонентов

Просторная рабочая зона, обеспечиваемая фрезерным обрабатывающим центром с порталом, устраняет критическое ограничение, с которым сталкиваются производители при обработке крупногабаритных деталей. В отличие от традиционных обрабатывающих центров, ограниченных замкнутыми шкафами и небольшими ходами по осям, конфигурация с порталом обеспечивает рабочие зоны длиной и шириной до десяти метров и более, а вертикальные габариты позволяют размещать заготовки высотой в несколько метров. Такая расширенная производственная возможность открывает перспективы изготовления изделий, которые в противном случае пришлось бы собирать из нескольких меньших частей — что приводило бы к ослаблению соединений, трудностям с выравниванием и дополнительным затратам на трудозатраты. Возможность обработки детали как единого целого гарантирует её структурную целостность, исключает погрешности сборки и сокращает общее время производства. Рассмотрите преимущества при изготовлении крупных литейных форм для автомобильных бамперов, форм для крыльев самолётов или компонентов ветрогенераторов. Эти изделия требуют одновременно значительных габаритов и высокой точности по всей поверхности — требования, которые уникальным образом удовлетворяет обрабатывающий центр с порталом. Стол станка, рассчитанный на нагрузку от нескольких тонн до более чем пятидесяти тонн в зависимости от модели, оснащён Т-образными пазами или сетчатым расположением отверстий для гибкой организации крепления заготовок. Такая высокая грузоподъёмность позволяет надёжно фиксировать массивные литые заготовки, сварные конструкции или листовой прокат без опасений превысить пределы возможностей станка, а прочная конструкция сохраняет точность даже при максимальных нагрузках. Свободное пространство под порталом обеспечивает загрузку краном, позволяя вашему оборудованию для перемещения материалов устанавливать заготовки непосредственно на стол без необходимости обхода корпуса станка или колонн. Такой беспрепятственный доступ снижает сложность строповки и время на подготовку, особенно важно при обработке нескольких крупных деталей в условиях серийного производства. Удлинённые ходы по осям позволяют выполнять полную обработку длинных деталей за одну установку, исключая операции поворота (индексирования), необходимые на станках меньших размеров, а также связанные с этим потери точности при переустановке. При обработке рам железнодорожных вагонов, секций мостов или крупных штампов для прессов непрерывный ход обеспечивает согласованность расположения элементов и стабильность геометрических размеров — чего невозможно достичь при множественных установках. Рабочая зона также предусматривает будущий рост ассортимента продукции, обеспечивая резерв мощности для реализации более крупных проектов по мере расширения бизнеса без необходимости в новых капитальных вложениях. Такая масштабируемость защищает инвестиции в оборудование и гарантирует, что станок остаётся продуктивным активом на протяжении всего срока службы, адаптируясь к изменяющимся рыночным требованиям и запросам заказчиков, ориентированным на всё более крупные компоненты во многих отраслях промышленности.
Усовершенствованная многокоординатная функциональность, обеспечивающая обработку сложных геометрий за одну установку

Усовершенствованная многокоординатная функциональность, обеспечивающая обработку сложных геометрий за одну установку

Современные фрезерные обрабатывающие центры портального типа оснащены сложной многоосевой функциональностью, которая превращает сложные производственные задачи в упрощённые операции с единым закреплением заготовки. В то время как базовые трёхосевые станки перемещают режущий инструмент только по линейным осям X, Y и Z, передовые портальные системы включают поворотные оси, позволяющие наклонять и вращать шпиндель или заготовку, обеспечивая одновременную пятиосевую обработку — это даёт возможность обрабатывать составные углы и сложные контуры без переустановки детали. Такая возможность особенно ценна при изготовлении аэрокосмических компонентов со сложными аэродинамическими поверхностями, лопаток турбин со скрученным профилем или форм с глубокими полостями и подрезами. Одновременное движение по нескольким осям позволяет режущему инструменту сохранять оптимальный угол относительно поверхности заготовки на протяжении всей операции, что улучшает качество поверхности, увеличивает срок службы инструмента и сокращает цикловое время по сравнению с трёхосевыми стратегиями, требующими множества мелких линейных перемещений для приближения криволинейных поверхностей. Алгоритмы интерполяции в системе ЧПУ координируют все оси в реальном времени, генерируя плавные траектории инструмента и устраняя характерные для трёхосевой обработки «грани» и следы переходов при обработке сложных поверхностей. Для производителей такая технологическая сложность транслируется в конкурентные преимущества по нескольким направлениям. Во-первых, возможность выполнения всех операций в единой установке исключает накопление погрешностей установки, возникающих при переносе деталей между станками или многократной их переустановке на одном и том же станке. Каждый раз при обращении с заготовкой существует риск её неправильного позиционирования, а небольшие ошибки суммируются, когда новые элементы должны быть взаимосвязаны с ранее обработанными поверхностями. Завершение всех операций в одной установке гарантирует, что все элементы детали сохраняют заданные взаимные расположения при минимальном суммарном отклонении размеров. Во-вторых, сокращение количества операций по переносу детали минимизирует риск повреждения частично обработанных заготовок — особенно важно для дорогостоящих литых или штампованных деталей, где брак почти готовой детали влечёт за собой значительные потери материала и трудозатрат. В-третьих, повышается эффективность программирования: ПО CAM может генерировать траектории инструмента для всей детали целиком, а не разбивать операции по нескольким установкам, что сокращает время программирования и снижает вероятность ошибок при координации установок. Возможность обработки пяти сторон заготовки без её переустановки особенно ценна для деталей, требующих элементов на нескольких гранях — типично для корпусов клапанов, коллекторов и корпусных деталей. Автоматическая система смены инструмента, как правило, рассчитанная на 40–несколько сотен инструментов в зависимости от конфигурации станка, обеспечивает наличие всего необходимого спектра режущих инструментов для различных операций — от черновой обработки крупными торцовыми фрезами до финишной обработки шаровыми фрезами, — всё это выполняется последовательно без вмешательства оператора. Такая автоматизация расширяет вашу производственную мощность: станок способен работать в автономном режиме во вторую смену или ночью, максимизируя использование оборудования и ускоряя сроки завершения проектов — что позволяет удовлетворять потребности клиентов и соблюдать график производства.

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Имя
Электронная почта
Телефон
Страна
Название компании
Сообщение
0/1000