Ośrodek obróbkowy typu bramowego: precyzyjne rozwiązania do produkcji na dużą skalę

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
Imię i nazwisko
Adres e-mail
Telefon
Kraj
Nazwa firmy
Wiadomość
0/1000

centrum obróbki typu bramkowe

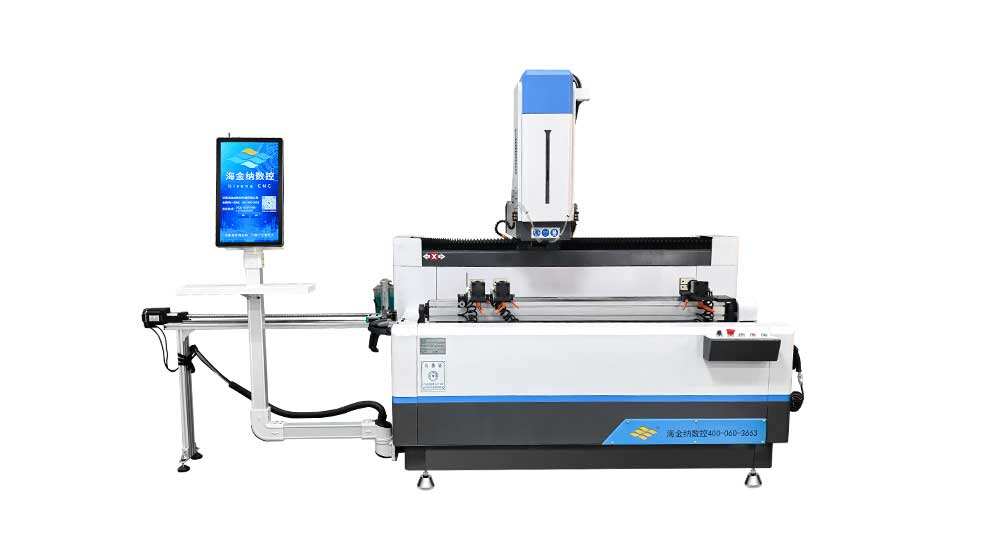
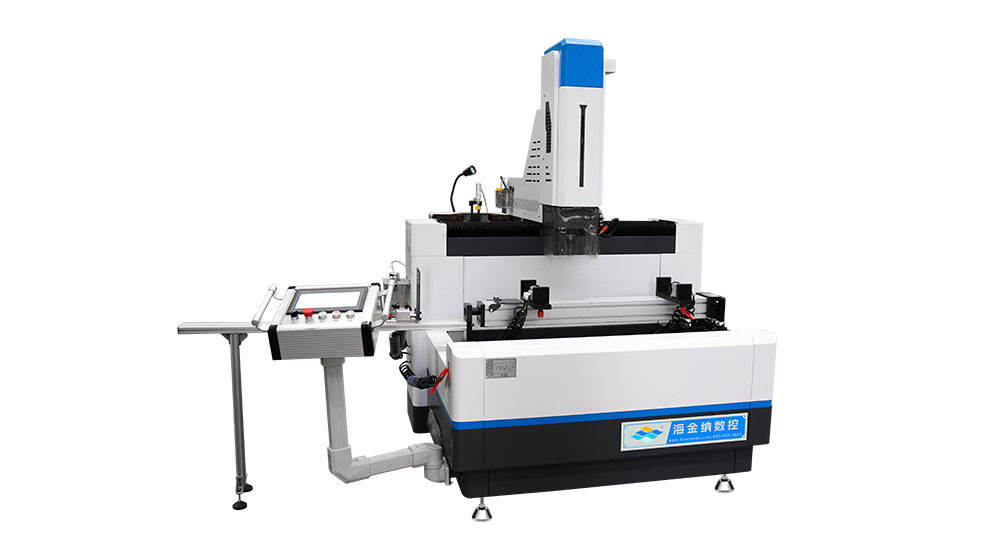
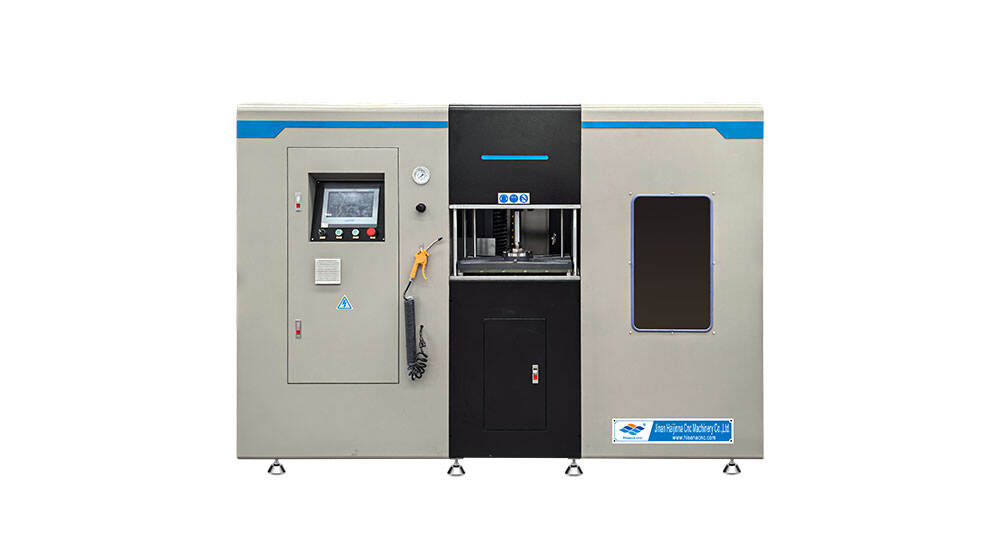
Ośrodek obróbkowy typu bramowego to zaawansowane urządzenie produkcyjne zaprojektowane do wykonywania operacji obróbkowych na dużą skalę i w warunkach obciążenia ciężkiego z wyjątkową precyzją. Ta solidna maszyna charakteryzuje się charakterystycznym układem konstrukcyjnym, w którym wrzeciono porusza się wzdłuż struktury przypominającej most – tzw. bramy – rozpiętej nad przedmiotem obrabianym. Podstawowa konfiguracja obejmuje dwie pionowe kolumny połączone poziomą belką, tworząc ramę portalową zapewniającą nadzwyczajną stabilność podczas złożonych procesów obróbkowych. Główne funkcje tego urządzenia obejmują frezowanie, wiercenie, rozwiercanie, gwintowanie oraz obróbkę konturową elementów o dużych gabarytach, których nie można obrabiać na tradycyjnych frezarkach pionowych lub poziomych. Ośrodek obróbkowy typu bramowego doskonale sprawdza się przy obróbce dużych form, elementów stosowanych w przemyśle lotniczym, części samochodowych, elementów maszyn ciężkich oraz komponentów konstrukcyjnych wykorzystywanych w różnych sektorach przemysłu. Do cech technologicznych należą zaawansowane systemy sterowania CNC umożliwiające jednoczesną obróbkę wieloosiową, zwykle oferujące od trzech do pięciu osi ruchu w celu zwiększenia wszechstranności. Maszyna wyposażona jest w wrzeciona o wysokim momencie obrotowym pozwalające na wykonywanie wymagających operacji skrawania, systemy automatycznej wymiany narzędzi minimalizujące czas postoju oraz zaawansowane systemy dostarczania chłodziwa zapewniające utrzymanie optymalnej temperatury podczas skrawania. Precyzyjne prowadnice liniowe gwarantują płynny ruch i dokładność pozycjonowania, a systemy kompensacji termicznej zapobiegają zmianom wymiarowym spowodowanym przez wahania temperatury. Sztywna konstrukcja minimalizuje drgania i ugięcia podczas intensywnej obróbki, umożliwiając zachowanie ścisłych tolerancji nawet przy usuwaniu znacznych ilości materiału. Zastosowania obejmują wiele branż, m.in.: przemysł lotniczy – produkcję elementów konstrukcyjnych samolotów, przemysł motocyklowy i samochodowy – bloki silników i obudowy skrzyń biegów, produkcję form – duże formy do wtryskiwania tworzyw sztucznych, budowę urządzeń dla sektora energetycznego, elementy stoczniowe oraz produkcję części pojazdów kolejowych. Ośrodek obróbkowy typu bramowego okazuje się niezastąpiony dla producentów wymagających zarówno dużej pojemności roboczej, jak i wysokiej precyzji – umożliwia obróbkę przedmiotów o długości i szerokości sięgającej kilku metrów przy jednoczesnym zachowaniu dokładności na poziomie mikrometrów.

Polecane nowe produkty

Ośrodek obróbkowy typu portalowego zapewnia istotne korzyści praktyczne, które bezpośrednio wpływają na wydajność produkcji oraz jakość wyrobów. Przede wszystkim urządzenie to umożliwia obróbkę wyjątkowo dużych przedmiotów, których nie da się przetwarzać na konwencjonalnych maszynach, eliminując konieczność wielokrotnych ustawień lub zlecania produkcji nadmiernie dużych elementów zewnętrznym dostawcom. Dzięki tej możliwości można podejmować większe projekty i rozszerzać bazę klientów bez inwestycji w wiele mniejszych maszyn. Stabilna konstrukcja mostowa zapewnia wyjątkową sztywność, co przekłada się na stałą dokładność nawet podczas intensywnych operacji frezowania. Podczas usuwania dużych ilości materiału maszyna zachowuje precyzję, zmniejszając wskaźnik odpadów i oszczędzając kosztowne surowce. Operatorzy docenią poprawioną dostępność zapewnianą przez konstrukcję portalową. Otwarta budowa pozwala na łatwe załadunek i rozładunek ciężkich przedmiotów przy użyciu dźwigów sufitowych lub wózków widłowych, znacznie skracając czas przygotowania w porównaniu do zamkniętych konfiguracji maszyn. Ta łatwość dostępu ułatwia również montaż przyrządów i kontrolę przedmiotów podczas obróbki, umożliwiając zespołowi pracę bardziej efektywnie w całym cyklu produkcyjnym. Możliwość obróbki wieloosiowej pozwala na wykonanie złożonych geometrii w jednym ustawieniu, drastycznie skracając czas produkcji. Zamiast wielokrotnego przemieszczania części na różnych maszynach, można ukończyć skomplikowane cechy, powierzchnie nachylone oraz krzywoliniowe kontury bez przerwy. Ta zaleta jednego ustawienia redukuje ryzyko uszkodzeń spowodowanych manipulacją oraz gromadzenia błędów ustawienia występujących przy przenoszeniu części między maszynami. Efektywność energetyczna stanowi kolejną praktyczną zaletę, ponieważ nowoczesne ośrodki obróbkowe typu portalowego są wyposażone w zoptymalizowane układy napędowe pobierające energię w sposób proporcjonalny do rzeczywistych potrzeb obróbkowych, a nie w sposób ciągły na pełnej mocy. To inteligentne zarządzanie energią obniża koszty zużycia prądu przy jednoczesnym zachowaniu wysokiej wydajności. Zautomatyzowane systemy wymiany narzędzi minimalizują ingerencję operatora, umożliwiając jednej osobie nadzór nad wieloma operacjami lub zajmowanie się innymi zadaniami podczas bezobsługowej pracy maszyny. Ta efektywność pracy ludzkiej staje się szczególnie wartościowa w przypadku długotrwałych cykli obróbkowych, typowych dla dużych komponentów. Spójność jakości znacznie się poprawia, ponieważ maszyna eliminuje błędy ludzkie związane z ręcznym przestawianiem i pomiarami. Po wprowadzeniu programu urządzenie powtarza identyczne części z minimalnymi odchyleniami, zapewniając, że każdy element spełnia określone wymagania.

Najnowsze wiadomości

Klienci tureccy odwiedzają Hisena: rozmowy biznesowe i zamówienia sprzętu zimą!

14

May

Klienci tureccy odwiedzają Hisena: rozmowy biznesowe i zamówienia sprzętu zimą!

POKAŻ WIĘCEJ
Roczne Zebranie Hisena w 2019 roku uhonorowało wybitnych pracowników i zespoły nagrodami, grami oraz losowaniami szczęśliwych numerów

30

Apr

Roczne Zebranie Hisena w 2019 roku uhonorowało wybitnych pracowników i zespoły nagrodami, grami oraz losowaniami szczęśliwych numerów

POKAŻ WIĘCEJ
Hisena prezentuje samodzielnie opracowaną „uaktualnioną CNC piłę do cięcia krzywoliniowego o wysokiej precyzji” na Międzynarodowym Targu Okien, Drzwi i Ścian Firanowych w Szantungu

30

Apr

Hisena prezentuje samodzielnie opracowaną „uaktualnioną CNC piłę do cięcia krzywoliniowego o wysokiej precyzji” na Międzynarodowym Targu Okien, Drzwi i Ścian Firanowych w Szantungu

POKAŻ WIĘCEJ
Rodzina Hisena ciężko pracowała przy załadunku maszyn dla klientów w warunkach wysokiej temperatury

30

Apr

Rodzina Hisena ciężko pracowała przy załadunku maszyn dla klientów w warunkach wysokiej temperatury

POKAŻ WIĘCEJ

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
Imię i nazwisko
Adres e-mail
Telefon
Kraj
Nazwa firmy
Wiadomość
0/1000

centrum obróbki typu bramkowe

Wyjątkowa sztywność i stabilność konstrukcyjna zapewniające niekompromisową precyzję

Wyjątkowa sztywność i stabilność konstrukcyjna zapewniające niekompromisową precyzję

Konstrukcja strukturalna obrabiarki typu portalowego zasadniczo odróżnia ją od innych urządzeń obróbkowych dzięki nieporównywalnej sztywności i stabilności. Konfiguracja mostowa, w której dwie masywne pionowe kolumny wspierają poziomą belkę poprzeczną, tworzy układ mechaniczny znacznie skuteczniej zapobiegający ugięciom i drganiom niż konstrukcje konsolowe stosowane w tradycyjnych maszynach. Ta zaleta architektoniczna nabiera kluczowego znaczenia podczas wykonywania ciężkich operacji frezowania na dużych przedmiotach obrabianych, gdzie siły tnące mogą osiągać bardzo duże wartości. Symetryczny rozkład obciążenia na obie kolumny zapewnia zrównoważone przekazywanie sił, zapobiegając skręcaniu i wyginaniu, które mogłyby naruszyć dokładność wymiarową. Producentowie wykonują te ramy z wysokiej jakości żeliwa odlewniczego lub spawanych konstrukcji stalowych, często wzbogacając je wewnętrznymi żebrami wzmacniającymi oraz strategicznymi wzmocnieniami w miejscach skupienia naprężeń. Znaczna masa samego portalu działa jako naturalny tłumik drgań, pochłaniając oscylacje powstające podczas obróbki, które w przeciwnym razie przenosiłyby się na przedmiot obrabiany, powodując wady powierzchniowe lub niedokładności wymiarowe. Zaawansowana analiza metodą elementów skończonych w fazie projektowania optymalizuje rozmieszczenie materiału w celu maksymalnego zwiększenia sztywności przy jednoczesnym kontrolowaniu masy, co daje w efekcie konstrukcję zachowującą stabilność nawet pod wpływem dynamicznych obciążeń tnących. Szeroka rozstawia kolumn pionowych – czasem sięgająca kilku metrów – zapewnia stabilny podstawę, która skutecznie przeciwdziała momentom przewracającym i utrzymuje dokładność pozycjonowania niezależnie od miejsca, w którym odbywa się proces cięcia w obrębie obszaru roboczego. Ta stabilność przekłada się bezpośrednio na konkretne korzyści dla wyników produkcji. Przy obróbce dużych form lub elementów konstrukcyjnych wymagających ścisłych tolerancji na rozległych powierzchniach portalowa obrabiarka CNC zachowuje stałą dokładność od pierwszego do ostatniego przejścia, nawet podczas długotrwałych cykli obróbkowych trwających wiele godzin. Stabilność termiczna masywnej konstrukcji przyczynia się również do precyzji, ponieważ duża masa cieplna ogranicza szybkie wahania temperatury, które w przypadku lżejszych maszyn prowadziłyby do zmian wymiarowych. Systemy kompensacji temperaturowej działają skuteczniej przy takiej naturalnej stabilności termicznej, dokonując mikro-korekt pozwalających utrzymać maszynę w granicach specyfikacji pomimo zmian temperatury otoczenia w warsztacie. Dla producentów elementów lotniczych, narzędzi samochodowych lub precyzyjnych form, których wymagania jakościowe nie pozwalają na żadne błędy, taka sztywność konstrukcyjna stanowi nie tylko parametr techniczny, lecz podstawową zdolność decydującą o tym, czy można systematycznie i ekonomicznie spełniać oczekiwania klientów.
Rozległa strefa robocza umożliwiająca montaż nadmiernie dużych komponentów

Rozległa strefa robocza umożliwiająca montaż nadmiernie dużych komponentów

Generousna przestrzeń robocza zapewniana przez frezarkę typu bramkowego rozwiązuje krytyczne ograniczenie, z jakim borykają się producenci obsługujący elementy o dużych wymiarach. W przeciwieństwie do konwencjonalnych centrów frezarskich, ograniczonych zamkniętymi obudowami i skromnymi zakresami ruchu osi, konfiguracja bramkowa oferuje obszary robocze, których długość i szerokość mogą sięgać dziesięciu metrów lub więcej, a pionowa wysokość wolna umożliwia obróbkę przedmiotów o wysokości kilku metrów. Ta rozległa pojemność otwiera możliwości produkcyjne, które w przeciwnym razie wymagałyby złożenia wielu mniejszych części – co wprowadza słabości w połączeniach, trudności w uzgodnieniu ich wzajemnego położenia oraz dodatkowe koszty pracy. Możliwość obróbki pojedynczego elementu w całości zapewnia integralność konstrukcyjną, eliminuje tolerancje montażowe oraz skraca całkowity czas produkcji. Rozważ zalety przy produkcji dużych form wtryskowych do zderzaków samochodowych, form do skrzydeł samolotów lub komponentów turbin wiatrowych. Elementy te wymagają zarówno dużej pojemności roboczej, jak i precyzji na całej powierzchni – wymogów, które wyłącznie frezarka typu bramkowego jest w stanie spełnić. Stół maszyny, zaprojektowany tak, aby wytrzymać obciążenia od kilku ton do ponad pięćdziesięciu ton w zależności od modelu, wyposażony jest w rowki T lub siatkę otworów umożliwiających elastyczne rozwiązania uchwytników. Tak duża nośność pozwala bezpiecznie mocować masywne odlewy, spawane konstrukcje czy blachy, nie martwiąc się o ograniczenia maszyny, a solidna konstrukcja zachowuje dokładność nawet przy maksymalnym obciążeniu. Wolna przestrzeń nad bramką ułatwia załadunek suwnicą, pozwalając sprzętom transportowym umieścić przedmioty bezpośrednio na stole bez konieczności omijania obudów maszyny lub konstrukcji słupów. Ta nieograniczona dostępność zmniejsza złożoność operacji riggingu i czas przygotowania, co szczególnie istotne jest przy przetwarzaniu wielu dużych części w środowisku produkcyjnym. Rozszerzone zakresy ruchu osi umożliwiają pełną obróbkę długich elementów w jednej pozycji, eliminując operacje indeksowania niezbędne na mniejszych maszynach oraz związane z nimi utraty dokładności wynikające z ponownego pozycjonowania. Przy obróbce ram wagonów kolejowych, segmentów mostów lub dużych matryc prasujących, ciągły ruch zapewnia spójność wzajemnego położenia cech geometrycznych i stałość wymiarów – czego nie potrafi zagwarantować żadna liczba oddzielnych pozycji. Przestrzeń robocza pozwala również na przyszły rozwój portfela produktów, zapewniając pojemność na większe projekty w miarę rozszerzania działalności, bez konieczności kolejnej znacznej inwestycji kapitałowej. Ta skalowalność chroni inwestycję w sprzęt i gwarantuje, że maszyna pozostanie produktywnym aktywem przez cały okres swojej eksploatacji, dostosowując się do zmieniających się wymogów rynkowych i klientów, którzy w wielu sektorach przemysłowych coraz częściej zlecają komponenty o rosnących wymiarach.
Zaawansowana wieloosiowa funkcjonalność umożliwiająca tworzenie złożonych geometrii w pojedynczych ustawieniach

Zaawansowana wieloosiowa funkcjonalność umożliwiająca tworzenie złożonych geometrii w pojedynczych ustawieniach

Zaawansowana funkcjonalność wieloosiowa zintegrowana w nowoczesnych centrach frezarskich typu bramkowego przekształca złożone wyzwania produkcyjne w zoptymalizowane operacje jednokrotnego ustawienia. Podczas gdy podstawowe maszyny trzyosiowe przesuwają narzędzie skrawające w liniowych kierunkach X, Y i Z, zaawansowane systemy bramkowe zawierają osie obrotowe, które nachylają i obracają wrzeciono lub przedmiot obrabiany, umożliwiając jednoczesne frezowanie pięcioosiowe, dzięki któremu można uzyskać dostęp do złożonych kątów oraz skomplikowanych konturów bez konieczności ponownego pozycjonowania. Ta możliwość okazuje się nieoceniona przy produkcji elementów lotniczych o złożonych powierzchniach aerodynamicznych, łopatek turbinowych o skręconych profilach lub form o głębokich wnękach z cechami podcięć. Jednoczesny ruch wieloosiowy pozwala narzędziu skrawającemu utrzymywać optymalne kąty względem powierzchni przedmiotu obrabianego na протяжении całej operacji, co poprawia jakość wykończenia powierzchni, wydłuża żywotność narzędzi oraz skraca czasy cyklu w porównaniu z strategiami trzyosiowymi, które wymagają licznych małych przesunięć liniowych w celu przybliżenia powierzchni krzywoliniowych. Algorytmy interpolacji w układzie sterowania CNC koordynują wszystkie osie w czasie rzeczywistym, generując gładkie ścieżki narzędzia, które eliminują efekt „facetowania” i ślady przejść charakterystyczne dla frezowania trzyosiowego na złożonych powierzchniach. Dla producentów ta technologiczna zaawansowanie przekłada się na korzyści konkurencyjne w wielu obszarach. Po pierwsze, możliwość wykonania wszystkich operacji w jednym ustawieniu eliminuje gromadzenie błędów montażowych, które występują przy przenoszeniu detali między maszynami lub wielokrotnym ich ponownym pozycjonowaniu na tej samej maszynie. Każde obsługiwane przedmiot obrabiany niesie ze sobą ryzyko niedoskonałej współosiowości, a te niewielkie błędy kumulują się, gdy nowe cechy muszą być wzajemnie powiązane z wcześniej obrabianymi powierzchniami. Wykonanie wszystkich operacji w jednym ustawieniu zapewnia, że wszystkie cechy zachowują swoje zaprojektowane relacje geometryczne przy minimalnym skumulowaniu tolerancji. Po drugie, ograniczenie obsługi zmniejsza ryzyko uszkodzenia części w trakcie obróbki, co jest szczególnie istotne przy drogich odlewach lub kowanych półfabrykatach, gdzie wybrukowanie niemal gotowego elementu wiąże się z dużymi stratami materiałowo-czasowymi. Po trzecie, rośnie efektywność programowania, ponieważ oprogramowanie CAM może generować ścieżki narzędzia dla całego detalu zamiast dzielić operacje na wiele ustawień, co skraca czas programowania oraz ogranicza ryzyko błędów związanych z koordynacją poszczególnych ustawień. Możliwość obróbki pięciu stron przedmiotu obrabianego bez konieczności jego ponownego pozycjonowania okazuje się szczególnie wartościowa przy elementach wymagających cech na wielu płaszczyznach – typowym przykładem są korpusy zaworów, kolektory oraz obudowy. Automatyczny system wymiany narzędzi, zwykle obsługujący od czterdziestu do kilkuset narzędzi w zależności od konfiguracji maszyny, zapewnia wsparcie dla różnorodności narzędzi skrawających potrzebnych do różnych operacji – od intensywnej obróbki wykończeniowej dużymi frezami tarczowymi po precyzyjne wykańczanie frezami kulowymi – wszystko to wykonywane sekwencyjnie bez interwencji operatora. Ta automatyzacja zwiększa zdolność produkcyjną, ponieważ maszyna może pracować bezobsługowo w drugiej zmianie lub w nocy, maksymalizując wykorzystanie sprzętu oraz skracając harmonogramy realizacji projektów, co zapewnia zadowolenie klientów i utrzymanie harmonogramu produkcji.

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
Imię i nazwisko
Adres e-mail
Telefon
Kraj
Nazwa firmy
Wiadomość
0/1000