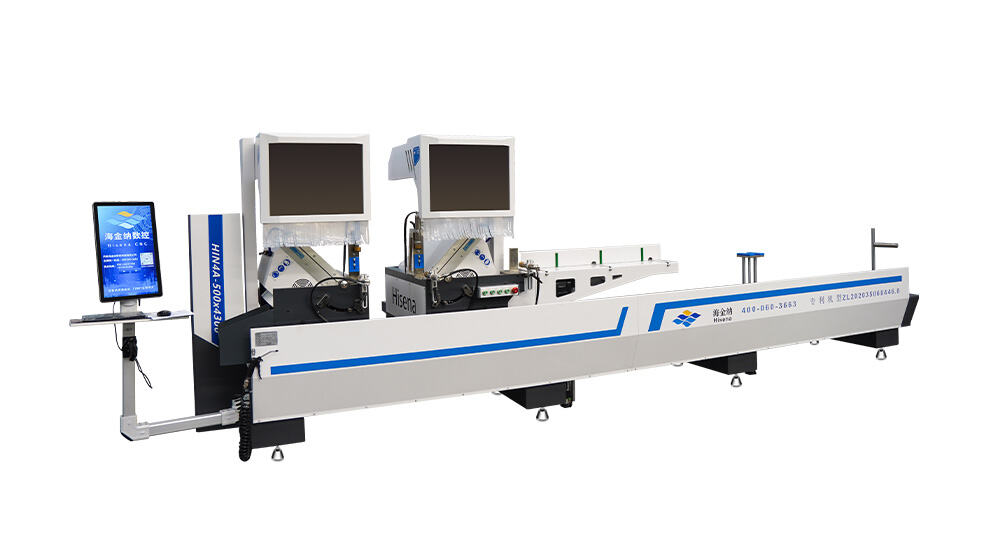
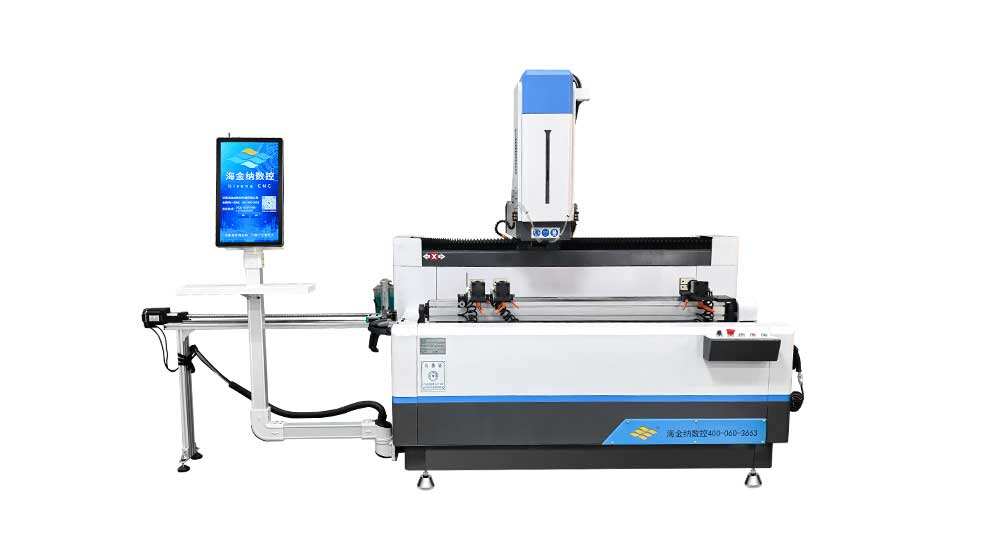
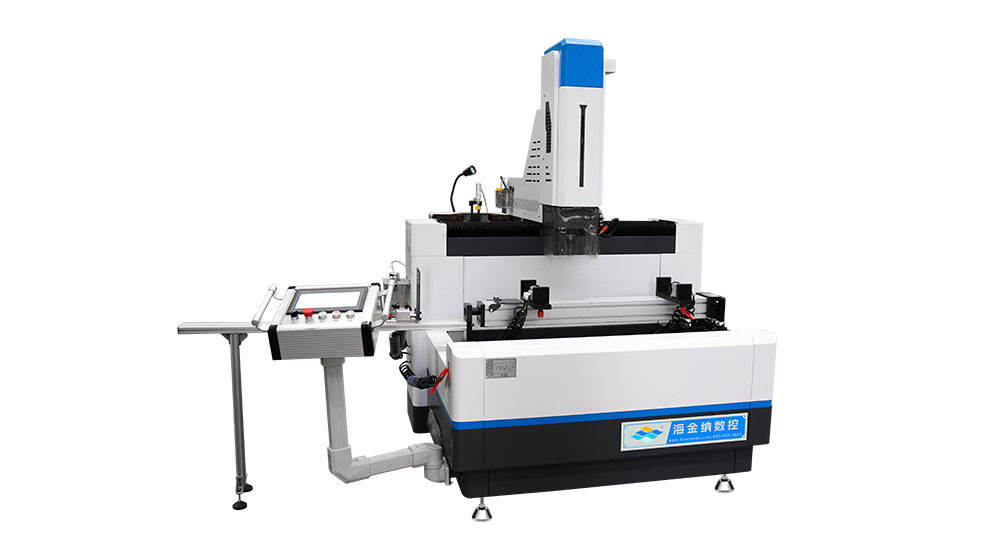
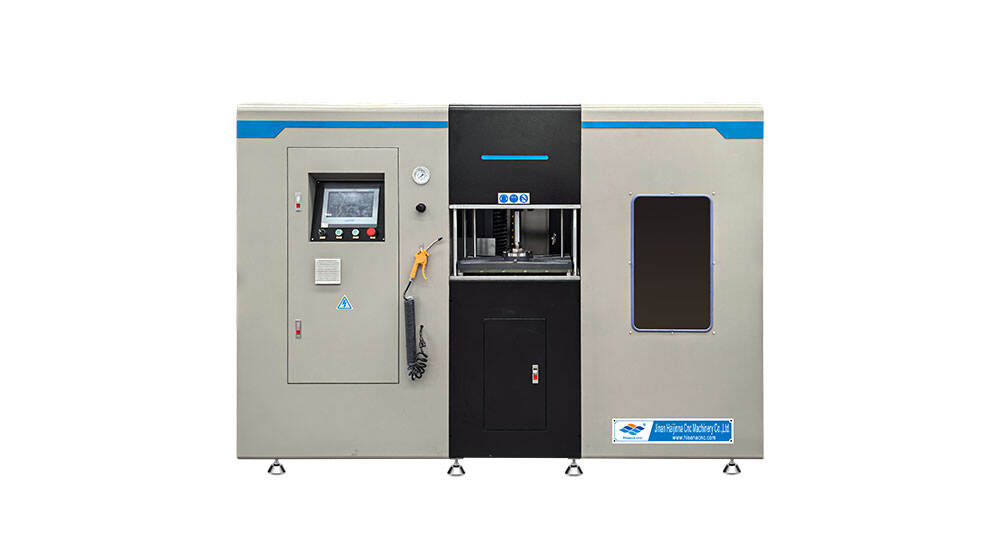
Покращена багатовісна функціональність, що забезпечує виготовлення складних геометрій у єдиній установці
Складна багатовісна функціональність, інтегрована в сучасні фрезерні центри портального типу, перетворює складні виробничі завдання на ефективні операції з єдиного закріплення. Якщо базові триосі машини переміщують різальний інструмент у лінійних напрямках X, Y та Z, то передові портальні системи включають обертальні осі, які нахиляють і обертають шпиндель або заготовку, забезпечуючи п’ятиосеве одночасне фрезерування, що дозволяє обробляти складні кути й замысловиті контури без переустановки. Ця можливість є надзвичайно цінною при виготовленні авіаційних компонентів із складними аеродинамічними поверхнями, лопаток турбін із закрученими профілями або форм для лиття з глибокими порожнинами та підрізаними елементами. Одночасне багатовісне переміщення дозволяє різальному інструменту підтримувати оптимальні кути щодо поверхні заготовки протягом усього процесу, покращуючи якість обробленої поверхні, збільшуючи термін служби інструменту та скорочуючи тривалість циклу порівняно з триосевими стратегіями, які вимагають численних малих лінійних переміщень для наближення криволінійних поверхонь. Алгоритми інтерполяції в системі ЧПУ координують усі осі в реальному часі, генеруючи плавні траєкторії руху інструменту, що усувають «гранування» та сліди, характерні для триосевого фрезерування складних поверхонь. Для виробників така технологічна складність перетворюється на конкурентні переваги в кількох вимірах. По-перше, можливість виконання всіх операцій у єдиному закріпленні усуває накопичення похибок установки, що виникають при перенесенні деталей між верстатами або їх багаторазовій переустановці на одному й тому самому верстаті. Кожне оброблення заготовки створює потенційну можливість для невідповідності, а ці малі похибки накопичуються, коли нові елементи мають бути співвіднесені з уже обробленими поверхнями. Виконавши всі операції в одному закріпленні, фрезерний центр портального типу забезпечує збереження проектних взаємозв’язків між усіма елементами деталі з мінімальним накопиченням допусків. По-друге, зменшення кількості обробок мінімізує ризик пошкодження частково готових деталей — особливо важливо для дорогих литих або штампованих заготовок, де відбракування майже готової деталі означає значні втрати матеріалу та праці. По-третє, підвищується ефективність програмування, оскільки ПЗ CAM може генерувати траєкторії руху інструменту для повної деталі, а не розділяти операції між кількома закріпленнями, що скорочує час програмування та зменшує ймовірність помилок при координації закріплень. Здатність обробляти п’ять сторін заготовки без переустановки є особливо корисною для деталей, що мають елементи на кількох гранях — це поширено у корпусах клапанів, колекторах та корпусних компонентах. Автоматична система зміни інструментів, яка зазвичай вміщує від сорока до кількох сотень інструментів залежно від конфігурації верстата, забезпечує різноманіття різальних інструментів, необхідних для різних операцій — від грубого знімання великою торцевою фрезою до тонкого оздоблення кульовими фрезами, — усі ці операції виконуються послідовно без втручання оператора. Така автоматизація розширює вашу продуктивну потужність: верстат може працювати без нагляду у другу зміну або вночі, максимізуючи використання обладнання та прискорюючи терміни завершення проектів, що забезпечує задоволеність клієнтів і дотримання виробничого графіку.
 ×


 EN