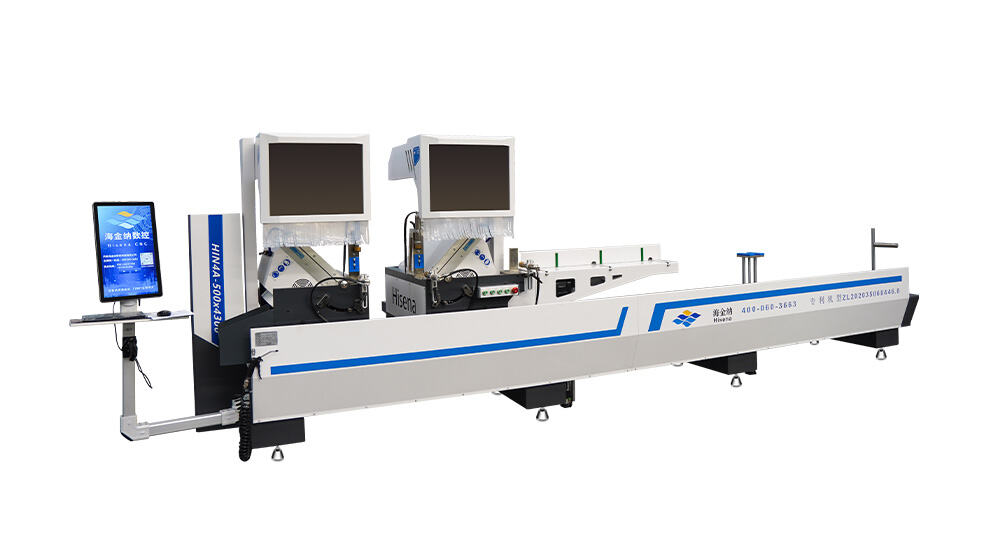
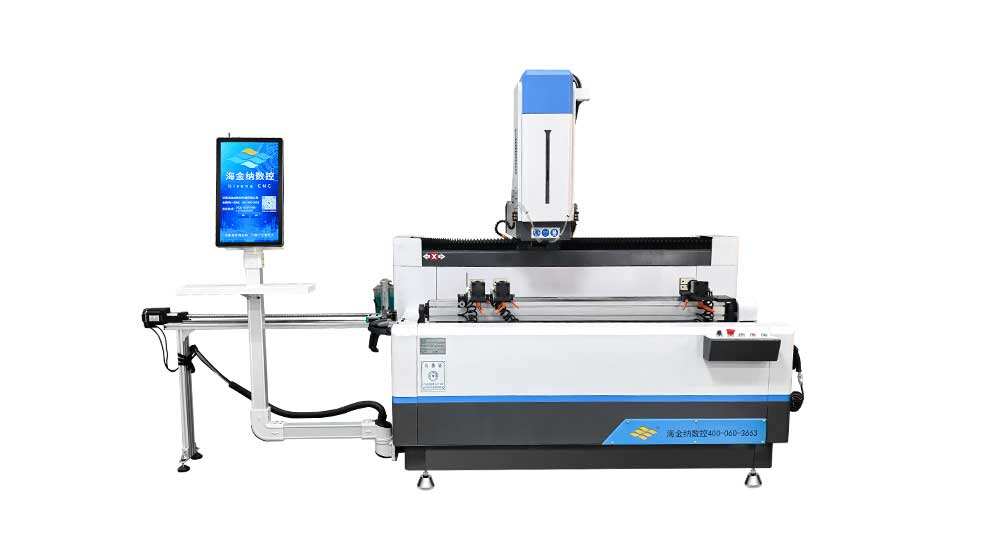
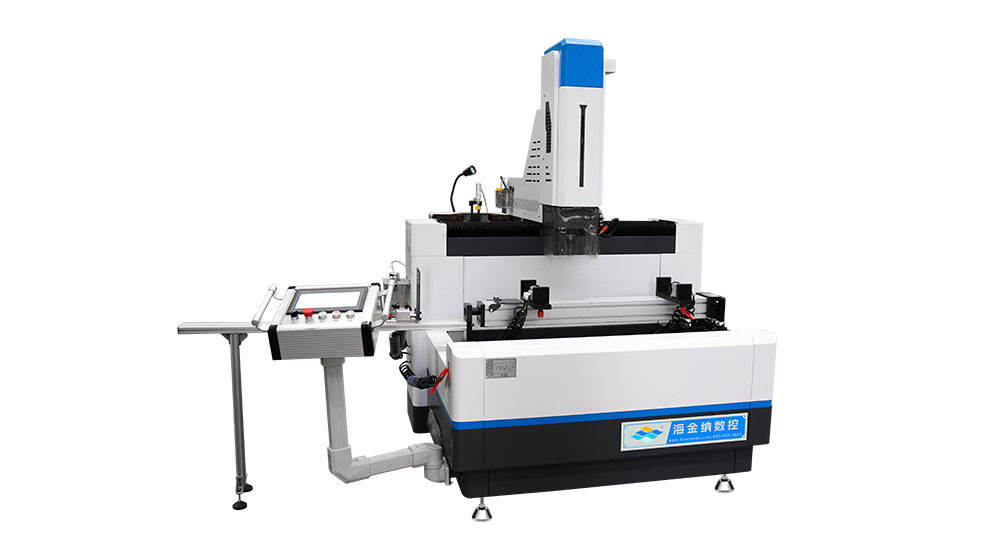
Edistynyt moniakselinen toimintakyky, joka mahdollistaa monimutkaisten geometrioiden valmistuksen yhdellä asennuksella
Modernien porttimaisen työstökoneiden moniakselinen toiminnallisuus muuttaa monimutkaiset valmistusongelmat suoraviivaisiksi yhden asennuksen operaatioiksi. Vaikka perustavanlaatuiset kolmiakseliset koneet liikuttavat työkalua lineaarisesti X-, Y- ja Z-suuntiin, edistyneemmät porttimaiset järjestelmät sisältävät pyöriväakseleita, jotka kallistavat ja pyöräyttävät päätyötä tai työkappaletta, mikä mahdollistaa viisiakselisen samanaikaisen työstön, jolla voidaan päästä kääntöpintoihin ja monimutkaisiin muotoihin ilman uudelleenasennusta. Tämä ominaisuus on erityisen arvokas esimerkiksi ilmailukomponenttien, joissa on monimutkaiset aerodynaamiset pinnat, turbiinisiipien, joissa on kiertyneet profiilit, tai muottien, joissa on syviä onteloita ja alakoukkuja, valmistuksessa. Samanaikainen moniakselinen liike mahdollistaa työkalun säilyttää optimaaliset kulmat työkappaleen pinnan suhteen koko työstöprosessin ajan, mikä parantaa pintalaatua, pidentää työkalun käyttöikää ja lyhentää kierrosaikoja verrattuna kolmiakselisiin menetelmiin, joissa kaarevien pintojen approksimoimiseen vaaditaan lukuisia pieniä lineaarisia liikkeitä. CNC-ohjausjärjestelmän interpolointialgoritmit koordinoivat kaikkia akseleita reaaliajassa ja tuottavat sileitä työkalureittejä, jotka poistavat kolmiakselisessa työstössä monimutkaisilla pinnoilla esiintyvät tasopinnat ja näkyvät viivat. Valmistajille tämä teknologinen kehittyneisyys muodostaa kilpailuetuja useilla eri alueilla. Ensinnäkin yhden asennuksen mahdollisuus poistaa asennusvirheiden kertymisen, joka syntyy, kun osia siirretään koneelta toiselle tai niitä uudelleenasennetaan useita kertoja samalla koneella. Joka kerta, kun työkappaletta käsitellään, syntyy mahdollisuus virheelliseen sijoittumiseen, ja nämä pienet virheet kertyvät, kun piirteiden tulee olla suhteessa aiemmin työstettyihin pintoihin. Kaikki toiminnot suoritetaan yhdessä asennuksessa, mikä takaa, että kaikki piirteet säilyttävät suunnitellut suhteensa toisiinsa mahdollisimman vähän toleranssien kertymällä. Toiseksi vähentynyt käsittely pienentää osittain valmistettujen osien vaurioitumisriskiä, mikä on erityisen tärkeää kalliiden valukappaleiden tai muovauksien kanssa, joissa lähes valmiin komponentin hylkääminen tarkoittaa huomattavia materiaali- ja työvoimahäviöitä. Kolmanneksi ohjelmointitehokkuus paranee, koska CAM-ohjelmisto voi luoda työkalureitit koko osalle eikä toimintoja tarvitse jakaa useisiin eri asennuksiin, mikä vähentää ohjelmointiaikaa ja virheiden mahdollisuutta asennusten koordinoinnissa. Mahdollisuus työstää työkappaleen viisi sivua ilman uudelleenasennusta on erityisen hyödyllinen osille, joissa on piirteitä useilla pinnoilla – tällaisia ovat yleisesti venttiilikunnat, jakoputket ja kotelo-osat. Automaattinen työkalunvaihtojärjestelmä, joka tyypillisesti mahdollistaa 40–useiden sadan työkalun käytön riippuen koneen konfiguraatiosta, tukee erilaisten työkalujen käyttöä monenlaisiin tehtäviin – suurten pinnatyökalujen avulla tehtävästä karkeasta työstöstä tarkkaan lopputyöstöön pallotyökaluilla – kaikki peräkkäin ilman operaattorin puuttumista. Tämä automatisointi laajentaa tuotantokapasiteettia, sillä kone voi toimia ilman valvontaa myös toisella vuorolla tai yöllä, mikä maksimoi laitteiston hyötykäyttöä ja nopeuttaa projektien valmistumista, pitäen asiakkaat tyytyväisinä ja tuotantoaikataulun ajantasalla.
 ×

 EN