Гантирен тип машинен център: Решения за прецизно производство в големи мащаби

Получете безплатна оферта

Нашият представител ще се свърже с вас скоро.
Име
Имейл
Телефон
Страна
Име на компанията
Съобщение
0/1000

обработващ център от тип портиер

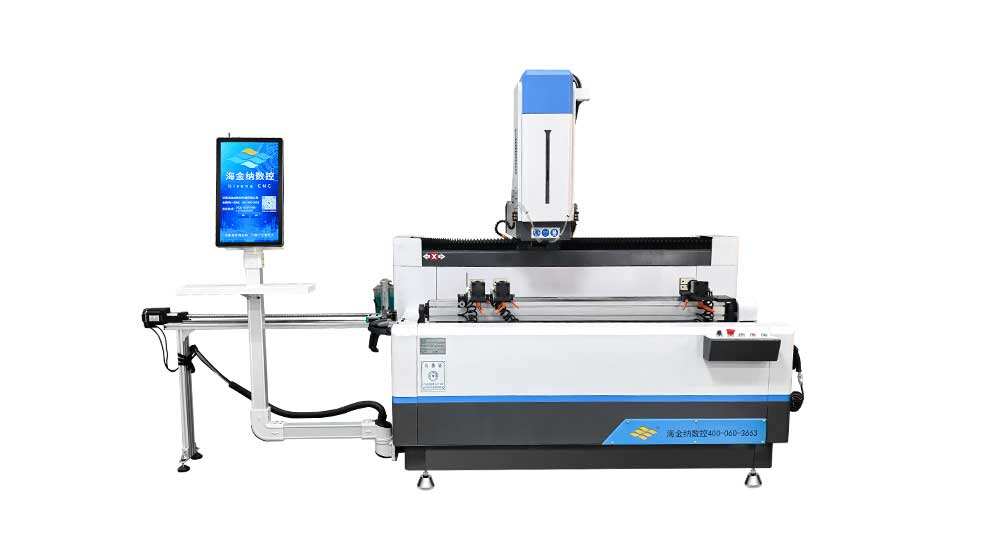
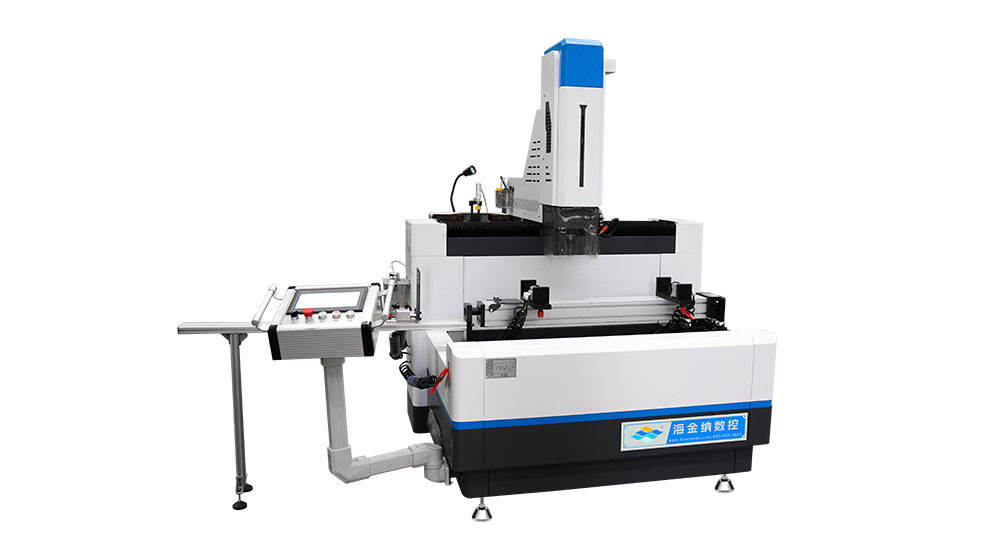
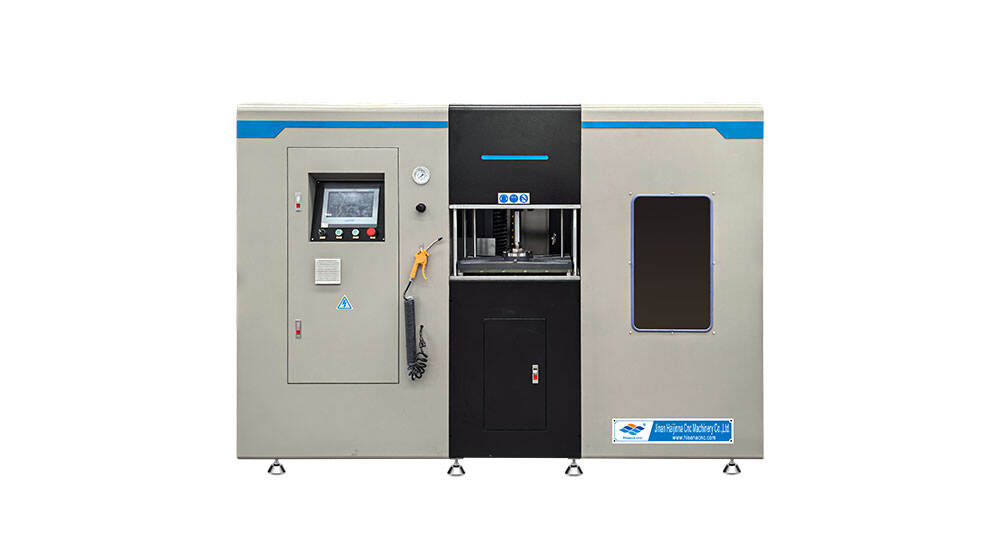
Гантирният тип машинен център представлява сложна производствена машина, проектирана за извършване на машиностроителни операции в големи мащаби и с тежки условия на работа с изключителна прецизност. Тази здрава машина има характерна архитектурна конструкция, при която шпинделът се движи по мостовидна структура, известна като гантир, която се простира над обработваната детайла. Основната конфигурация включва две вертикални колони, свързани с хоризонтална греда, образувайки портална рамка, която осигурява превъзходна устойчивост по време на сложни машиностроителни процеси. Основните функции на това оборудване включват фрезоване, свределение, разширено свределение (боринг), нарезане на вътрешна резба (тапиране) и контурно обработване на надголеми компоненти, които не могат да бъдат обработени от традиционните вертикални или хоризонтални машинни центрове. Гантирният тип машинен център се отличава при обработката на големи форми, авиационно-космически компоненти, автомобилни части, елементи на тежки машини и структурни компоненти, използвани в различни индустриални сектори. Технологичните характеристики включват напреднали CNC системи за управление, които позволяват едновременно многосилен обработване, обикновено с три до пет оси на движение за повишена универсалност. Машината е оборудвана с високомоментни шпинделни глави, способни да извършват изискващи рязане операции, автоматични системи за смяна на инструменти, които минимизират простоите, и сложни системи за подаване на охлаждаща течност, които поддържат оптимални температури по време на рязането. Прецизни линейни водачи осигуряват гладко движение и позиционна точност, докато системите за термична компенсация компенсират размерните промени, предизвикани от температурни колебания. Ригидната конструкция минимизира вибрациите и деформациите по време на тежко рязане и запазва строги допуски дори при отстраняване на значителни количества материал. Приложенията обхващат множество индустрии, включително авиационно-космическото производство – за структурни компоненти на самолети, автомобилното производство – за блокове на двигатели и картери на скоростни кутии, производството на форми – за големи пластмасови инжекционни форми, производството на оборудване за енергийния сектор, елементи за корабостроенето и производството на части за железопътни возила. Гантирният тип машинен център се оказва незаменим за производители, които изискват както голяма работна площ, така и висока прецизност, като позволява обработката на детайли с дължина и ширина, достигащи няколко метра, при запазване на точност на нивото на микрометри.

Препоръки за нови продукти

Гантирният тип машинен център осигурява значителни практически предимства, които директно влияят върху ефективността на производствения ви процес и качеството на продуктите. Преди всичко това оборудване обработва изключително големи заготовки, които биха били невъзможни за обработка на конвенционални машини, като по този начин се избягва необходимостта от множество настройки или от изнасяне на производството на надмерно големи компоненти към трети страни. Тази възможност означава, че можете да поемате по-големи проекти и да разширите клиентската си база, без да инвестирате в няколко по-малки машини. Стабилната мостова конструкция осигурява забележителна твърдост, която се превръща в постоянна точност дори при агресивни режещи операции. Когато се премахват големи количества материал, машината запазва своята прецизност, намалявайки процентите на брак и спестявайки скъпи суровини. Вашите оператори ще оценят подобрения достъп, който гантирната конструкция осигурява. Отворената структура позволява лесно зареждане и разтоварване на тежки заготовки чрез кранове или вилкови товарачи, значително намалявайки времето за настройка в сравнение с машини с затворена конструкция. Този подобрен достъп улеснява също така инсталирането на приспособления и инспекцията на заготовките по време на обработка, което позволява на вашия екип да работи по-ефективно през целия производствен процес. Мултиосевата функционалност ви позволява да завършите сложни геометрични форми в една единствена настройка, рязко намалявайки производственото време. Вместо многократно пренареждане на детайлите върху различни машини, вие можете да завършите сложни елементи, наклонени повърхности и извити контури без прекъсване. Това предимство на една-единствена настройка намалява риска от повреди при дръжката и натрупването на грешки при настройка, които възникват при прехвърляне на детайлите между различни машини. Енергийната ефективност представлява още едно практично предимство, тъй като съвременните гантирни машинни центрове включват оптимизирани задвижващи системи, които консумират електроенергия пропорционално на действителните режещи нужди, а не постоянно при пълна мощност. Това интелигентно управление на енергията намалява вашите разходи за електричество, без да се жертва производителността. Автоматизираните системи за смяна на инструментите минимизират намесата на оператора, позволявайки на един човек да следи няколко операции едновременно или да се занимава с други задачи, докато машината работи автономно. Тази ефективност при използване на труд става особено ценна при продължителни режещи цикли, характерни за големи компоненти. Качествената последователност се подобрява значително, тъй като машината елиминира човешките грешки, свързани с ръчното пренареждане и измерване. Веднъж програмирана, машината възпроизвежда идентични части с минимални отклонения, гарантирайки, че всяка детайла отговаря на зададените спецификации. Изискванията за поддръжка остават разумни, въпреки големината на машината, благодарение на леснодостъпни точки за обслужване и диагностични системи, които ви предупреждават за потенциални проблеми преди те да доведат до неочаквани простои. Възвращаемостта на инвестициите става видима бързо за предприятия, които редовно обработват големи детайли, тъй като машината консолидира операциите, които преди изискваха използването на няколко различни машини или ангажирането на субподрядчици.

Последни новини

Турски клиенти посещават Hisena: делови преговори и поръчки на оборудване през зимата!

14

May

Турски клиенти посещават Hisena: делови преговори и поръчки на оборудване през зимата!

ВИЖТЕ ПОВЕЧЕ
Годишното събрание на Hisena през 2019 г. чества изключителните служители и екипи с награди, игри и теглене на късметлийски билети

30

Apr

Годишното събрание на Hisena през 2019 г. чества изключителните служители и екипи с награди, игри и теглене на късметлийски билети

ВИЖТЕ ПОВЕЧЕ
Хисена представя саморазработената си „модернизирана ЧПУ крива високоточна трионна машина“ на Международното изложение за прозорци, врати и фасадни стени в Шандун

30

Apr

Хисена представя саморазработената си „модернизирана ЧПУ крива високоточна трионна машина“ на Международното изложение за прозорци, врати и фасадни стени в Шандун

ВИЖТЕ ПОВЕЧЕ
Семейството на Hisena усърдно работи по натоварването на машини за клиенти при високи температури.

30

Apr

Семейството на Hisena усърдно работи по натоварването на машини за клиенти при високи температури.

ВИЖТЕ ПОВЕЧЕ

Получете безплатна оферта

Нашият представител ще се свърже с вас скоро.
Име
Имейл
Телефон
Страна
Име на компанията
Съобщение
0/1000

обработващ център от тип портиер

Изключителна твърдост и структурна устойчивост за непоколебима прецизност

Изключителна твърдост и структурна устойчивост за непоколебима прецизност

Структурният дизайн на фрезерен център с портална конструкция принципно го отличава от другото фрезерно оборудване чрез непревзойдената му твърдост и стабилност. Мостовата конфигурация, при която две масивни вертикални колони поддържат хоризонтална напречна греда, създава механична конструкция, която противостои на деформация и вибрации значително по-ефективно в сравнение с конзолните конструкции, характерни за обикновените машини. Този архитектурен предимство придобива критично значение при извършване на тежки фрезерни операции върху големи заготовки, когато резултантните сили могат да достигнат значителни величини. Симетричното разпределение на товара върху двете колони осигурява балансирано предаване на силите и предотвратява усукването и огъването, които биха компрометирали размерната точност. Производителите изграждат тези рамки от висококачествена литейна желязна сплав или заварени стоманени конструкции, често с вътрешни ребра за усилване и стратегически разположени допълнителни усилващи елементи в зоните с концентрация на напрежения. Значителната маса на самия портал действа като естествен демпфер за вибрации, поглъщайки колебанията, предизвикани от рязането, които иначе биха се предали на заготовката и биха довели до дефекти в повърхностната шерохватост или до размерни неточности. При проектирането се прилага напреднала методика на крайни елементи, за да се оптимизира разположението на материала — така се максимизира твърдостта при контролиране на общата маса, което води до конструкция, запазваща стабилността си дори при динамични режещи натоварвания. Широката база между вертикалните колони — понякога с разстояние от няколко метра — осигурява стабилна опорна площ, която противостои на преобръщащите моменти и запазва позиционната точност независимо от това къде в работното пространство се извършва режещата операция. Тази стабилност се превръща директно в конкретни предимства за производствените ви резултати. При фрезеране на големи форми или конструктивни компоненти, изискващи тесни допуски по обширни повърхности, фрезерният център с портална конструкция запазва постоянна точност от първия до последния рязането, дори и при продължителни фрезерни цикли, които продължават по няколко часа. Топлинната стабилност на масивната конструкция също допринася за точността, тъй като голямата топлинна инерция намалява влиянието на бързите температурни промени, които биха причинили размерни отклонения при по-леките машини. Системите за температурна компенсация функционират по-ефективно благодарение на тази вродена топлинна стабилност, извършвайки микрокорекции, които поддържат машината в рамките на зададените спецификации, въпреки вариациите в температурата на околната среда в производствената зала. За производителите на аерокосмически компоненти, автомобилни инструменти или прецизни форми, при които изискванията към качеството не оставят място за грешка, тази структурна твърдост представлява не просто техническа характеристика, а основна възможност, която определя дали ще можете последователно и икономически ефективно да изпълнявате очакванията на клиентите си.
Просторна работна зона за монтиране на габаритни компоненти

Просторна работна зона за монтиране на габаритни компоненти

Просторната работна зона, осигурена от фрезерен център с ганти тип, решава критично ограничение, с което се сблъскват производителите при обработката на големи компоненти. За разлика от конвенционалните фрезерни центрове, чиито работни зони са ограничени от затворени шкафове и ограничен ход по осите, конфигурацията с ганти предоставя работни площи, които могат да достигнат десет метра и повече по дължина и ширина, а вертикалното разстояние позволява обработка на детайли с височина от няколко метра. Тази значителна вместимост отваря възможности за производство, които иначе биха изисквали сглобяване на множество по-малки части, водейки до слабости в съединенията, предизвикателства при подравняване и допълнителни разходи за труд. Възможността за обработка на компонент като единична част гарантира структурната му цялост, елиминира допуските при сглобяване и намалява общото време за производство. Помислете за предимствата при производството на големи инжекционни форми за автомобилни бампери, форми за самолетни крила или компоненти за вятърни турбини. Тези изделия изискват както голяма работна зона, така и висока прецизност по цялата им повърхност — изисквания, които фрезерният център с ганти тип удовлетворява по уникален начин. Машинната маса, проектирана да поддържа тежести от няколко тона до над петдесет тона в зависимост от модела, е оборудвана с Т-образни пазове или мрежови шаблони за гъвкаво закрепване на заготовките. Тази висока товароносимост означава, че можете да закрепите масивни литвини, заваръчни конструкции или плочи без притеснения относно ограниченията на машината, а здравата конструкция запазва точността дори при максимални натоварвания. Вертикалното разстояние под гантито улеснява натоварването с кран, позволявайки на вашето оборудване за материално осигуряване да позиционира заготовките директно върху масата, без да се налага заобикаляне на машинните шкафове или колони. Този неограничен достъп намалява сложността на крепежните операции и времето за подготвяне, особено ценно при обработката на множество големи детайли в производствена среда. Удължените ходове по осите позволяват пълна обработка на дълги компоненти при една-единствена настройка, елиминирайки необходимостта от индексиране, което би било задължително при по-малки машини, както и свързаните с него загуби на точност при повторно позициониране. При фрезероването на рамки за влакови вагони, секции за мостове или големи пресформи този непрекъснат ход гарантира подравняване на елементите и размерна съгласуваност, които при множество настройки просто не могат да се постигнат. Работната зона също осигурява възможност за бъдещ растеж на вашия продуктова портфолио, предлагайки капацитет за по-големи проекти по мярка на разширяващия се бизнес, без да се налага ново мащабно капиталово влагане. Тази мащабируемост защитава инвестициите ви в оборудването и гарантира, че машината ще остане продуктивен актив през целия си експлоатационен живот, адаптирайки се към променящите се пазарни изисквания и клиентски нужди, които в много индустриални сектори все повече се насочват към все по-големи компоненти.
Напреднала многовалова функционалност, позволяваща изработването на сложни геометрии при единични настройки

Напреднала многовалова функционалност, позволяваща изработването на сложни геометрии при единични настройки

Сложната функционалност с множество оси, интегрирана в съвременните фрезови центрове с портална конструкция, превръща сложните производствени предизвикателства в оптимизирани операции с единична настройка. Докато основните триосни машини преместват режещия инструмент по линейни посоки X, Y и Z, напредналите портални системи включват ротационни оси, които накланят и завъртат шпиндела или заготовката, позволявайки едновременно петосно фрезоване, при което се обработват сложни ъгли и извити контури без необходимост от повторно позициониране. Тази възможност се оказва изключително ценна при производството на аерокосмически компоненти със сложни аеродинамични повърхности, турбинни лопатки с усукани профили или форми с дълбоки кухини и подрязани елементи. Едновременното движение по множество оси позволява на режещия инструмент да запазва оптимални ъгли спрямо повърхността на заготовката през цялото време на обработка, което подобрява качеството на повърхността, удължава живота на инструмента и намалява времето за цикъл в сравнение с триосните стратегии, които изискват множество малки линейни движения за приближение на извити повърхности. Алгоритмите за интерполация в системата за числов контрол (CNC) координират всички оси в реално време, генерирайки гладки траектории на инструмента, които елиминират фасетирането и следите от обработка, характерни за триосната обработка на сложни повърхности. За производителите тази технологична съвършенство се превръща в конкурентни предимства по множество параметри. Първо, възможността за една-единствена настройка елиминира натрупването на грешки при настройка, които възникват при прехвърляне на детайлите между различни машини или при многократно повторно позициониране върху една и съща машина. Всяка ръчна манипулация с заготовката води до потенциално несъвпадение, а тези малки грешки се натрупват, когато новите елементи трябва да са в точно зададено взаимно разположение спрямо вече обработени повърхности. Като извършва всички операции в една настройка, фрезовият център с портална конструкция гарантира, че всички елементи запазват проектното си взаимно разположение при минимално натрупване на допуски. Второ, намаляването на ръчната обработка минимизира риска от повреждане на частично завършени детайли — особено важно за скъпи лити или ковани заготовки, при които отхвърлянето на почти завършено изделие означава значителни загуби както от материал, така и от труд. Трето, програмирането става по-ефективно, тъй като CAM софтуерът може да генерира траектории за цялото детайло, а не да разделя операциите по множество настройки, което намалява времето за програмиране и вероятността от грешки при координация на настройките. Възможността за обработка на петте страни на заготовката без повторно позициониране е особено ценна за детайли, изискващи елементи по няколко повърхности — типично за корпуси на клапани, колектори и корпусни компоненти. Автоматичната система за смяна на инструменти, която обикновено побира от четиридесет до няколкостотин инструмента в зависимост от конфигурацията на машината, поддържа широкия спектър от режещи инструменти, необходими за разнообразни операции — от груба обработка с големи фрези за лицева обработка до финишна обработка с топлообразни фрези, всичко това последователно и без намеса на оператора. Тази автоматизация разширява вашата продуктивна мощност, тъй като машината може да работи автономно през втората смяна или през нощта, максимизирайки използването на оборудването и ускорявайки сроковете за завършване на проекти, което поддържа задоволството на клиентите ви и съответствието на производствения ви график.

Получете безплатна оферта

Нашият представител ще се свърже с вас скоро.
Име
Имейл
Телефон
Страна
Име на компанията
Съобщение
0/1000