Eficiencia operativa mediante la automatización inteligente
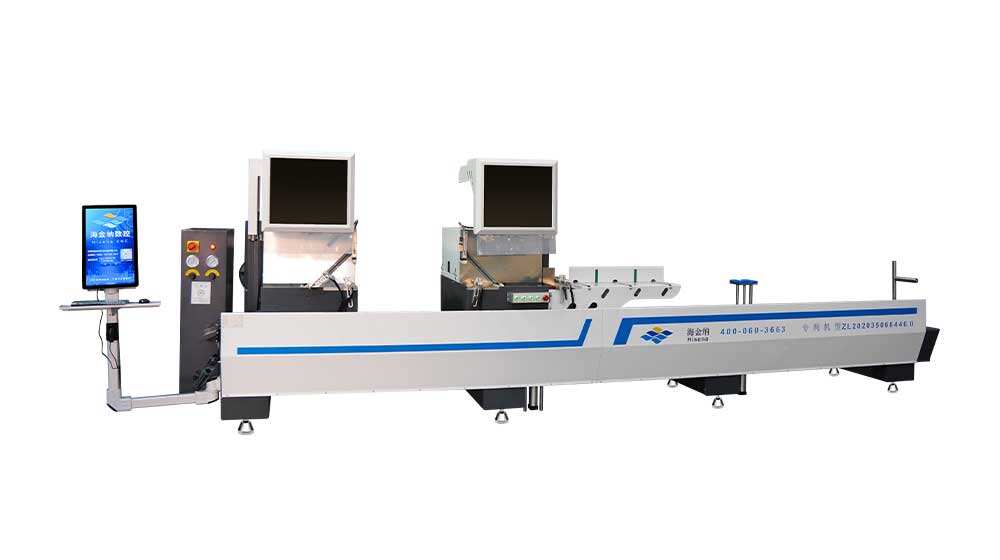
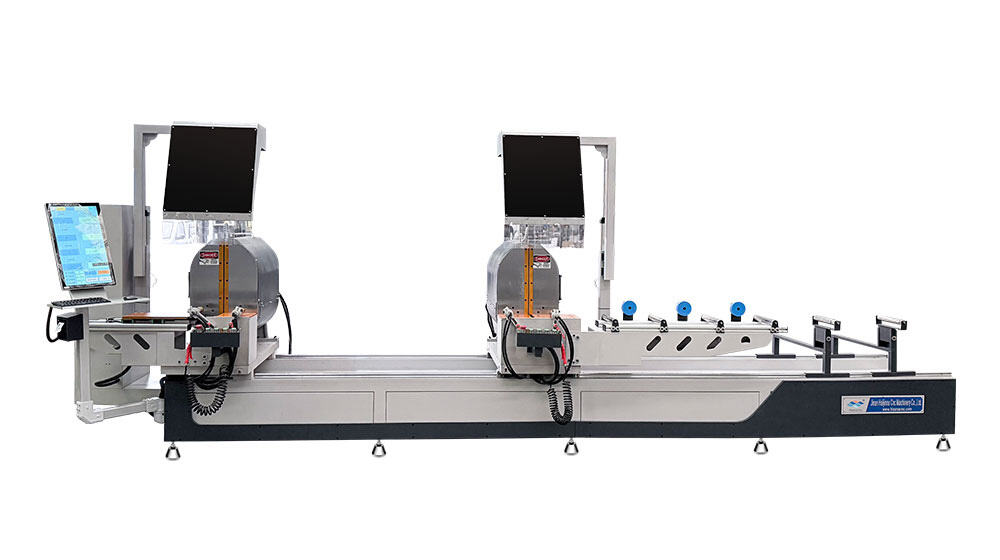
Los diseños modernos de centros de mecanizado tipo puente incorporan funciones integrales de automatización que transforman las operaciones de fabricación, pasando de procesos intensivos en mano de obra a sistemas de producción eficientes y, en gran medida, autónomos. Los sistemas automáticos de cambio de herramientas representan el elemento de automatización más visible, con magacines que albergan cuarenta, sesenta o incluso más herramientas de corte, que la máquina selecciona e intercambia sin intervención del operario, según secuencias programadas. Esta capacidad permite el mecanizado completo de piezas complejas que requieren decenas de operaciones diferentes, desde el desbaste con fresas de gran tamaño hasta el acabado con fresas especiales de forma definida, todo ello ejecutado en un único ciclo ininterrumpido. El software de gestión de herramientas registra el historial de uso, supervisa los patrones de desgaste y puede sustituir automáticamente herramientas de respaldo cuando los sistemas de sensores detectan un desgaste excesivo o una rotura, evitando así la fabricación de piezas defectuosas por fallos no detectados en las herramientas. Los sistemas de palpado integrados en el centro de mecanizado verifican la ubicación y orientación de la pieza antes de iniciar el mecanizado, ajustando automáticamente las coordenadas del programa para compensar las variaciones en los dispositivos de sujeción o las diferencias en la posición del material. El palpado en curso de mecanizado puede verificar dimensiones críticas durante la operación, proporcionando una garantía de calidad en tiempo real y permitiendo que el sistema de control realice ajustes de corrección que aseguren que las dimensiones finales cumplan con las especificaciones. Los sistemas automatizados de manipulación de piezas, como los cambiadores de paletas o la carga robótica, posibilitan una operación verdaderamente continua, en la que se mecaniza una pieza mientras los operarios preparan la siguiente, realizándose el intercambio automático en cuestión de segundos y sin tiempos muertos de la máquina. La inteligencia integrada en los controles numéricos por computadora (CNC) actuales va más allá del simple control de movimiento, abarcando estrategias adaptativas que optimizan en tiempo real las condiciones de corte, basándose en el consumo de potencia, las firmas vibratorias y las emisiones acústicas que indican la eficacia con la que la herramienta está cortando. Estos sistemas pueden ajustar automáticamente las velocidades de avance y las velocidades del husillo dentro de los límites programados para mantener condiciones óptimas a medida que varían las propiedades del material o disminuye gradualmente la filo de la herramienta. Las capacidades de mantenimiento predictivo analizan los datos operativos para predecir cuándo componentes como rodamientos, tornillos de bolas o elementos eléctricos requerirán servicio, programando dicho mantenimiento durante paradas planificadas, en lugar de experimentar fallos inesperados durante las jornadas productivas. La supervisión remota permite a los responsables de producción seguir el estado de la máquina, el progreso del ciclo y las métricas de rendimiento desde cualquier lugar con conexión a Internet, recibiendo alertas sobre finalizaciones, incidencias que requieren atención o oportunidades para optimizar la programación. El efecto acumulado de estas funciones de automatización transforma el rol del operario, pasando de ser un simple encargado de la máquina a convertirse en coordinador de la fabricación, supervisando múltiples sistemas y centrando sus esfuerzos en la mejora continua, en lugar de en tareas manuales repetitivas.
 ×


 EN