Működési hatékonyság az intelligens automatizálás révén
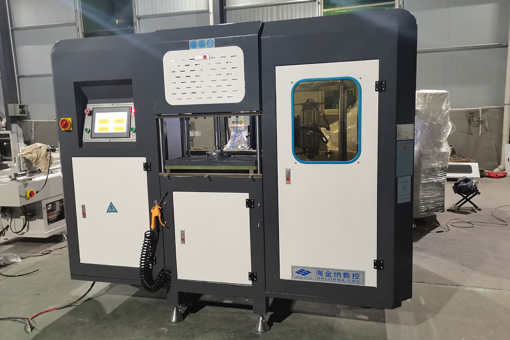
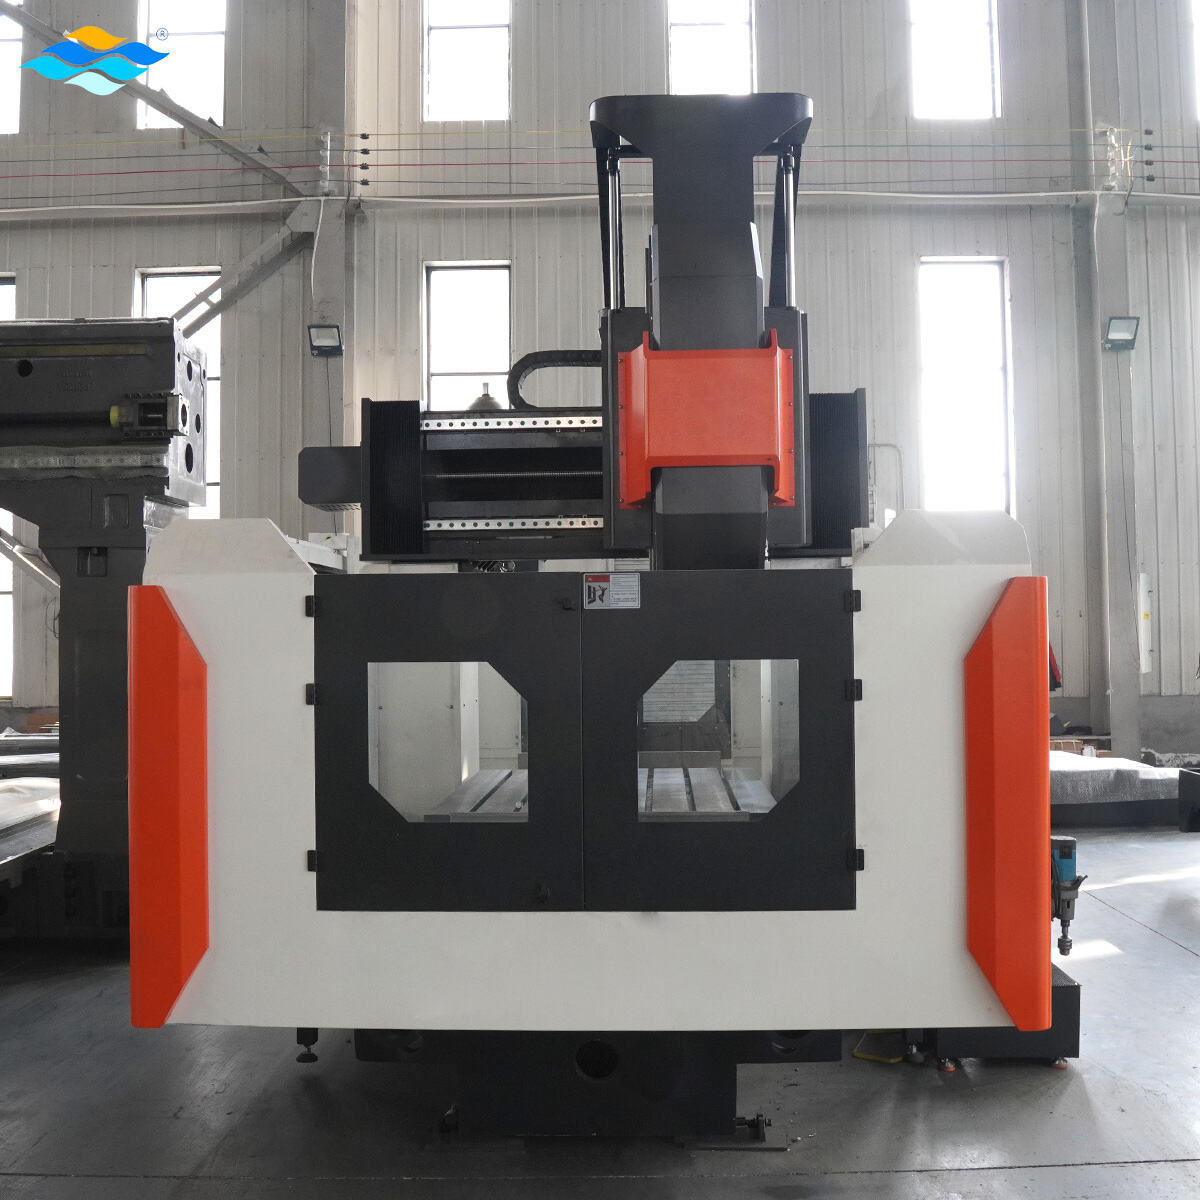
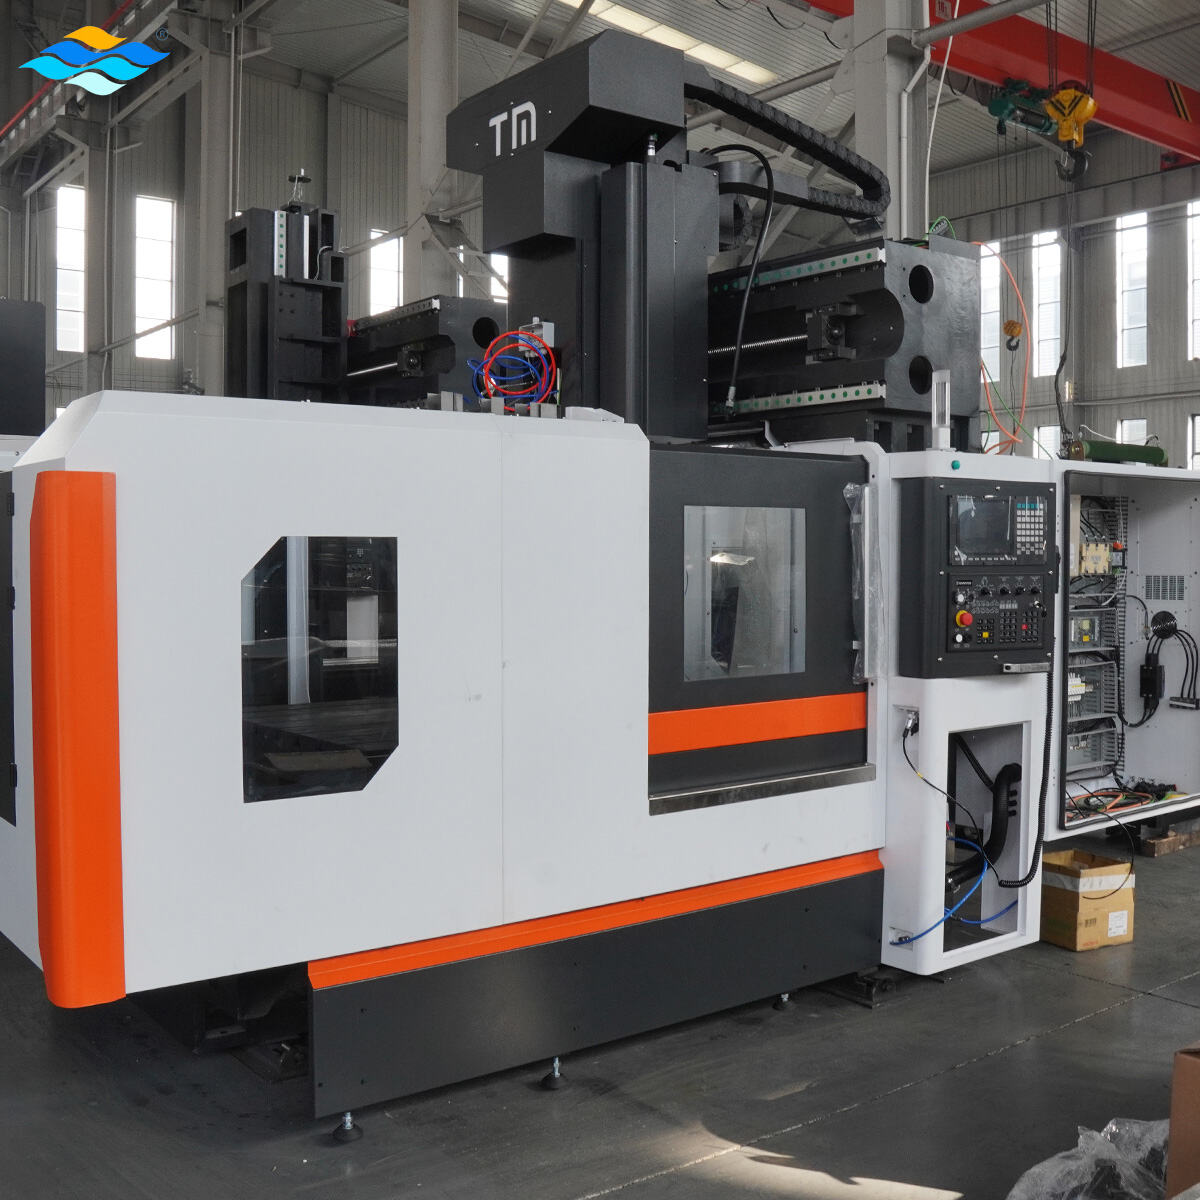
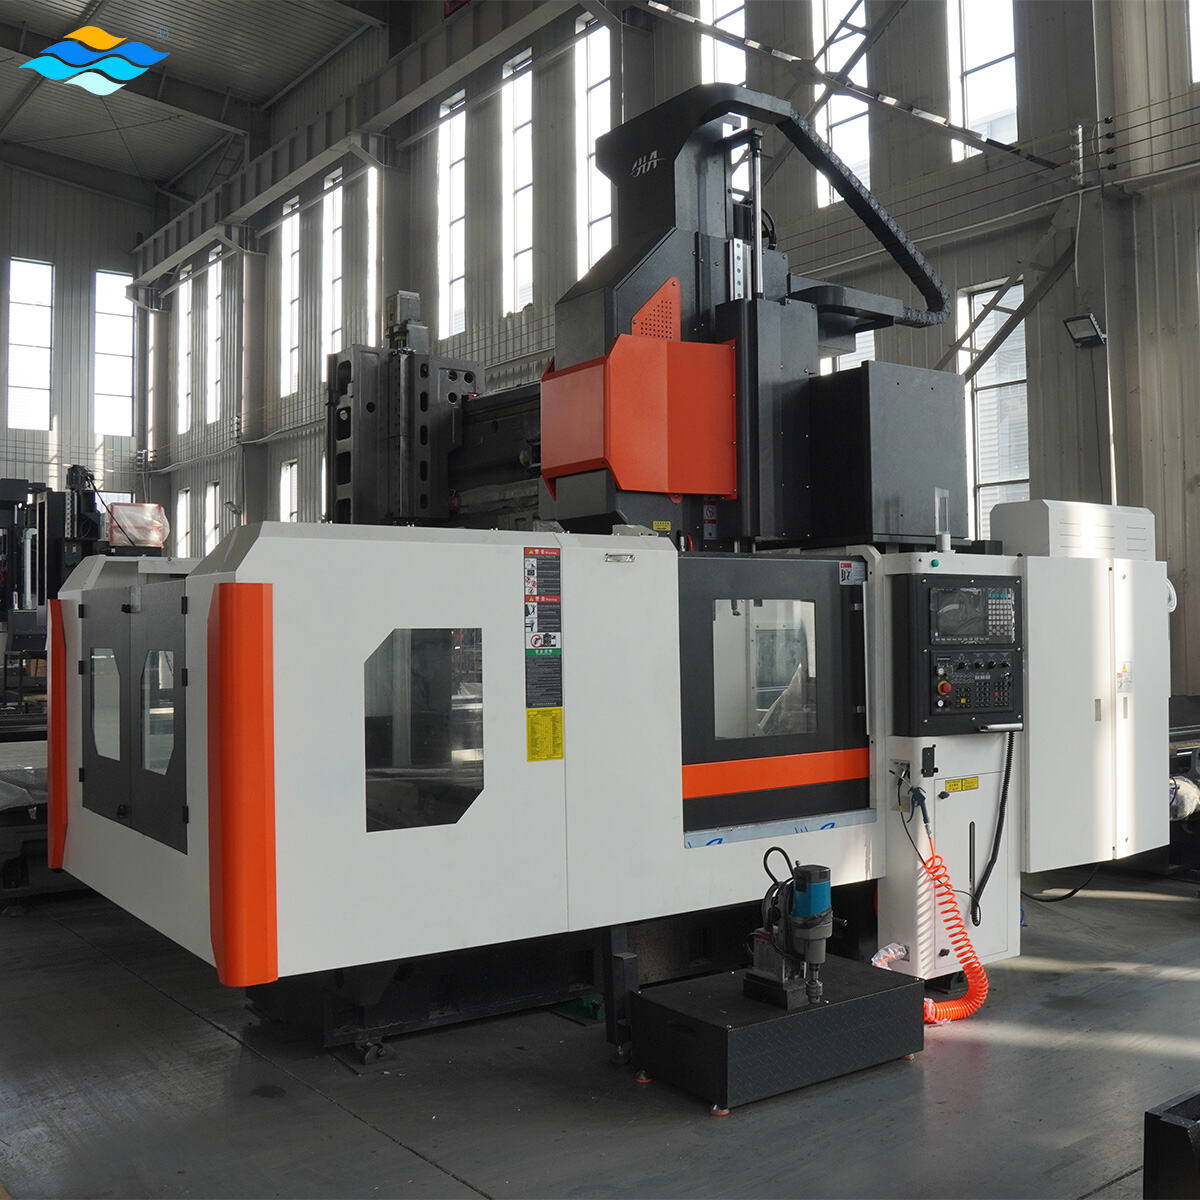
A modern darus megmunkálóközpontok tervezése kiterjedt automatizációs funkciókat foglal magában, amelyek a gyártási műveleteket a munkaerő-igényes folyamatokból hatékony, nagyrészt autonóm termelési rendszerekre alakítják át. Az automatikus szerszámcserélő rendszerek a legláthatóbb automatizációs elemet képviselik: a szerszámtárolók negyven, hatvan vagy akár még több vágószerszámot is tartalmaznak, amelyeket a gép a programozott sorrendnek megfelelően kiválaszt és cserél ki az operátor beavatkozása nélkül. Ez a képesség lehetővé teszi összetett alkatrészek teljes megmunkálását, amelyek tucatnyi különböző műveletet igényelnek – a nagy méretű marók segítségével végzett durva megmunkálástól kezdve a speciális formamarókkal végzett finommegmunkálásig – mindezt egyetlen, megszakítás nélküli ciklusban. A szerszámkezelő szoftver nyomon követi a használati előzményeket, figyeli a kopási mintákat, és automatikusan kicseréli a tartalék szerszámokat, ha a szenzorrendszerek túlzott kopást vagy törést észlelnek, ezzel megakadályozva, hogy észrevétlen szerszámkimaradás miatt selejt alkatrészek keletkezzenek. A megmunkálóközpontba integrált érzékelőrendszerek (probing systems) ellenőrzik a munkadarab helyzetét és tájolását a megmunkálás megkezdése előtt, és automatikusan korrigálják a programkoordinátákat a befogó eltérések vagy az anyag elhelyezésének különbségei miatt. A folyamat közbeni érzékelés (in-process probing) kritikus méreteket ellenőrizhet a megmunkálás során, így valós idejű minőségbiztosítást nyújt, és lehetővé teszi a vezérlőrendszer számára, hogy korrekciós értékekkel (offsets) beavatkozzon, biztosítva, hogy a végső méretek megfeleljenek a megadott specifikációknak. Az automatizált munkadarab-kezelő rendszerek – például a palettacsere-berendezések vagy a robotos betáplálás – lehetővé teszik a ténylegesen folyamatos üzemelést: miközben egy alkatrész megmunkálása zajlik, az operátorok a következő alkatrész előkészítését végzik, és az automatikus cserét másodpercek alatt hajtják végre anélkül, hogy a gép állna. A mai CNC vezérlőkbe épített intelligencia nem csupán egyszerű mozgásvezérlést biztosít, hanem adaptív stratégiákat is tartalmaz, amelyek valós időben optimalizálják a megmunkálási feltételeket a fogyasztott teljesítmény, a rezgésjelek és az akusztikus emissziók alapján – ezek ugyanis jelzik, mennyire hatékonyan végzi a szerszám a vágást. Ezek a rendszerek automatikusan módosíthatják a előtolási sebességet és a főorsó fordulatszámot a programozott határokon belül, hogy optimális feltételeket biztosítsanak az anyagtulajdonságok változása vagy a szerszám élezettségének fokozatos csökkenése esetén is. Az előrejelző karbantartási funkciók az üzemelési adatokat elemezve előre jelezik, mikor lesz szükség karbantartásra például csapágyak, golyós menetes orsók vagy elektromos alkatrészek esetében, így a karbantartást a tervezett leállásidőben ütemezik, és elkerülik a váratlan meghibásodásokat a termelési ciklusok során. A távoli figyelés lehetővé teszi a gyártási vezetők számára, hogy bárhonnan, ahol internetkapcsolat érhető el, nyomon kövessék a gépek állapotát, a ciklusok haladását és a teljesítménymutatókat, és riasztásokat kapjanak a feladatok befejezéséről, problémákról, amelyekhez figyelem szükséges, vagy programozási optimalizációs lehetőségekről. Ennek az automatizációs funkciók összességének összhatása az operátor szerepének átalakulását eredményezi: a gépkezelőből gyártási koordinátorrá válik, aki több rendszert irányít, és a folyamatos fejlesztésre koncentrál, nem pedig ismétlődő manuális feladatokra.
 ×

 EN