Оперативна ефективност чрез интелигентна автоматизация
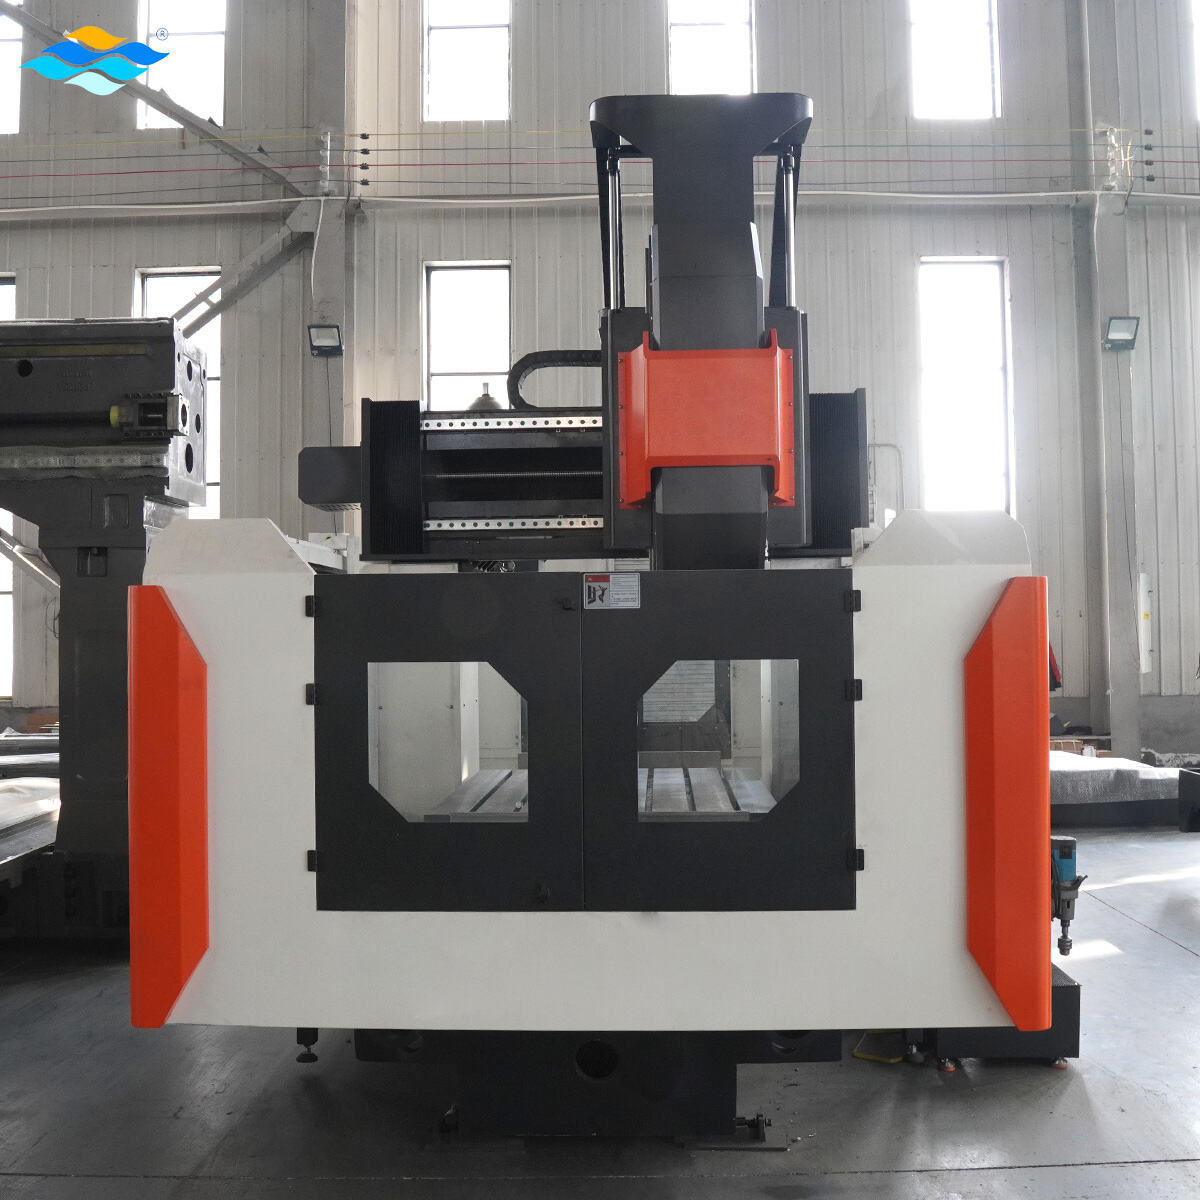
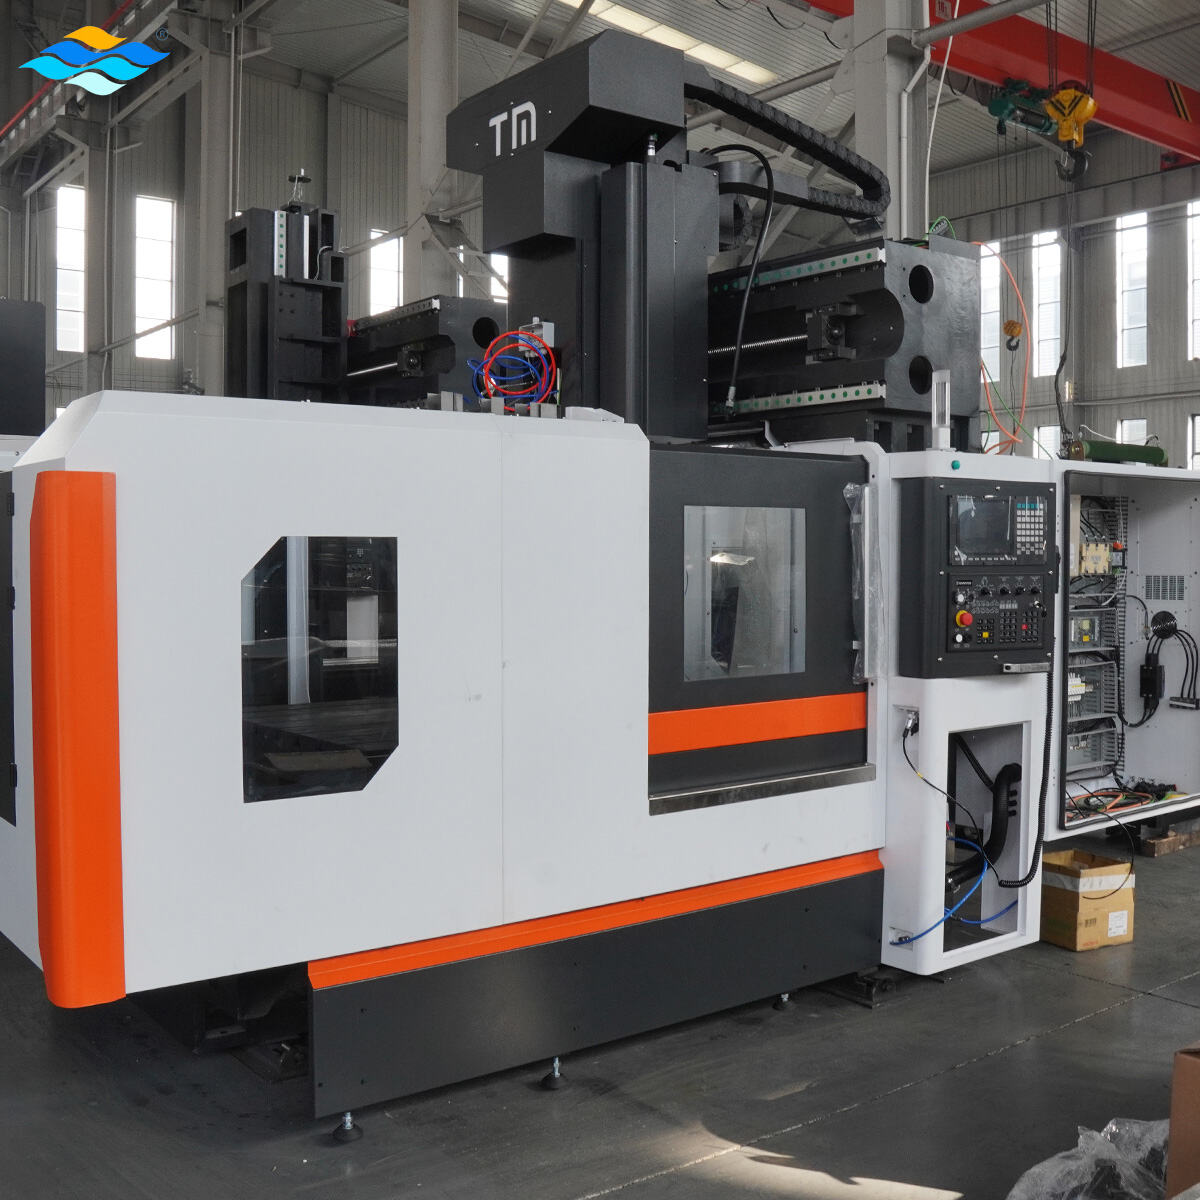
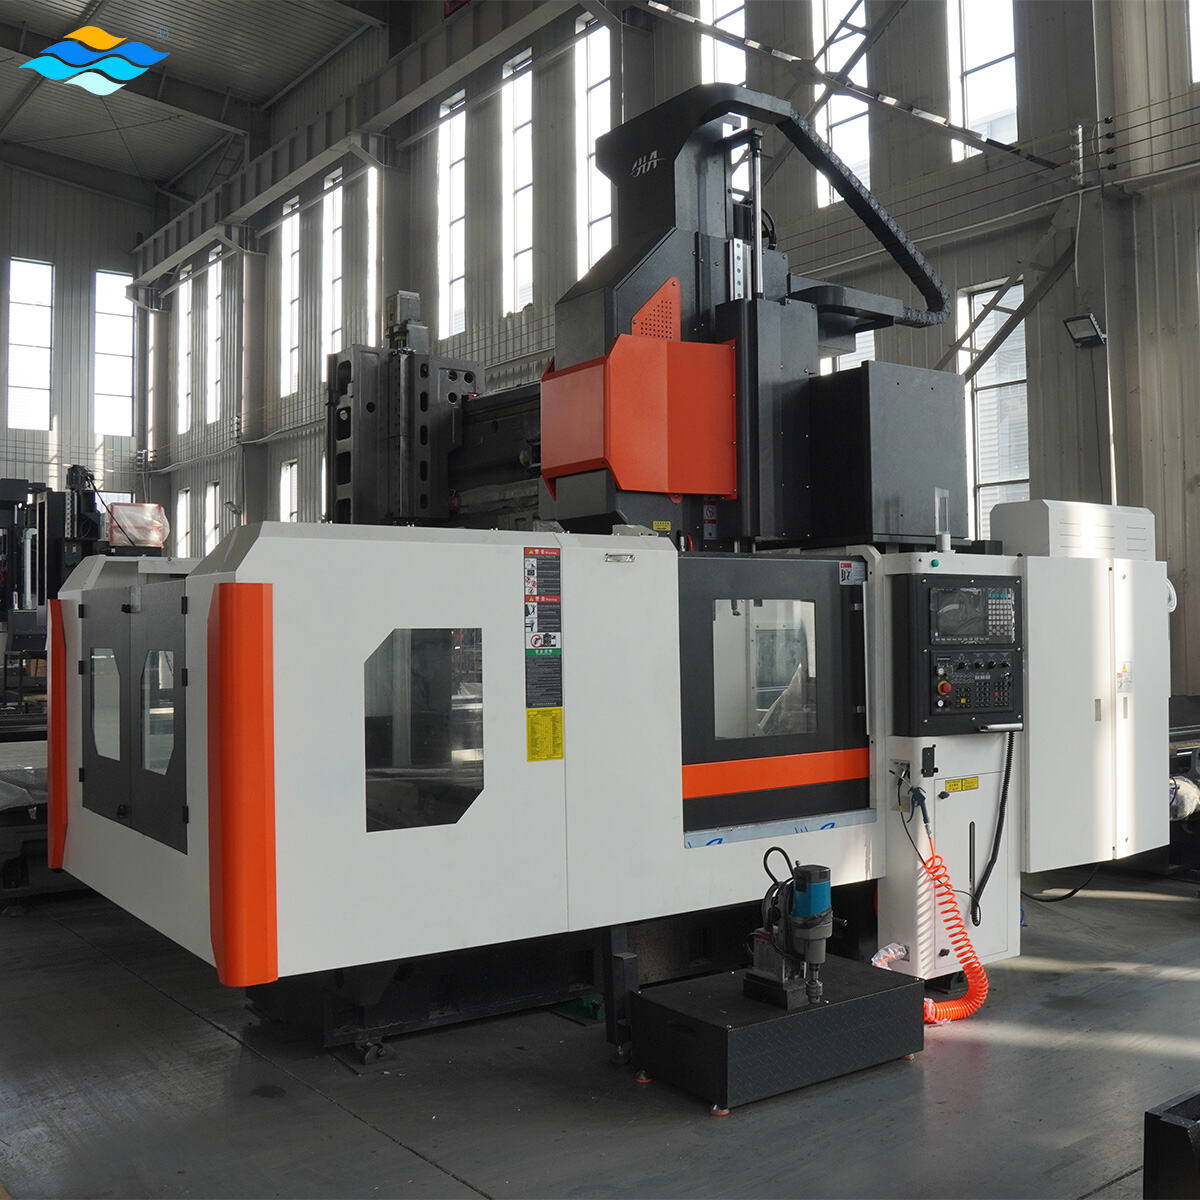
Съвременните проекти на фрезови центрове с портална конструкция включват комплексни функции за автоматизация, които превръщат производствените операции от трудоемки процеси в ефективни, предимно автономни производствени системи. Автоматичните системи за смяна на инструментите представляват най-видимия елемент на автоматизацията, като магазините съдържат четиридесет, шестдесет или дори повече режещи инструмента, които машината избира и сменя без намеса на оператора според програмирани последователности. Тази възможност позволява пълно обработване на сложни детайли, изискващи десетки различни операции – от черново фрезоване с големи фрези до финишно обработване със специализирани формови резачи – всичко това извършено в един непрекъснат цикъл. Софтуерът за управление на инструментите следи историята на употреба, анализира моделите на износване и може автоматично да заменя резервни инструменти, когато сензорните системи засекат прекомерно износване или счупване, предотвратявайки бракуването на детайли поради незабелязани инструментни повреди. Системите за пробване, интегрирани във фрезовия център, проверяват положението и ориентацията на заготовката преди започване на рязането и автоматично коригират координатите на програмата, за да компенсират вариациите във фиксиращите устройства или разликите в позиционирането на материала. Пробването по време на обработването може да проверява критични размери по време на фрезоването, осигурявайки реално време контрол на качеството и позволявайки на управляващата система да прави корекции на отклоненията, за да се гарантира, че крайните размери отговарят на зададените спецификации. Автоматизираните системи за подаване на заготовки, включително сменяеми подложки или роботизирано товарене, осигуряват истински непрекъснато производство, при което едно детайло се обработва, докато операторите подготвят следващото, а автоматичната смяна се извършва за секунди без просто стояне на машината. Интелигентността, вградена в съвременните ЧПУ-контролери, надхвърля простото управление на движението и включва адаптивни стратегии, които оптимизират режещите условия в реално време въз основа на потреблението на електроенергия, вибрационните сигнатури и акустичните емисии, които показват ефективността на рязането с инструмента. Тези системи могат автоматично да коригират подаването и скоростта на шпиндела в рамките на програмираните граници, за да се поддържат оптимални режещи условия при промени в свойствата на материала или постепенно намаляваща острота на инструмента. Възможностите за предиктивно поддръжка анализират експлоатационните данни, за да прогнозират кога компоненти като лагери, топлинни винтове или електрически елементи ще изискват обслужване, като планират поддръжката по време на предварително планирани периоди на просто стояне, а не при неочаквани повреди по време на производствени цикли. Дистанционният мониторинг позволява на производствените мениджъри да следят статуса на машината, напредъка на цикъла и метриките за производителност от всяко място с интернет връзка, получавайки известия за завършване, проблеми, изискващи внимание, или възможности за оптимизация на програмирането. Кумулативният ефект от тези функции за автоматизация превръща ролята на оператора от „наблюдател на машината“ в „координатор на производството“, който наблюдава множество системи и се фокусира върху непрекъснатото подобряване, а не върху повтарящи се ръчни задачи.
 ×


 EN