
 EN


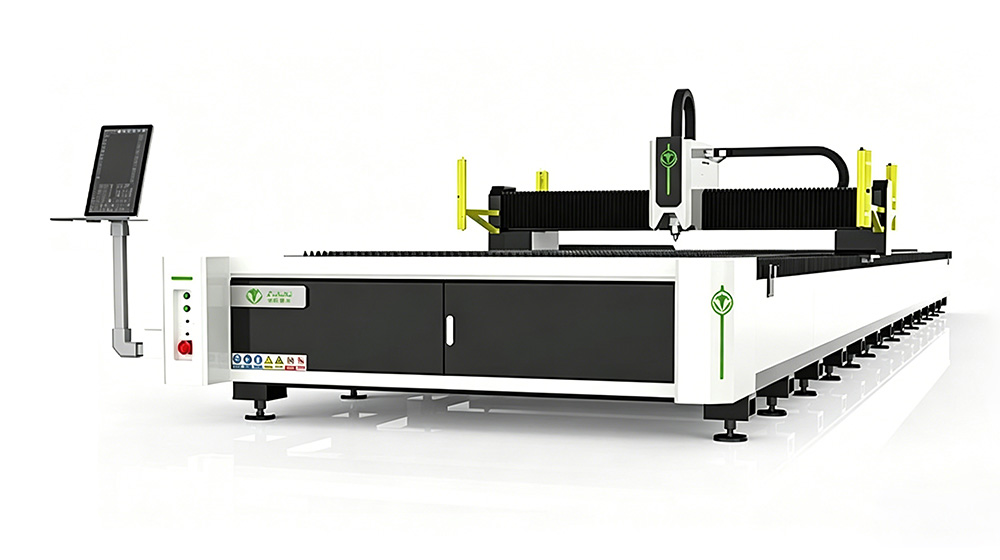
أ آلة قطع المعادن بالليزر أصبح أداةً أساسيةً للمصنّعين الذين يعملون على أجزاء هندسية معقدة. وعندما تُقاس التسامحات في المكونات بأجزاء من المليمتر، فإن آلة قطع المعادن بالليزر وحدها هي القادرة باستمرار على تحقيق جودة الحواف والدقة الأبعادية التي تتطلبها الهندسة الحديثة. فسواءً كانت تلك الأجزاء دعائم لقطاع الطيران أو غلافًا لأجهزة طبية، فإن آلة قطع المعادن بالليزر هي التقنية التي تربط بين النوايا التصميمية والواقع المادي.
استخدام آلة قطع المعادن بالليزر لإنتاج أجزاء هندسية معقدة لا يقتصر فقط على السرعة أو الأتمتة. بل يتعلق بدمج الدقة البصرية، والتحكم الذكي في الحركة، وعلوم المواد في سير عمل واحد قابل للتكرار. ففي كل مرة تُكمل فيها آلة قطع المعادن بالليزر عملية القطع، فإنها تعيد إنتاج نفس الشكل الهندسي، ونفس جودة الحافة، ونفس الدقة الأبعادية — وهي صفاتٌ لا يمكن التنازل عنها في البيئات الهندسية عالية المخاطر. وفهم العوامل التي تجعل آلة قطع المعادن بالليزر مناسبة للأجزاء المعقدة هو الخطوة الأولى نحو اتخاذ قرارات استثمارية أكثر ذكاءً وتحقيق نتائج إنتاج أفضل.
التقنية الأساسية وراء القطع الدقيق
كيف تحقق آلة قطع المعادن بالليزر نتائج معقدة
تولِّد آلة قطع المعادن بالليزر حزمة ضوئية مركَّزة، عادةً ما تكون مصدرها ألياف أو غاز ثاني أكسيد الكربون (CO2)، تذيب المعدن وتُبخره على طول مسار مُبرمَج بدقة. ويمكن أن يصل قطر البقعة المُركَّزة في آلة قطع المعادن بالليزر إلى ٠,١ مم فقط، مما يسمح بإجراء قطع تتبع حدودًا معقدة دون تشويه أو تشكُّل حواف غير مرغوب فيها. وهذه الدرجة من التركيز هي ما يميِّز آلة قطع المعادن بالليزر عن طرق القطع التقليدية مثل الختم أو قطع المياه تحت الضغط العالي عند تصنيع أجزاء تتطلَّب تفاصيل داخلية دقيقة أو شقوقًا ضيِّقة أو نصف قطر زوايا حادّة.
يُعَدُّ نظام الحركة في آلة قطع المعادن بالليزر مهماً بنفس القدر. وتوجِّه محركات التحكم المؤازرة عالية الدقة رأس القطع بدقة موضعية تصل إلى مستوى الميكرون، مما يضمن أن تكون آلة قطع المعادن بالليزر قادرةً على تتبع المسارات المنحنية والحافات المائلة والأشكال المتداخلة بدقةٍ وثباتٍ عاليين. وعندما تُدمج آلة قطع المعادن بالليزر مع برامج التحكم العددي الحاسوبي (CNC) المتقدمة، يمكن للمشغلين استيراد ملفات التصميم بمساعدة الحاسوب (CAD) مباشرةً وإنتاج الأجزاء الأولية بنوعية أولية عالية وبأقل وقت ممكن للإعداد.
التوافق مع المواد وأداء القطع
تعمل آلة قطع المعادن بالليزر بكفاءة عالية على نطاق واسع من المعادن، بما في ذلك الفولاذ المقاوم للصدأ، والفولاذ الكربوني، والألومنيوم، والنحاس، والنحاس الأصفر، والتيتانيوم. ويختلف سلوك كل مادة تحت شعاع آلة قطع المعادن بالليزر، ما يتطلب إعدادات محددة للطاقة وسرعات القطع وضغوط غاز المساعدة. ولأجزاء الهندسة التي تتطلب تحملات دقيقة جدًّا، فإن آلة قطع المعادن بالليزر المُهيَّأة بشكلٍ مناسب تلغي الحاجة إلى عمليات التخلص من الحواف الحادة الثانوية أو إعادة المعالجة، مما يوفِّر الوقت والتكلفة في دورة الإنتاج.
الميزات الرئيسية لتطبيقات أجزاء الهندسة
الطاقة، والسرعة، وجودة الشعاع في آلة قطع المعادن بالليزر
يَتطلَّب اختيار آلة قص بالليزر للمعادن لأجزاء الهندسة الدقيقة تقييم جودة الشعاع، والتي تُعبَّر عنها بقيمة M المربعة. وتوفِّر آلة قص بالليزر للمعادن التي تحمل قيمةً أقل لـ M المربعة تركيزًا أدقَّ وحوافَ أنظف، ما يجعلها أكثر ملاءمةً لأعمال التفاصيل الدقيقة. كما أن مستوى القدرة يهمّ أيضًا؛ إذ يمكن لماكينة قص بالليزر للمعادن ذات القدرة الأعلى (بالواط) قص مواد أسمك مع الحفاظ على السرعة، لكن بالنسبة للمكونات الرقيقة والدقيقة، فإن الجمع بين قدرة معتدلة وجودة شعاع عالية هو غالبًا التكوين الأمثل.
تؤثر سرعة القطع في آلة قطع المعادن بالليزر تأثيرًا مباشرًا على كمية الحرارة المُورَّدة إلى قطعة العمل. وقد يؤدي تشغيل آلة قطع المعادن بالليزر ببطءٍ شديد على المواد الرقيقة إلى تشوه حراري، ما يُضعف الدقة الأبعادية. وتقوم وحدات التحكم الحديثة في آلات قطع المعادن بالليزر بتعديل السرعة ديناميكيًّا عند الزوايا والمنحنيات، مما يضمن أن تظل منطقة التأثير الحراري أصغر ما يمكن حتى عند الأشكال الهندسية المعقدة. ويُعَدُّ هذا التحكم التكيفي ميزةً بارزةً تُميِّز آلات قطع المعادن بالليزر عالية الجودة في الإنتاج الهندسي.
التحكم الآلي وتكامل العمليات
آلة قص بالليزر معدنية مصممة للبيئات الهندسية وغالبًا ما تشمل تغيير الفوهة تلقائيًّا، واستشعار المواد، واتّباع الارتفاع في الوقت الفعلي. وتسمح هذه الميزات لآلة قص المعادن بالليزر بالتعامل مع التغيرات في سماكة المواد دون الحاجة إلى إعادة معايرة يدوية، مما يحسّن الإنتاجية في عمليات الإنتاج المختلطة الدفعات. وعندما تتكامل آلة قص المعادن بالليزر مع أنظمة تخطيط موارد المؤسسة (ERP) أو أنظمة تنفيذ التصنيع (MES)، فإنها تصبح عقدةً قائمةً على البيانات ضمن سير العمل التصنيعي الأوسع، ما يمكّن من إمكانية التعقّب وتوثيق العمليات للأجزاء الحساسة من حيث الجودة.
اختيار آلة قص بالليزر لمعدن للأجزاء المعقدة
ملاءمة مواصفات الآلة مع درجة تعقيد القطعة
يبدأ اختيار آلة قطع المعادن بالليزر المناسبة بمراجعة دقيقة لهندسة القطعة. فإذا اشتملت القطع الهندسية على ثقوب أصغر من سماكة المادة، فإن استخدام آلة قطع المعادن بالليزر ذات التركيز الدقيق للغاية وجودة شعاع عاليةٍ أمرٌ ضروري. أما بالنسبة للقطع التي تتضمّن ميزات متعددة الطبقات أو ثقوبًا دقيقة جدًّا (ميكرو-ثقوب)، فإن آلة قطع المعادن بالليزر المزودة بقدرة تعديل النبضات تُوفِّر نتائج أنظف مقارنةً بالنظام ذي الموجة المستمرة. ويجب دائمًا تقييم آلة قطع المعادن بالليزر وفقًا لأصعب قطعة في مزيج الإنتاج، وليس فقط وفقًا لمتوسط القطع.
يُعَدُّ حجم الطاولة عاملًا آخر يجب أخذه في الاعتبار عند تحديد آلة قص المعادن بالليزر. وتتيح النماذج ذات التنسيق الكبير ترتيب عدة أجزاء على نفس الورقة (التجميع المُدمج)، ما يحسِّن استغلال المواد ويقلل من زمن الدورة لكل مكوِّن. وحتى عند إنتاج أجزاء صغيرة معقَّدة، فإن آلة قص المعادن بالليزر ذات التنسيق الكبير توفر المرونة اللازمة لتشغيل دفعات كبيرة الحجم بكفاءة. ويعتبر تقييم المساحة التشغيلية لآلة قص المعادن بالليزر جنبًا إلى جنب مع أبعاد الأجزاء وأحجام الدفعات أمرًا أساسيًّا لاتخاذ قرار سليم بشأن المعدات.
الاعتبارات المتعلقة بالتكاليف وجودة الأداء على المدى الطويل
تمثل آلة قطع المعادن بالليزر استثمارًا رأسماليًّا كبيرًا، لكن العائد المُحقَّق منها يُقاس بانخفاض معدلات الهدر، وتسريع أوقات الدورة، وتخفيض الاعتماد على العمالة اليدوية الماهرة. وتقلل آلة قطع المعادن بالليزر الموثوقة التي تمتلك شبكة دعم فني قوية من حالات التوقف غير المخطط لها، وهي ميزةٌ بالغة الأهمية في ورش العمل والشركات المصنِّعة حسب العقود التي تعمل وفق جداول تسليم ضيِّقة. وإن تقييم التكلفة الإجمالية لامتلاك آلة قطع المعادن بالليزر — بما في ذلك المواد الاستهلاكية، واستهلاك الطاقة، ووتيرة الصيانة — يوفِّر صورةً أوضح مقارنةً بالنظر إلى سعر الشراء وحده.
الأسئلة الشائعة
ما السمك الذي يمكن أن تتعامل معه آلة قطع المعادن بالليزر لأجزاء الهندسة؟
يمكن لآلة قطع المعادن بالليزر عادةً قطع الفولاذ اللين بسماكة تصل إلى ٣٠ مم، والفولاذ المقاوم للصدأ بسماكة تصل إلى ٢٥ مم، والألومنيوم بسماكة تصل إلى ٢٠ مم، وذلك حسب مستوى القدرة. أما بالنسبة للأجزاء الهندسية الدقيقة، فإن معظم أعمال الإنتاج تقع ضمن النطاق من ٠٫٥ مم إلى ١٢ مم، حيث تُقدِّم آلة قطع المعادن بالليزر أفضل توازن بين السرعة وجودة الحواف.
ما مدى دقة آلة قطع المعادن بالليزر في تصنيع المكونات ذات التحملات الضيقة؟
ت logi آلة قطع المعادن بالليزر عالية الجودة دقة موضعية تبلغ زائد أو ناقص ٠٫٠٥ مم، وتكراراً دقيقاً ضمن حدود ٠٫٠٢ مم. ويُعد هذا المستوى من الدقة كافياً لتصنيع أجزاء هندسية تتوافق مع معايير التحمل الدقيق وفق المواصفة القياسية الدولية ISO 2768 دون الحاجة إلى عمليات تشغيل ثانوية في معظم الحالات.
هل يمكن لآلة قطع المعادن بالليزر أن تحل محل ماكينات الطحن باستخدام التحكم العددي (CNC) في تصنيع الأجزاء المعقدة؟
تتفوّق آلة قص المعادن بالليزر في قص الملامح ثنائية الأبعاد، ويمكنها التعامل مع العديد من الميزات التي كانت تُخصَّص تقليديًّا للطحن باستخدام التحكم العددي الحاسوبي (CNC)، مثل الفتحات والثقوب والحدود المنحنية. ومع ذلك، فإن آلة قص المعادن بالليزر لا تُنتِج ميزات تشغيل ثلاثية الأبعاد مثل الجيوب أو الثقوب ذات الخيوط. وللأجزاء التي تتطلّب فقط قص الملامح واللكم، تكون آلة قص المعادن بالليزر عادةً أسرع وأقل تكلفةً مقارنةً بالطحن.