CNC-пробивна машина для профілів — точні автоматизовані рішення для обробки профілів

Отримати безкоштовну цитату

Наш представник зв’яжеться з вами найближчим часом.
Назва
Електронна пошта
Телефон
Країна
Назва компанії
Повідомлення
0/1000

чПК-верстат для пробивання профілів

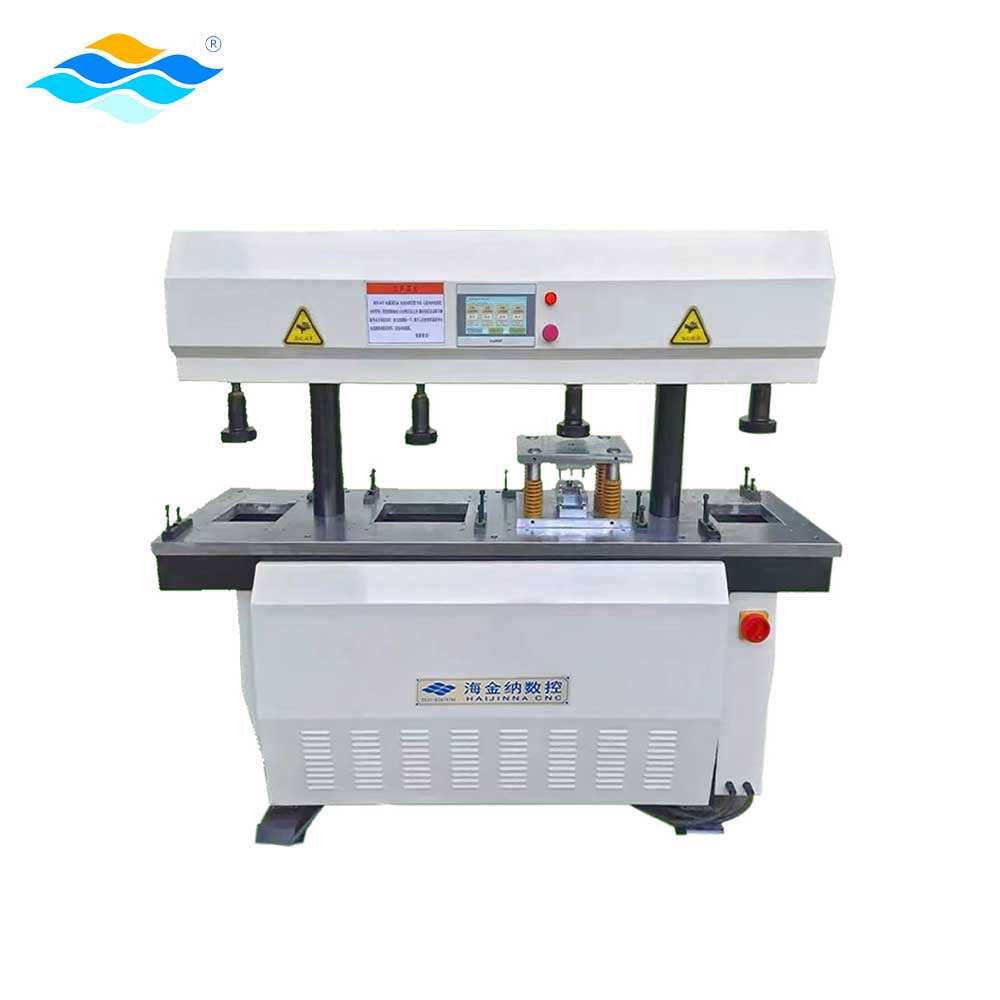
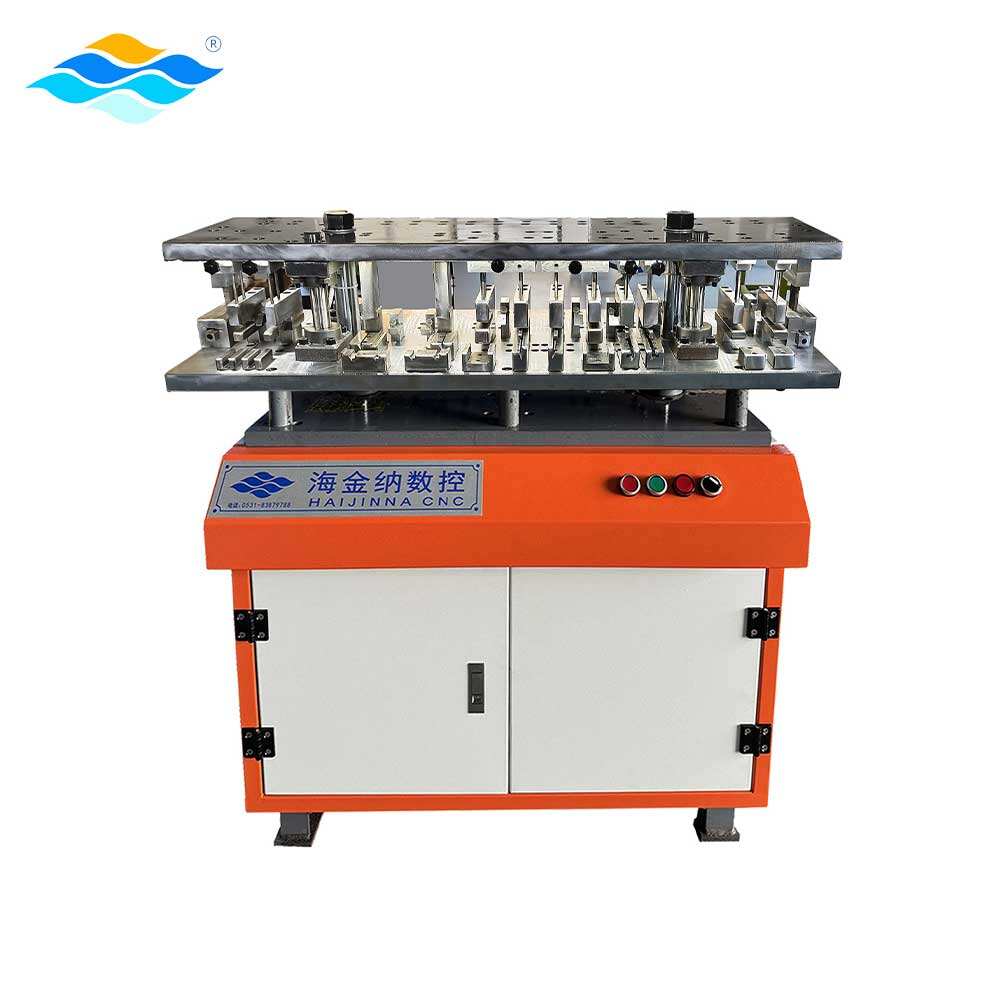
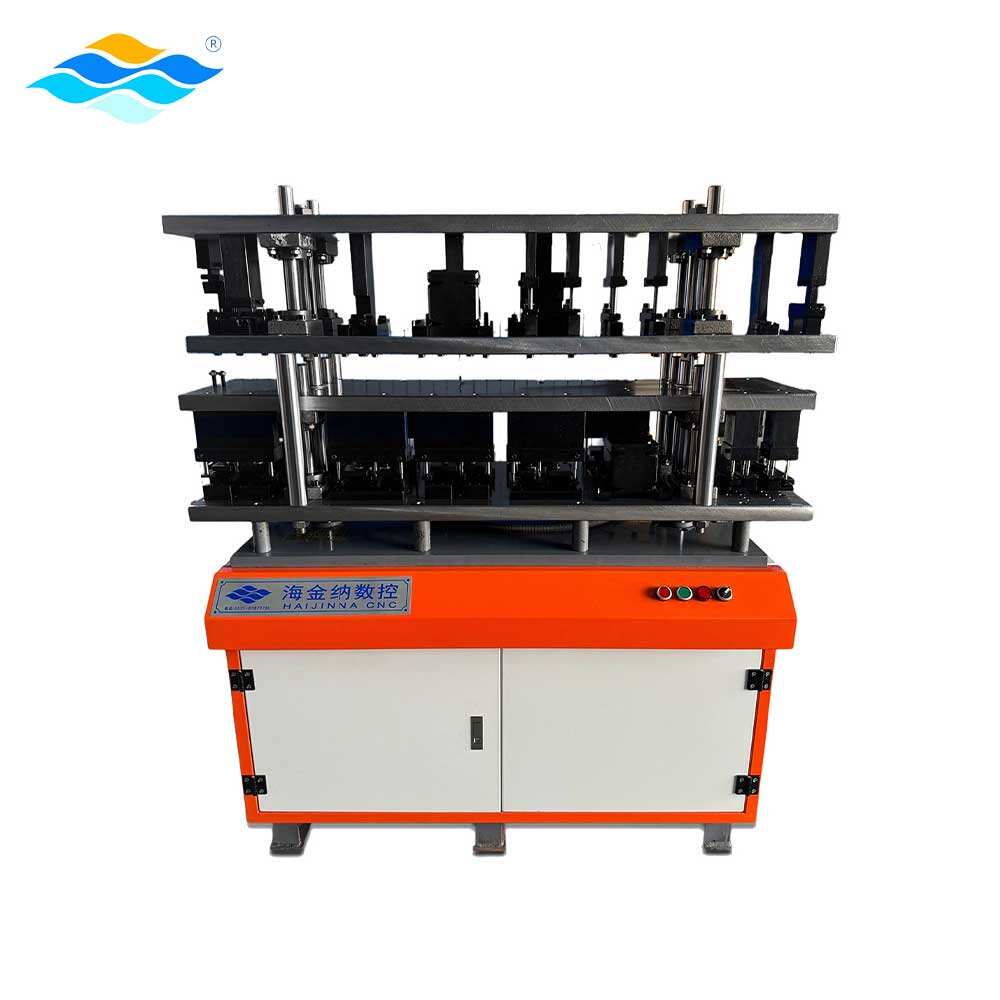
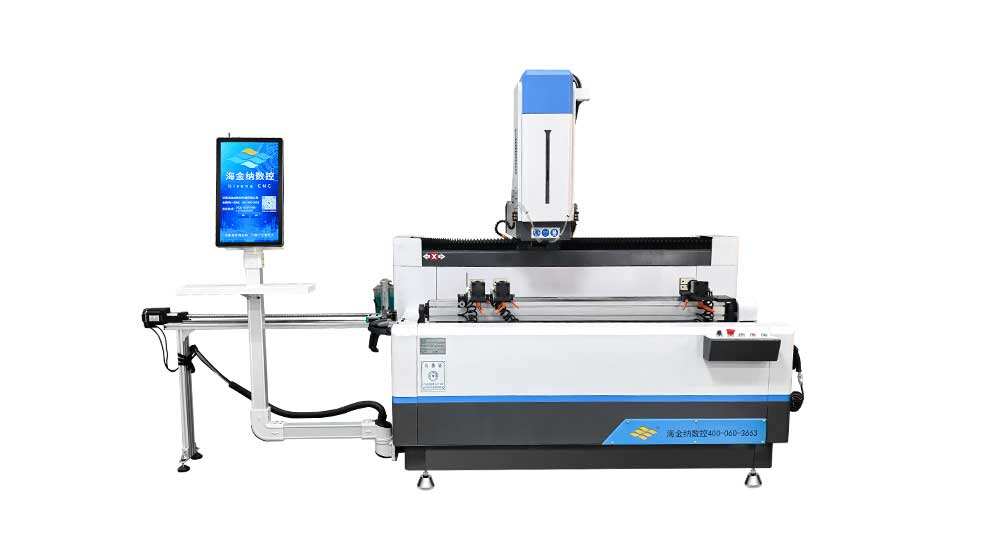
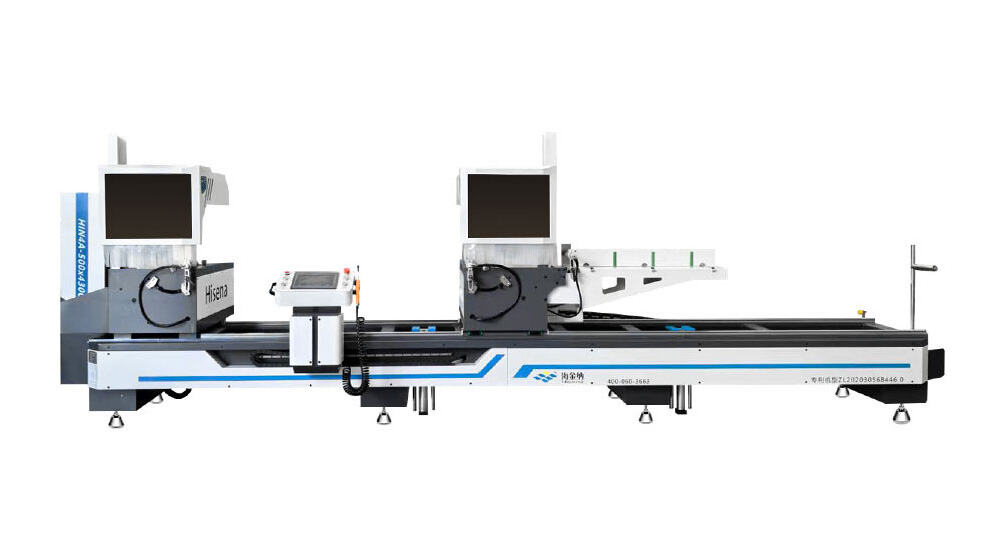
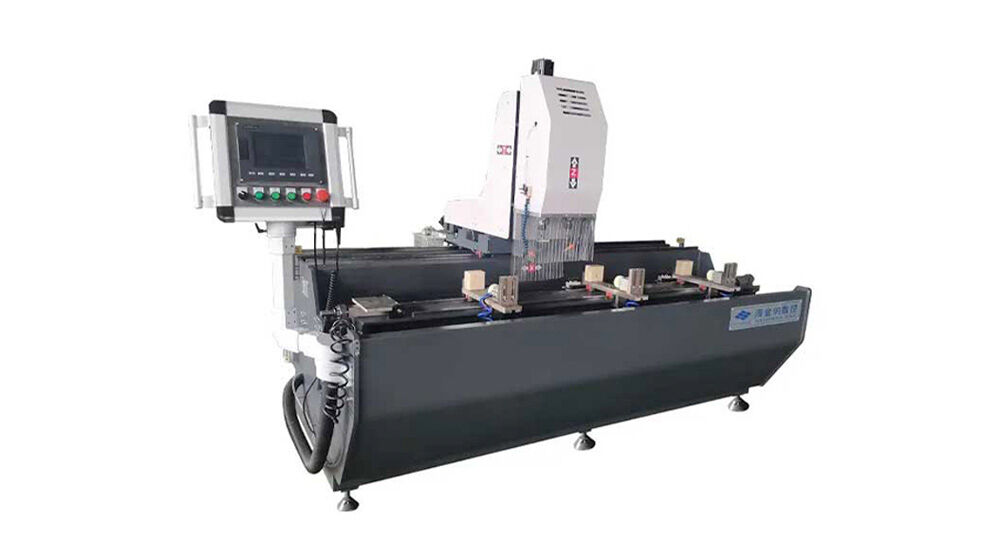
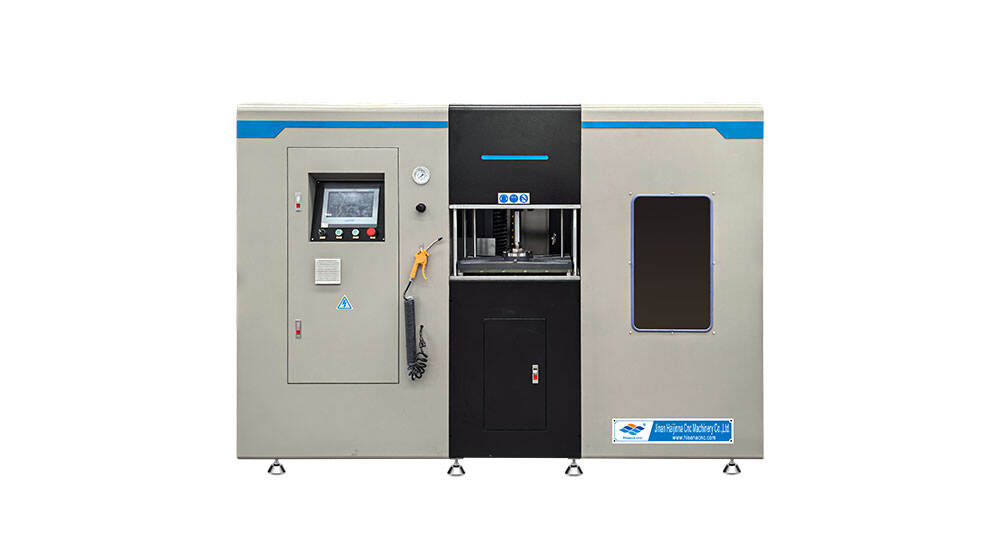
Устаткування для пробивання профілів з ЧПК — це складне виробниче рішення, призначене для виконання точних операцій пробивання на різноманітних профільних матеріалах, зокрема на стальних швелерах, кутових профілях, смугах та профілях нестандартної форми. Цей автоматизований верстат поєднує технологію числового програмного керування (ЧПК) із міцними механічними системами, щоб створювати отвори, прорізи та вирізи з винятковою точністю й повторюваністю. Робота верстата здійснюється за запрограмованою послідовністю, яка встановлює заготовку у потрібне положення та активує механізм пробивання для створення заданих у конструкторській документації візерунків. Сучасні верстати для пробивання профілів з ЧПК оснащені передовими сервоприводними системами, що контролюють як зусилля пробивання, так і позиціонування матеріалу, забезпечуючи чисті різи без деформації матеріалу. Технологічна архітектура включає зручний для користувача інтерфейс керування, за допомогою якого оператори вводять розміри, розташування отворів та послідовності обробки. Верстат автоматично розраховує оптимальні траєкторії руху інструменту й виконує всю операцію пробивання з мінімальним втручанням людини. Основні функції включають пробивання окремих отворів, свердлення візерунків, вирізання вирізів («зубців») та маркування на кількох типах профілів одночасно. Обладнання може обробляти матеріали різної товщини й твердості завдяки регульованим налаштуванням номінального зусилля та системам взаємозамінних інструментів. До ключових технологічних особливостей належать автоматичний вибір інструментів із вбудованих інструментальних магазинів, системи моніторингу в реальному часі, що виявляють помилки позиціонування матеріалу, а також системи безпеки, які блокують роботу верстата за небезпечних умов. Верстат для пробивання профілів з ЧПК оснащений прецизійними лінійними напрямними й кульковими гвинтами для плавної подачі матеріалу, а важкі рами поглинають вібрації під час високошвидкісних циклів пробивання. Застосування охоплює виготовлення конструкцій зі сталі, виробництво будівельних каркасів, виготовлення шасі автомобілів, збирання вагонів залізничного транспорту, виробництво елементів суден, будівництво телекомунікаційних щогл та виготовлення сільськогосподарського обладнання. Галузі промисловості покладаються на цю технологію для ефективної обробки великих обсягів профільних матеріалів із забезпеченням жорстких допусків, необхідних для точного співпадання отворів під болти та точок з’єднання в зібраних конструкціях.

Нові рекомендації щодо продукту

Інвестиції в CNC-верстат для пробивання профілів забезпечують значне підвищення продуктивності, що безпосередньо впливає на вашу чистий прибуток завдяки швидшому часу обробки та зменшенню потреби в ручній праці. Традиційні ручні методи розмітки та свердлення вимагають значних часових витрат і спричиняють людські помилки, тоді як автоматизоване пробивання виконує складні конфігурації отворів за кілька секунд із абсолютною точністю навіть при обробці тисяч деталей. Ваш виробничий цех отримує більшу гнучкість, оскільки оператори можуть швидко перемикатися між різними типами профілів і конфігураціями отворів просто завантажуючи нові програми замість переналаштування механічних налаштувань, що економить цінні виробничі години. Точність, забезпечена комп’ютерним керуванням, усуває накопичувані похибки, характерні для ручних операцій, гарантуючи, що кожен пробитий отвір ідеально відповідає вимогам збирання й зменшуючи дорогостоячу необхідність переділки або відходів матеріалу. Обробка матеріалів стає значно безпечнішою, оскільки працівники більше не повинні вручну розміщувати важкі сталеві профілі під свердлильними верстатами або виконувати громіздкі процедури розмітки, що загрожують травмами. Верстат самостійно виконує позиціонування, тоді як оператори контролюють процес із безпечної відстані. Економія коштів накопичується через кілька каналів: зменшення зносу інструментів завдяки оптимізованим послідовностям пробивання, нижче енергоспоживання порівняно з термічними методами різання та зниження відходів матеріалу завдяки точній обробці «з першого разу». У вашій майстерні підтримується чистіше середовище, оскільки пробивання утворює мінімальну кількість пилу й не виділяє небезпечних парів, на відміну від альтернативних методів — плазмового або газополум’яного різання. CNC-верстат для пробивання профілів легко адаптується до індивідуальних проектів і робіт з прототипування, оскільки програмування нових шаблонів вимагає лише введення даних у програмне забезпечення, а не виготовлення спеціальних пристосувань або шаблонів. Ця гнучкість дозволяє приймати різноманітні замовлення без істотних витрат на підготовку. Планування виробництва стає передбачуванішим, оскільки час автоматизованої обробки залишається постійним, що дозволяє надійно виконувати зобов’язання щодо строків поставки клієнтам. Контроль якості значно покращується, оскільки операції, керовані комп’ютером, усувають варіації, спричинені втомою оператора або різницею у кваліфікації між змінами. Кожен пробитий профіль відповідає однаковим специфікаціям незалежно від обсягу виробництва чи часу доби. Ця технологія також генерує цінні виробничі дані — трекінг часу циклу, використання інструментів та параметрів обробки, що допомагає виявити можливості підвищення ефективності та потреби в технічному обслуговуванні ще до виникнення аварій. Навчання нових операторів стає простішим, оскільки інтуїтивно зрозумілі інтерфейси керування вимагають менш глибоких спеціалізованих знань, ніж навички ручного фрезерування, що зменшує залежність від висококваліфікованого персоналу. Висока довготривала надійність означає, що обладнання продовжує приносити користь роками за умови регулярного технічного обслуговування, забезпечуючи сильний повернення інвестицій за рахунок стабільних високопродуктивних можливостей, які розширюють потужність вашого бізнесу без пропорційного зростання витрат на робочу силу.

Практичні поради

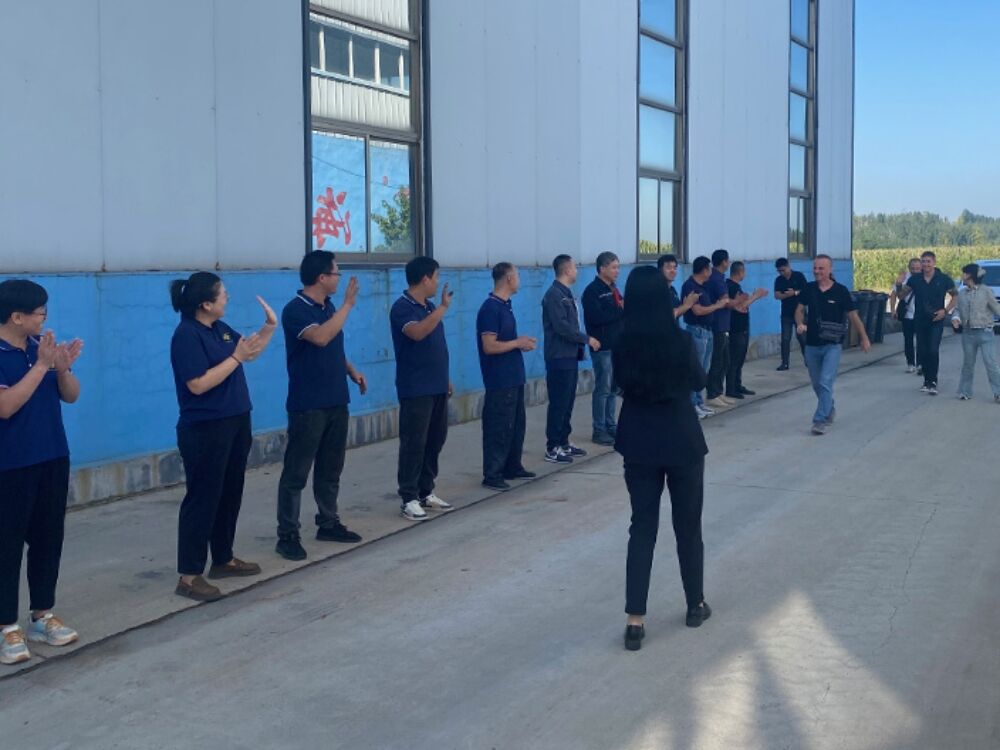
Іноземні клієнти відвідали завод HISENA для практичного навчання роботі з обладнанням та технічних консультацій

30

Apr

Іноземні клієнти відвідали завод HISENA для практичного навчання роботі з обладнанням та технічних консультацій

ПЕРЕГЛЯНУТИ БІЛЬШЕ
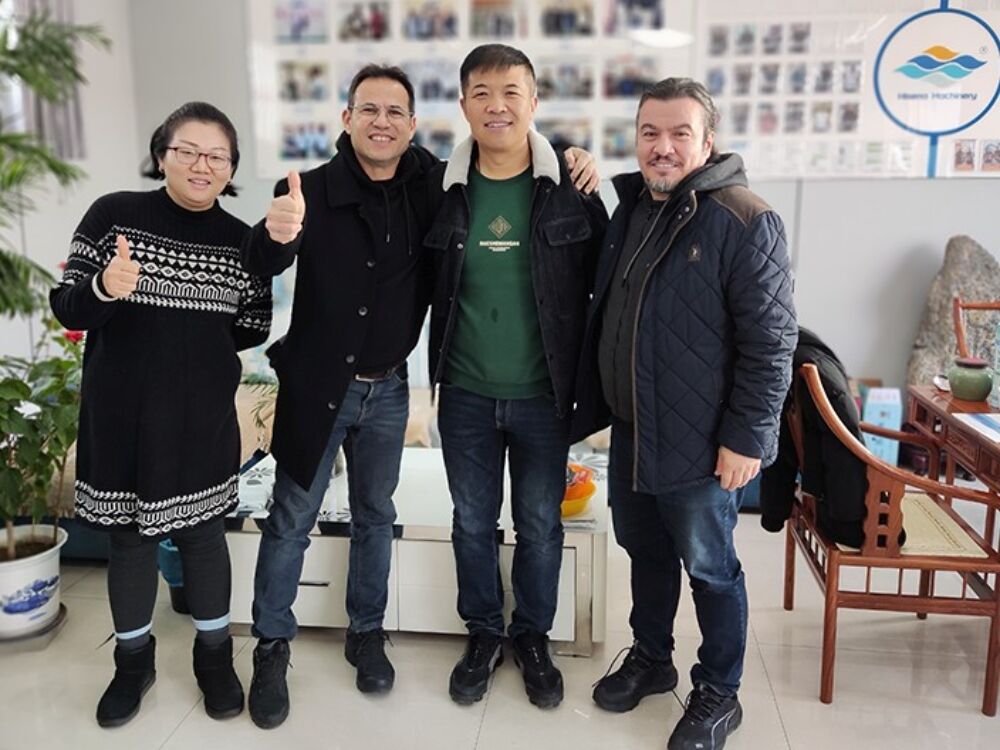
Турецькі клієнти відвідали Hisena: ділові переговори та замовлення обладнання взимку!

14

May

Турецькі клієнти відвідали Hisena: ділові переговори та замовлення обладнання взимку!

ПЕРЕГЛЯНУТИ БІЛЬШЕ
Hisena представляє «CNC-пилу високої точності з оновленою бездротовою передачею» на виставці в Гуандуні

30

Apr

Hisena представляє «CNC-пилу високої точності з оновленою бездротовою передачею» на виставці в Гуандуні

ПЕРЕГЛЯНУТИ БІЛЬШЕ
Hisena відкриває прямий магазин у місті Ченде, провінція Хебей, щоб краще обслуговувати клієнтів

30

Apr

Hisena відкриває прямий магазин у місті Ченде, провінція Хебей, щоб краще обслуговувати клієнтів

ПЕРЕГЛЯНУТИ БІЛЬШЕ

Отримати безкоштовну цитату

Наш представник зв’яжеться з вами найближчим часом.
Назва
Електронна пошта
Телефон
Країна
Назва компанії
Повідомлення
0/1000

чПК-верстат для пробивання профілів

Просунута сервопривідна система позиціонування для безпрецедентної точності

Просунута сервопривідна система позиціонування для безпрецедентної точності

Сервопривідна система позиціонування, інтегрована в CNC-верстат для пробивання профілів, є проривом у сфері виробничої точності, який кардинально змінює підхід виробників до обробки профілів. На відміну від традиційних гідравлічних або пневматичних систем, які схильні до дрейфу й нестабільної реакції, сервомотори забезпечують точний контроль позиції з точністю до сотих міліметра, що гарантує виконання кожної операції пробивання строго в запрограмованих координатах. Ця точність позиціонування стає критично важливою під час виготовлення конструктивних елементів, які мають ідеально збігатися під час збирання: навіть незначні відхилення призводять до проблем з вирівнюванням і потребують трудомістких коригувань безпосередньо на об’єкті. Система сервоприводу керує як поздовжньою подачею профілів через верстат, так і поперечним позиціонуванням для багатовісних операцій пробивання, синхронізуючи рухи з точністю до долі секунди, щоб максимізувати продуктивність без жодних компромісів щодо якості. Енкодери постійно відстежують фактичне положення й порівнюють його з запрограмованими значеннями, автоматично компенсуючи будь-які виявлені відхилення ще до того, як вони вплинуть на готовий виріб. Цей замкнений контур зворотного зв’язку зберігає точність навіть у разі нормального зносу компонентів під час тривалих виробничих циклів. Висока чутливість сервотехнології дозволяє CNC-верстату для пробивання профілів виконувати складні шаблони пробивання, що поєднують різні розміри й форми отворів у межах одного профілю, завершуючи складні конструкції, для яких за традиційними методами знадобилося б кілька ручних операцій і переналаштувань. Профілі прискорення та гальмування оптимізовані програмним забезпеченням, щоб мінімізувати вібрації й механічні напруження в матеріалі під час швидких переміщень, захищаючи як заготовку, так і конструкцію верстата від руйнівних навантажень. Оператори отримують перевагу від програмованих швидкостей позиціонування, які можна адаптувати залежно від характеристик матеріалу: ніжні тонкостінні профілі обробляються з обережною швидкістю, тоді як для масивних конструктивних елементів швидкість максимізує продуктивність. Точне позиціонування також дозволяє реалізовувати передові функції, такі як автоматичне визначення країв — датчики виявляють межі профілю й коригують програму пробивання з урахуванням варіацій у розмірах матеріалу, що повністю усуває брак через невірне позиціонування. Ще однією перевагою є енергоефективність: сервомотори споживають електроенергію лише під час активних рухів і коригування позиції, на відміну від постійно працюючих гідравлічних насосів, які витрачають енергію навіть у стані простою. Вимоги до технічного обслуговування значно зменшуються, оскільки сервосистеми мають менше зношуваних компонентів порівняно з гідравлічними аналогами: немає ущільнень, що можуть протікати, і рідин, які потрібно змінювати, що скорочує простої й експлуатаційні витрати протягом усього терміну служби верстата.

Інтелектуальна система управління інструментами для максимізації експлуатаційної ефективності

Інтелектуальна система управління інструментами для максимізації експлуатаційної ефективності

Сучасні моделі CNC-верстатів для пробивання профілів оснащені інтелектуальними системами управління інструментами, які кардинально змінюють підхід виробників до багатопроцесних операцій та оптимізації інструментів. Ця складна технологія автоматично вибирає відповідні пробивні інструменти з інтегрованого магазину, що містить кілька комплектів матриць, усуваючи ручну заміну інструментів, яка перериває потік виробництва й споживає цінний час обробки. Система відстежує історію використання кожного інструмента, фіксуючи кількість ударів та розраховуючи залишковий термін експлуатації на основі типів і товщин оброблюваних матеріалів. Попереджувальні повідомлення про передбачувальне технічне обслуговування сповіщають операторів про наближення інструментів до оптимальної точки заміни, запобігаючи неочікуваним відмовам під час виробничих циклів, що можуть пошкодити заготовки або призвести до простою верстата. Розташування інструментів у магазині дозволяє стратегічно організувати найчастіше використовувані матриці в позиціях, які мінімізують час заміни інструментів, а система керування оптимізує послідовність пробивання, групуючи операції, що вимагають одного й того самого інструмента, перед переходом до інших матриць. Таке інтелектуальне упорядкування зменшує непродуктивні цикли заміни інструментів і збільшує частку часу, який фактично витрачається на обробку матеріалів. Кожну позицію інструменту в магазині можна налаштувати з конкретними параметрами, включаючи максимальні обмеження за зусиллям (тоннажем), рекомендовані сфери застосування для різних матеріалів та розмірні специфікації, на які система керування посилається під час генерації програм пробивання. Системи безпеки з блокуванням запобігають помилкам у виборі інструментів, що могли б перевищити допустимі значення зусиль або спробувати виконати операції з непідходящою геометрією матриць. Інтерфейс керування CNC-верстатом для пробивання профілів відображає візуальні зображення поточної конфігурації магазину інструментів, що допомагає операторам швидко перевірити наявність необхідних інструментів перед початком виробничих партій. Системи ідентифікації інструментів, що використовують RFID-технологію або механічне кодування, забезпечують встановлення правильних матриць у визначених позиціях магазину, усуваючи дорогоцінні помилки, пов’язані з ручним налаштуванням інструментів. У передових системах навіть передбачено швидкозмінні тримачі інструментів, що дозволяють оперативно перенастроювати магазин під різні виробничі вимоги без тривалого простою. База даних управління інструментами зберігає детальну інформацію про кожен комплект матриць, включаючи дати закупівлі, історію відновлення та характеристики продуктивності в різних матеріальних застосуваннях. Ці дані дозволяють приймати обґрунтовані рішення щодо інструментальних інвестицій та стратегій заміни, що забезпечує оптимальну економічну ефективність. Оператори також можуть програмувати спеціальні траєкторії руху інструментів з урахуванням особливих характеристик матриць, наприклад, мінімальних відстаней від краю або вимог щодо відстані між сусідніми отворами, забезпечуючи збереження структурної цілісності пробитих елементів та відповідність інженерним специфікаціям без необхідності ручних розрахунків чи експериментального налаштування під час підготовки.
Міцна конструкція, що забезпечує тривалу надійність

Міцна конструкція, що забезпечує тривалу надійність

Конструктивна основа верстата для пробивання профілів з ЧПК включає інженерні принципи, спеціально розроблені для витримування екстремальних сил і постійних експлуатаційних навантажень у середовищах масового виготовлення металевих виробів. Масивні литі чавунні або зварні сталеві рами утворюють основу верстата, забезпечуючи масу й жорсткість, необхідні для поглинання ударів під час пробивання та запобігання деформації, що з часом могла б погіршити точність розташування отворів. Конструкції рам піддаються аналізу методом скінченних елементів на етапі розробки, щоб виявити зони концентрації напружень і оптимізувати розподіл матеріалу, забезпечуючи структурну цілісність й одночасно мінімізуючи зайву вагу, яка збільшує вимоги до фундаменту та вартість монтажу. Точні шліфовані лінійні направляючі рейки підтримують системи подачі матеріалу, забезпечуючи плавне переміщення навіть після мільйонів робочих циклів і стійкість до бічних сил, що виникають під час пробивання з відхиленням від центру. Ці направляючі захищені від металевої стружки та охолоджувальної рідини гармошкоподібними кришками й скребками, що продовжує термін служби компонентів у важких умовах виробництва. Сам механізм пробивання використовує підшипники збільшених розмірів та компоненти з загартованої сталі, розраховані на сили, що перевищують звичайні експлуатаційні вимоги, забезпечуючи запас безпеки, який запобігає передчасному зносу й катастрофічним відмовам. Гідравлічні або механічні системи пробивання проектуються з урахуванням принципів множення зусилля, щоб забезпечити необхідну потужність (у тоннах) для пробивання товстих матеріалів при збереженні компактних габаритів і розумного енергоспоживання. Верстат для пробивання профілів з ЧПК оснащений системами гасіння вібрацій, у тому числі ізольованими точками кріплення та композитними елементами рами, що мінімізують передачу шуму в сусідні робочі зони й створюють більш комфортні умови для операторів та сусідніх обладнань. Системи теплового управління регулюють робочу температуру за допомогою стратегічно розташованих вентиляційних отворів та додаткових охолоджувальних контурів для гідравлічних компонентів, запобігаючи погіршенню продуктивності під час тривалих виробничих циклів у теплих умовах. Електричні шафи мають промисловий ступінь захисту, що захищає керуючі компоненти від пилу, вологи та екстремальних температур, типових для цехів металообробки. Системи кабельного менеджменту прокладають силові та сигнальні кабелі через захищені канали, що запобігають їх пошкодженню рухомими частинами або випадковим контактом під час технічного обслуговування. Панелі доступу та точки технічного обслуговування розташовані стратегічно, щоб полегшити проведення планових робіт — змащення, регулювання та заміни компонентів — без потреби в розбиранні великої частини верстата або використанні спеціалізованих інструментів. Філософія міцної конструкції поширюється й на системи підтримки заготовок, у тому числі регульовані столи та роликові конвеєри, які забезпечують сумісність із різними розмірами профілів і зберігають стабільне положення заготовки під час пробивання. Такі опорні конструкції запобігають провисанню або скручуванню матеріалу, що може призвести до помилок у позиціонуванні або створити небезпечні умови. Стандарти високої якості виробництва забезпечують стабільність монтажних допусків і специфікацій компонентів у всіх партіях, що гарантує передбачувані експлуатаційні характеристики та спрощує управління запасними частинами для операторів, які обслуговують кілька верстатів у різних цехах або на різних виробничих лініях.

Отримати безкоштовну цитату

Наш представник зв’яжеться з вами найближчим часом.
Назва
Електронна пошта
Телефон
Країна
Назва компанії
Повідомлення
0/1000