Pokročilý servopoháněný systém polohování pro nekonkurovatelnou přesnost
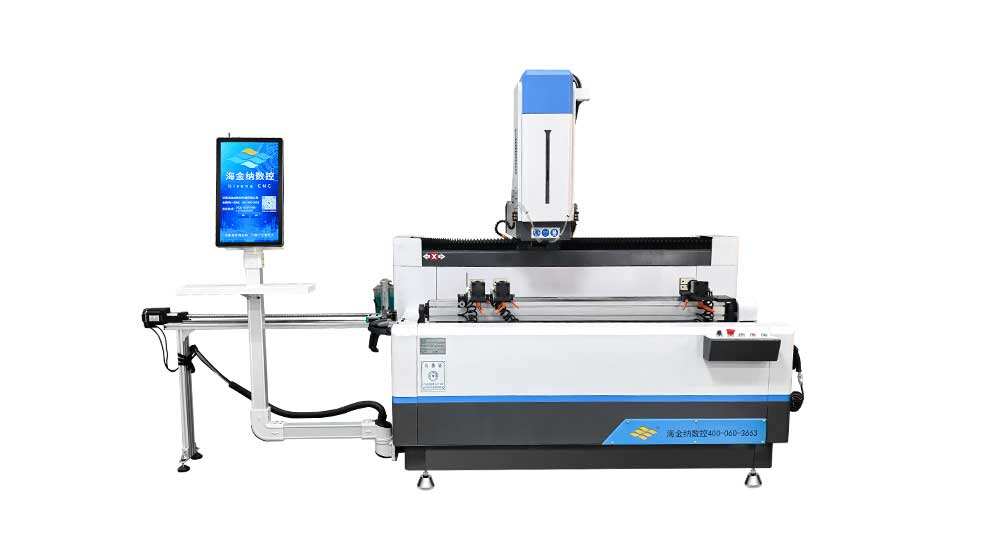
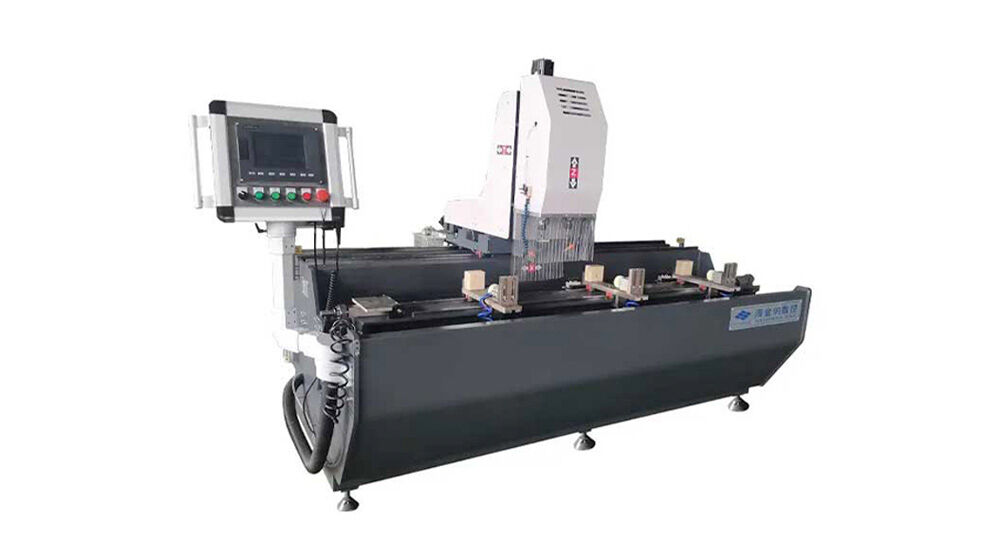
Servopoháněný systém polohování integrovaný v CNC stroji pro děrování profilů představuje průlom v oblasti výrobní přesnosti, který mění způsob, jakým výrobci přistupují k úkolům zpracování profilů. Na rozdíl od běžných hydraulických nebo pneumatických systémů, které trpí driftováním a nekonzistentní odezvou, servomotory poskytují přesnou polohovou kontrolu měřenou setinami milimetru, čímž je zajištěno, že každá operace děrování proběhne přesně na naprogramovaných souřadnicích. Tato přesnost polohování je rozhodující při výrobě konstrukčních prvků, které se musí při montáži dokonale zarovnat – již nepatrné odchylky totiž způsobují problémy s zarovnáním a vyžadují časově náročné úpravy přímo na stavbě. Servosystém řídí jak podélné podávání profilů strojem, tak i příčné polohování pro víceosé operace děrování a koordinuje pohyby s přesností na setiny sekundy, čímž maximalizuje výkon bez kompromisu na kvalitě. Kódery neustále monitorují skutečné polohy a porovnávají je s naprogramovanými hodnotami, automaticky kompenzují všechny zaznamenané odchylky ještě před tím, než by ovlivnily hotový výrobek. Tento zpětnovazební uzavřený okruh udržuje přesnost i v případě běžného opotřebení komponentů během dlouhodobých výrobních cyklů. Rychlá odezva servotechnologie umožňuje CNC stroji pro děrování profilů provádět složité děrovací vzory, které kombinují různé velikosti a tvary otvorů v rámci jednoho úseku profilu, a dokončovat tak složité návrhy, které by při použití tradičních metod vyžadovaly několik ručních operací a změn nastavení. Profily zrychlení a zpomalení jsou optimalizovány softwarově za účelem minimalizace vibrací a mechanického namáhání materiálu během rychlých polohovacích pohybů, čímž se chrání jak obrobek, tak konstrukce stroje před poškozujícími silami. Obsluha profituje z programovatelných rychlostí polohování, které lze upravit podle vlastností materiálu – jemné tenkostěnné profily se například zpracovávají konzervativními rychlostmi, zatímco u těžkých konstrukčních profilů se maximalizuje výkon. Přesné polohování umožňuje také pokročilé funkce, jako je automatické detekování okraje, kdy senzory lokalizují hranice profilu a upravují děrovací program tak, aby kompenzovaly odchylky rozměrů materiálu, čímž se eliminuje odpad z nesprávně zarovnaných operací. Další výhodou je energetická účinnost: servomotory spotřebovávají elektrickou energii pouze během aktivních pohybů a korekcí polohy, na rozdíl od hydraulických čerpadel, která běží nepřetržitě a plýtvají energií i v době prostojů. Údržbové nároky výrazně klesají, protože servosystémy obsahují méně opotřebitelných komponentů než jejich hydraulické protějšky – nejsou zde žádná těsnění, která by mohla unikat, ani kapaliny, které by bylo nutné měnit, čímž se snižují jak prostoj stroje, tak provozní náklady během celé životnosti stroje.
 ×


 EN