
 EN


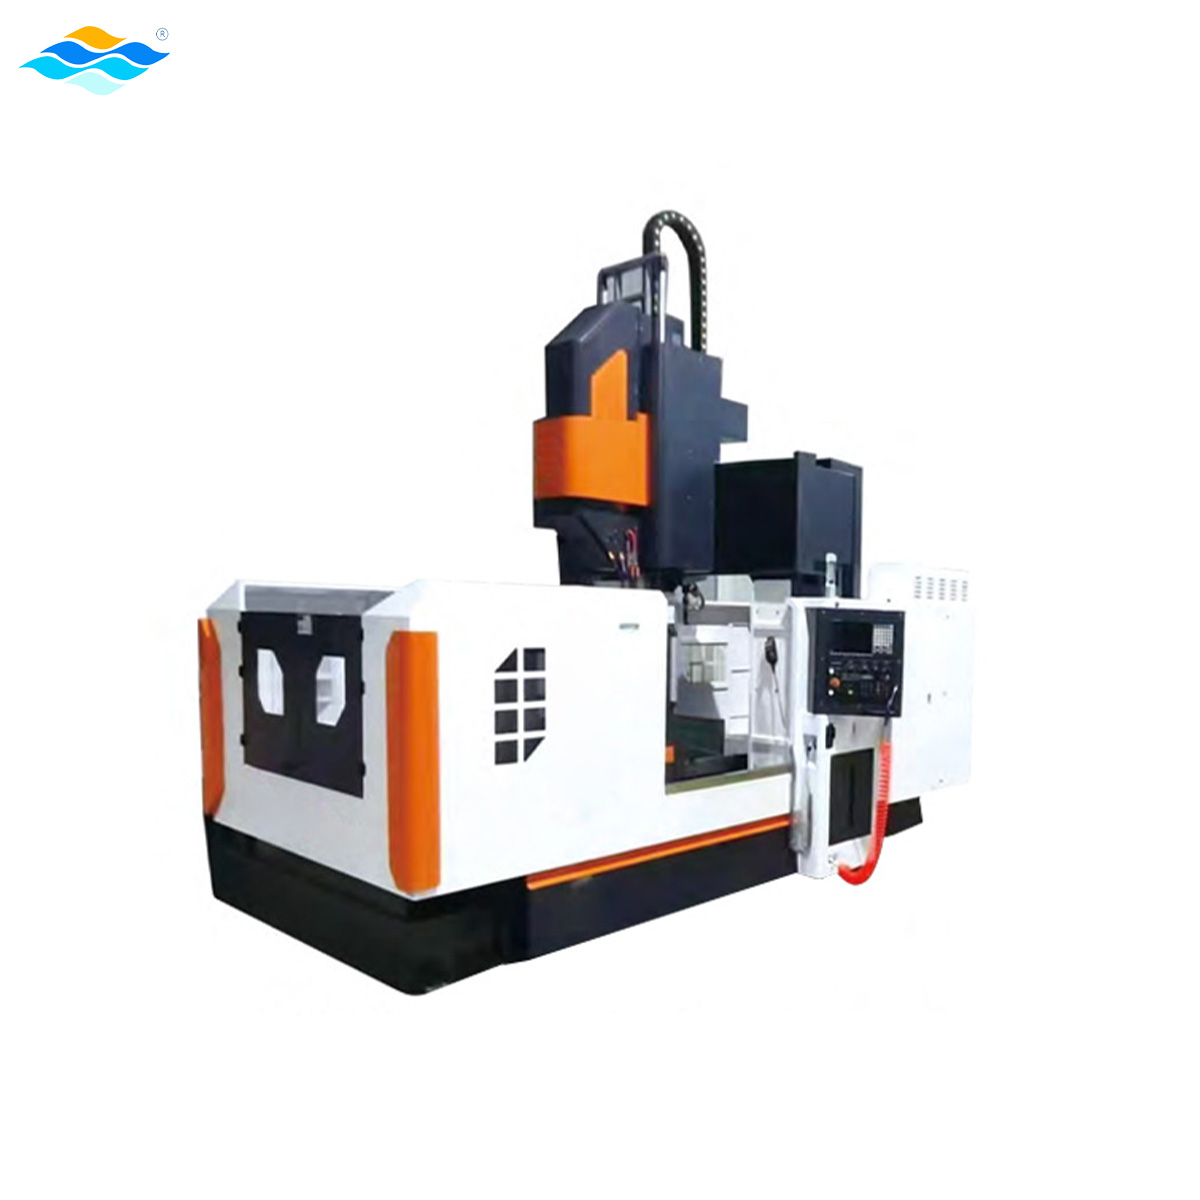
De portalfräsmaskin representerar en grundläggande förändring i hur tillverkare närmar sig bearbetning av stora format arbetsstycken. Till skillnad från traditionella vertikala fräscentrum som begränsar arbetsstyckens dimensioner har en portfräs en broliknande konstruktion som sträcker sig horisontellt över ett stationärt arbetsbord, vilket möjliggör bearbetning av exceptionellt stora delar. Denna designfilosofi har omvandlat branscher som sträcker sig från framställning av luft- och rymdfartskomponenter till tillverkning av tung utrustning. En portfräs ger oöverträffad styvhet, termisk stabilitet och precisionskontroll vid bearbetning av överdimensionerade komponenter som konventionella verktygsmaskiner inte kan hantera effektivt.
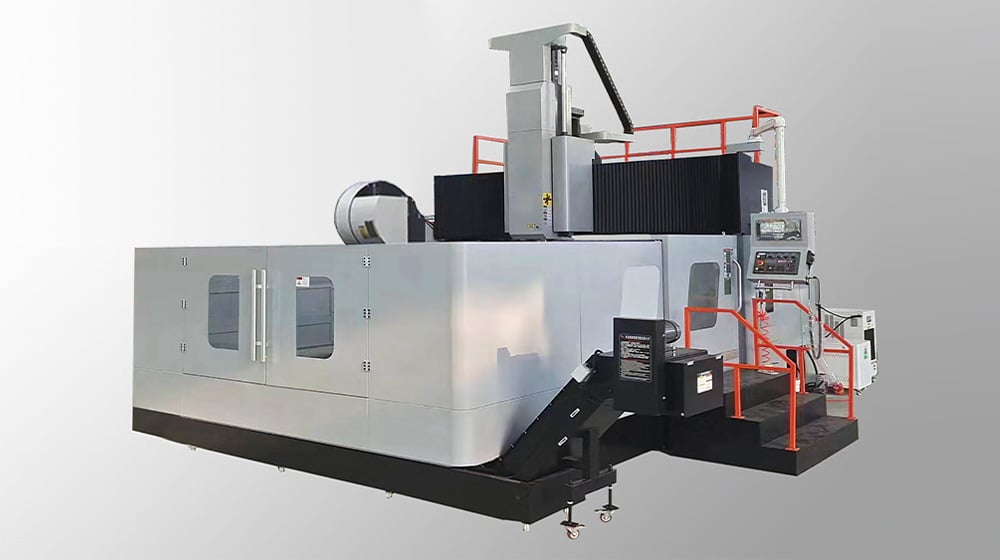
En portalkåpfräs är en kombination av massiv strukturell stöd och fleraxlig fräsning för att hantera krävande bearbetningsuppgifter i stort format. Bro- eller portalkonstruktionen ger exceptionell balkstyvhet samtidigt som skärbelastningar fördelas över flera stödpunkter. Denna arkitektur gör att en portalkåpfräs kan bibehålla strikta dimensionsnoggrannheter även vid kraftfulla grovbearbetningsoperationer på stora arbetsstycken. Organisationer som kräver bearbetningskapacitet i stort format inser att investering i en portalkåpfräs grundläggande förändrar deras produktionskapacitet och konkurrensposition inom marknaderna för precisionstillverkning.
Kärnkonstruktion och strukturell innovation
Portalkonfiguration
En portfräs används med en utskjutande eller portliknande ramkonstruktion där frässpindeln rör sig längs en horisontell balk som är upphängd mellan två styva vertikala kolonner. Denna konfiguration skiljer en portfräs från traditionella bänkfräsar, eftersom arbetsstycket förblir stillastående på bordet medan verktyget rör sig ovanpå det. Brokonstruktionen i en portfräs gör att ingenjörer kan montera arbetsstycken av nästan vilken horisontell storlek som helst – begränsningen bestäms främst av fabrikens golvarea snarare än maskinens geometri. Den inbyggda funktionen att hålla arbetsstycket stilla i en portfräs ger betydande fördelar vid storskalig bearbetning, inklusive förenklad arbetsstycksfixering, minskad inställningskomplexitet och förbättrad operatörsäkerhet vid verktygsbyten.
Strukturell styvhet och precision
Den exceptionella styvheten hos en portfräsmaskin härrör från dess lådformiga konstruktion och flerpunktsstödsystem. När en portfräsmaskin är i drift fördelas skärkrafterna över den breda brokonstruktionen istället för att koncentreras på en enda spindelaxel. Denna lastfördelning innebär att en portfräsmaskin bibehåller sitt dimensionsnoggranna utförande under långa produktionsserier som omfattar storskalig bearbetning. Högnoggranna kulkulor, linjära rörelseguider och slutna återkopplingssystem som integrerats i moderna portfräsmaskiner säkerställer att verktygsnoggrannheten förblir konstant, oavsett om det är den första eller tusende delen som bearbetas. Den inbyggda stabiliteten hos en portfräsmaskin gör den till den föredragna plattformen för applikationer som kräver mikronnoggrannhet vid komponenter med längder på tiotals meter.
Storskalig bearbetningskapacitet och applikationer
Utökad arbetsomfattning
Storformatbearbetning blir ekonomiskt genomförbar när den utförs på en portalmaskin eftersom maskinens arkitektur nästan inte ställer några begränsningar på arbetsstyckets storlek. En typisk portalmaskin kan hantera arbetsstycken med längder mellan 5 och 20 meter och djup upp till 3–5 meter, beroende på bordets konfiguration. Industrisektorer som kräver storformatbearbetning – till exempel luft- och rymdfart, fordonsteknik och marin tillverkning – standardiserar på portalmaskiner för att undvika sekundär hantering. För storformatbearbetningsapplikationer omvandlar en portalmaskin deltillverkningsarbetsflöden genom att sammanföra flera operationer som traditionellt krävt överföring mellan olika verktygsmaskiner. Denna sammanföring minskar ledtider, minimerar risken för skador på delar och förbättrar kvaliteten vid första bearbetningen för storformatbearbetningsprojekt.
Precision i fleraxlig skärning
En modern portalkåpfräsmaskin har vanligtvis 5 till 9 rörelseaxlar, vilket möjliggör samtidig flerplansfräsning för storskalig bearbetning. Femaxliga konfigurationer på en portalkåpfräsmaskin gör det möjligt for ingenjörer att bearbeta komplexa ytor, hålprofiler och underskärningsgeometrier utan att ompositionera arbetsstycket. När man planerar storskaliga bearbetningssekvenser utnyttjar konstruktörer de avancerade interpoleringsfunktionerna hos en portalkåpfräsmaskin för att minimera onödig verktygsväg och förkorta cykeltider. Den kontinuerliga spindelrotationen kombinerad med kontrollerad bordlutning som finns tillgänglig på avancerade portalkåpfräsmaskinplattformar möjliggör samtidiga slutförande- och halvslutförandeoperationer under storskalig bearbetning. Organisationer som utför storskaliga bearbetningsoperationer på en portalkåpfräsmaskin upplever betydande minskningar av den totala bearbetningstiden jämfört med konventionella flerstegsmetoder.
Driftsexcellens och avkastning på investeringen
Effektivitetsvinster i produktionen
En portalmaskin optimerar genomströmningen genom att kombinera en stor bearbetningsvolym med snabba verktygsbytssystem och automatiserade fästsystem. Minskad installations- och förberedelsetid utgör en av de mest värdefulla fördelarna med att använda en portalmaskin för storformatbearbetning, eftersom komplexa arbetsstycken monteras en gång och fullständigt bearbetas utan mellanliggande överföringar. De förutsägbara cykeltidskarakteristikerna hos en portalmaskin gör att tillverkare kan ange leveranstider med tillförlitlighet vid utförande av storformatbearbetningsavtal. Termiska kompensationssystem inbyggda i avancerade styrarkitekturer för portalmaskiner justerar automatiskt för variationer i omgivningstemperaturen, vilket säkerställer noggrannhet vid storformatbearbetning under långa produktionsskift. Företag som infört en portalmaskin för storformatbearbetning rapporterar produktivitetsökningar på 30–50 procent jämfört med tidigare sekventiella bearbetningsmetoder.
Kvalitets säkerställande och spårbarhet
Integrerade mätssystem på moderna portalmaskinplattformar möjliggör verkligidskvalitetsverifiering under bearbetning av stora format. Många tillverkare använder en portalmaskin med in-process-proberingsfunktioner som automatiskt validerar kritiska mått och utlöser korrektiva justeringar. Denna kvalitetsintegration gör portalmaskiner idealiska för bearbetning av stora format inom reglerade branscher, inklusive luft- och rymdfart samt försvarssektorn. Den fullständiga bearbetningshistoriken som registreras av portalmaskinens styrsystem ger spårbarhetsdokumentation som är avgörande för projekt med bearbetning av stora format som omfattas av strikta efterlevnadskrav. Organisationer som använder portalmaskiner för bearbetning av stora format uppnår konsekvent processförmågeindex över 1,67, vilket visar på överlägsen dimensionskontroll.
Vanliga frågor
Vad gör en portfräs så överlägsen för storskalig bearbetning jämfört med traditionella vertikala fräsar?
En portfräs är särskilt lämplig för storskalig bearbetning eftersom dess brokonstruktion placerar det stationära arbetsstycket under det rörliga spindelsystemet, vilket eliminerar de dimensionella begränsningar som är inneboende i traditionella maskiner. Vertikala fräsar kräver att arbetsstyckena är tillräckligt små för att få plats inom deras spindelomfång, vilket begränsar den maximala storleken på arbetsstyckena. En portfräs som är utformad för storskalig bearbetning kan hantera arbetsstycken som sträcker sig 10–20 meter utan att försämra styvhet eller precision. Den fördelade belastningsvägen genom portkonstruktionen innebär att snitt vid storskalig bearbetning orsakar lägre spänningskoncentrationer än koncentrerade laster i spindelbaserade maskiner. För alla projekt inom storskalig bearbetning ger en portfräs kortare cykeltider, färre omställningar och bättre delkvalitet jämfört med alternativa lösningar.
Hur upprätthåller en portfräsautomat precision vid kraftig bearbetning i stora format?
En portalmaskin bibehåller exceptionell styvhet vid storförmat bearbetning tack vare sin lådformiga konstruktion och flerpunktsstöd som är fördelat över brospannet. Skärkrafterna vid storförmat bearbetning överförs genom hela portalkonstruktionen i stället för att koncentreras på en enda spindellager, vilket gör att en portalmaskin kan hantera högre fördjupningar och snabbare skärhastigheter. Direkt återkoppling från linjära kodare och termiska kompensationssystem gör att en portalmaskin kan korrigera avböjning i realtid under storförmat bearbetning. Den beprövade konstruktionen av en portalmaskin för storförmat bearbetning uppnår regelbundet geometriska toleransackumuleringar som är strängare än ±0,05 millimeter på delar som mäter flera meter. Denna förmåga visar hur en portalmaskin grundläggande förändrar prestandan vid storförmat bearbetning jämfört med andra maskinklasser.
Vilka branscher drar mest nytta av att investera i en portalmaskin för storförmat bearbetning?
Leverantörer till luft- och rymdfarten använder en portfräs för storskalig bearbetning av flygplanskroppssektioner, vingkomponenter och strukturella samlingar som överskrider kapaciteten hos traditionell utrustning. Bilindustrins leverantörer använder en portfräs för storskalig bearbetning av komplex verktygsstämpling, fästen och prototypkomponenter. Fartygsindustrin är beroende av en portfräs för storskalig bearbetning av propelleraxlar, skrovssektioner och strukturella ramverk. Tillverkare av tung utrustning använder en portfräs för storskalig bearbetning av växellådshus, motorblock och rammonteringar. Alla organisationer som tillverkar komponenter som överstiger 5 meter i någon dimension bör utvärdera om en portfräs uppfyller kraven på storskalig bearbetning och skulle generera en mätbar avkastning på investeringen inom befintliga produktionsplaner.