
 EN


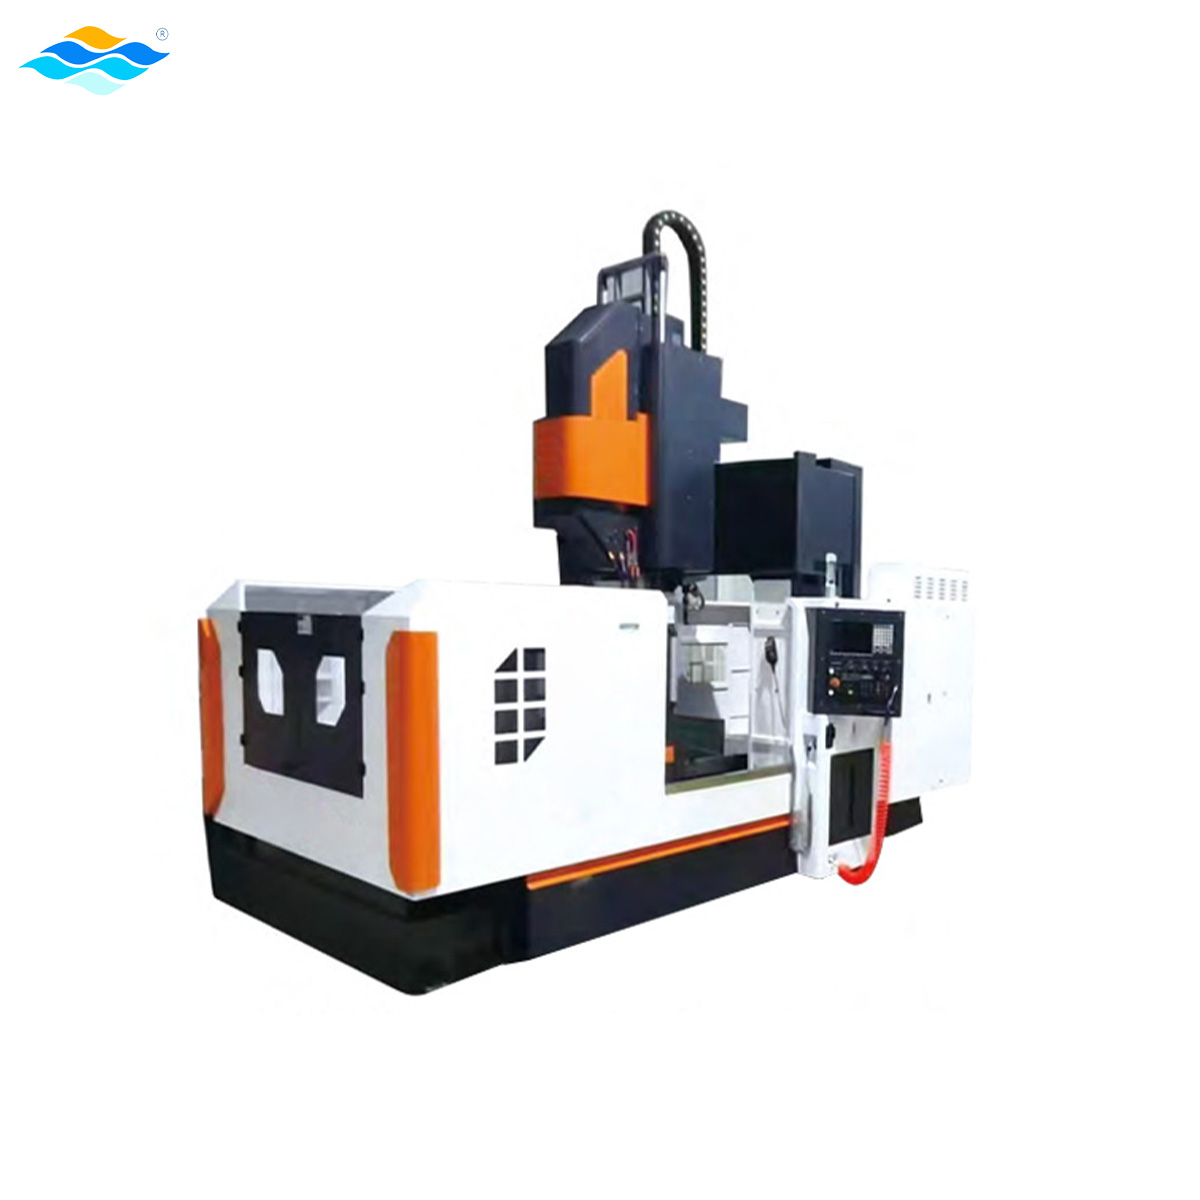
Den portalfræsemaskine repræsenterer en grundlæggende ændring i, hvordan producenter tilgangar store formstykke til maskinbearbejdning. I modsætning til traditionelle vertikale fræsemaskiner, der begrænser formstykkenes dimensioner, har en portfræsemaskine en bro-lignende arkitektur, der strækker sig vandret over et stationært arbejdsbord og muliggør maskinbearbejdning af ekstremt store dele. Denne designfilosofi har transformeret brancher fra luftfartskomponentfremstilling til tung udstyrsproduktion. En portfræsemaskine leverer uslåelig stivhed, termisk stabilitet og præcisionskontrol ved bearbejdning af overdimensionerede komponenter, som konventionelle maskinværktøjer ikke kan håndtere effektivt.
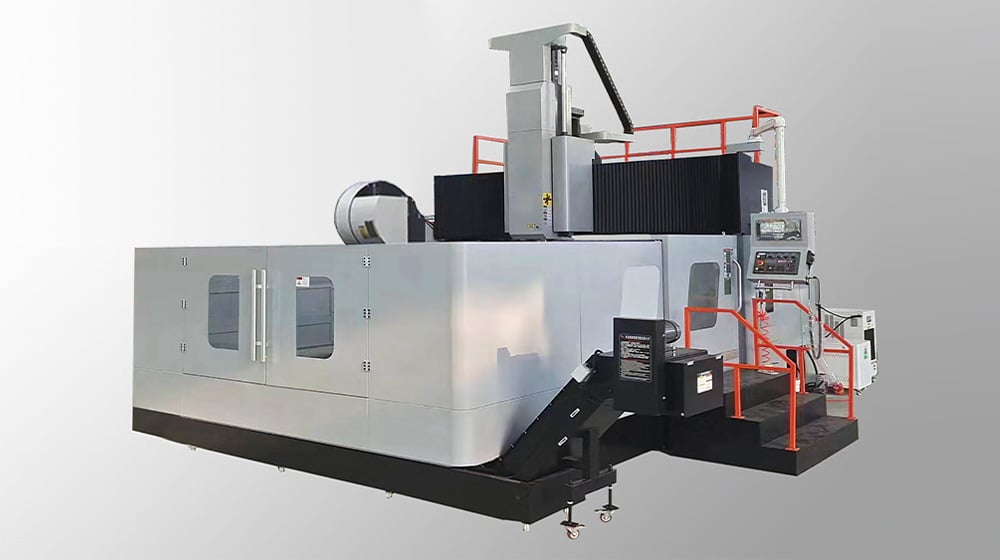
En portalmaskine kombinerer massiv konstruktionsstøtte med flerakset fræsningskapacitet til at håndtere krævende fremstillingsopgaver i stort format. Bro- eller portalkonstruktionen sikrer ekstraordinær bjælkestivhed, mens fræsningsbelastninger fordeles på flere understøtningspunkter. Denne arkitektur gør det muligt for en portalmaskine at opretholde præcise dimensionstolerancer, selv under tunge udskæringsoperationer på store arbejdsemner. Organisationer, der har brug for fremstillingskapacitet i stort format, erkender, at investering i en portalmaskine grundlæggende ændrer deres produktionskapacitet og konkurrencemæssige position inden for præcisionsfremstillingsmarkederne.
Kernedesignarkitektur og strukturel innovation
Portalkonstruktionskonfiguration
En portalmaskine anvender en udhængs- eller portalramme-konstruktion, hvor skærespindlen bevæger sig langs en vandret bjælke, der er ophængt mellem to stive lodrette søjler. Denne konfiguration adskiller en portalmaskine fra traditionelle sengemaskiner, fordi emnet forbliver stationært på bordet, mens værktøjet bevæger sig over det. Brokonstruktionen i en portalmaskine giver ingeniører mulighed for at montere emner af næsten enhver vandret størrelse – begrænset primært af fabriksgulvets areal snarere end maskinens geometri. Den stationære-emne-tilgang, som er karakteristisk for portalmaskiner, giver betydelige fordele ved storformet bearbejdning, herunder forenklet emnefastspænding, reduceret indstillingsskønhed og forbedret operatørsikkerhed under værktøjsudskiftning.
Konstruktionsstivhed og præcision
Den ekstraordinære stivhed af en portalfræsemaskine stammer fra dens kassebjælkekonstruktion og flerpunktsstøttesystem. Når en portalfræsemaskine er i drift, fordeles fræsekraftene over den brede brostruktur i stedet for at koncentrere sig om én enkelt spindelakse. Denne lastfordeling betyder, at en portalfræsemaskine opretholder dimensional nøjagtighed over lange produktionsløb med storformatbearbejdning. Højpræcise kugleskruer, lineære bevægelsesføringer og lukkede feedbacksystemer, der er integreret i moderne portalfræsemaskiner, sikrer, at værktøjsstyknøjagtigheden forbliver konstant – uanset om der bearbejdes første eller tusindende emne. Den indbyggede stabilitet i en portalfræsemaskine gør den til det foretrukne platform for anvendelser, der kræver mikronnøjagtighed på komponenter, der måler tiere af meter i længden.
Storformatbearbejdningskapacitet og anvendelser
Udvidet emneomfang
Storformat-bearbejdning bliver økonomisk hensigtsmæssig, når den udføres på en portalmaskine, fordi maskinens arkitektur næsten ikke stiller størrelsesbegrænsninger til værkdelen. En typisk portalmaskine kan håndtere værkdelen fra 5 meter til 20 meter i længde og med dybder op til 3–5 meter, afhængigt af bordkonfigurationen. Brancher, der kræver storformat-bearbejdning – såsom luft- og rumfart, bilindustriens værktøjsfremstilling samt skibsbygning – standardiserer på portalmaskiner for at undgå sekundære håndteringsoperationer. For storformat-bearbejdningsapplikationer omdanner en portalmaskine arbejdsgangene for fremstilling af dele ved at samle flere operationer, som traditionelt krævede overførsel mellem forskellige maskinværktøjer. Denne samling reducerer gennemløbstider, mindsker risikoen for beskadigelse af dele og forbedrer kvaliteten ved første fremstilling for storformat-bearbejdningsprojekter.
Præcision ved flerakse-savning
En moderne portalmaskine har typisk 5–9 bevægelsesakser, hvilket gør det muligt at udføre simultan flerplan-skæring til storformat-bearbejdning. Fem-akse-konfigurationer på en portalmaskine giver ingeniører mulighed for at bearbejde komplekse overflader, kavitetsegenskaber og underskårne geometrier uden at skulle omplacere emnet. Når man planlægger storformat-bearbejdningssekvenser, udnytter designere de avancerede interpolationsfunktioner i en portalmaskine til at minimere unødigt gentagelse af værktøjsstier og forkorte cykeltider. Den kontinuerte spindelrotation kombineret med kontrolleret bordkældning, som er tilgængelig på avancerede portalmaskine-platforme, gør det muligt at udføre færdigbearbejdning og halvfærdigbearbejdning samtidigt under storformat-bearbejdning. Organisationer, der udfører storformat-bearbejdning på en portalmaskine, oplever betydelige reduktioner i den samlede bearbejdnings tid i forhold til konventionelle flertrins-metoder.
Driftsmæssig fremragende ydelse og afkast på investeringen
Produktionseffektivitetsforbedringer
En portalmaskine optimerer gennemløbstiden ved at kombinere en stor bearbejdningskapacitet med hurtige værktøjsskiftsystemer og automatiserede fastspændingsgrænseflader. Reduktion af opsætningstiden udgør en af de mest værdifulde fordele ved brug af en portalmaskine til storformatbearbejdning, fordi komplekse arbejdsemner monteres én gang og færdigbearbejdes uden mellemtransferrer. De forudsigelige cykeltidskarakteristika for en portalmaskine giver producenter mulighed for at angive leveringstider med tillid, når de udfører kontrakter inden for storformatbearbejdning. Termiske kompensationssystemer, der er integreret i avancerede portalmaskinekontrolarkitekturer, justerer automatisk for variationer i omgivende temperatur og sikrer nøjagtighed ved storformatbearbejdning i løbet af længerevarende produktionsskift. Virksomheder, der implementerer en portalmaskine til storformatbearbejdning, rapporterer produktivitetsforøgelser på 30–50 procent sammenlignet med tidligere sekventielle bearbejdningsmetoder.
Kvalitetssikring og sporbarhed
Integrerede målesystemer på moderne gitterfræsemaskineplatforme muliggør realtidskvalitetsverificering under store fræseoperationer. Mange producenter opererer en gitterfræsemaskine med in-process-probing-funktioner, der automatisk validerer kritiske dimensioner og udløser korrektive justeringer. Denne kvalitetsintegration gør en gitterfræsemaskine ideelt egnet til store fræseapplikationer inden for regulerede industrier, herunder luftfarts- og forsvarssektoren. Den komplette fræsehistorik, som registreres af en gitterfræsemaskines styresystemer, leverer sporbare dokumenter, der er afgørende for store fræseprojekter, der er underlagt strenge overholdelseskrav. Organisationer, der anvender en gitterfræsemaskine til store fræseopgaver, opnår konsekvent proceskapabilitetsindeks over 1,67, hvilket demonstrerer fremragende dimensionskontrol.
Ofte stillede spørgsmål
Hvad gør en portalmaskine bedre til storformet bearbejdning sammenlignet med traditionelle vertikale fræsemaskiner?
En portalmaskine er fremragende til storformet bearbejdning, fordi broarkitekturen placerer det stationære arbejdsemne under det bevægelige spindelsystem og dermed eliminerer de dimensionelle begrænsninger, der er indbygget i traditionelle maskiner. Vertikale fræsemaskiner kræver arbejdsemner, der er små nok til at passe inden for deres spindelområde, hvilket begrænser den maksimale størrelse af arbejdsemnerne. En portalmaskine, der er designet til storformet bearbejdning, kan håndtere arbejdsemner på op til 10–20 meter uden at kompromittere stivhed eller præcision. Den fordelt belastningsvej gennem portalkonstruktionen betyder, at skæreforcer ved storformet bearbejdning genererer lavere spændingskoncentrationer end de koncentrerede belastninger i spindelbaserede maskiner. For ethvert projekt inden for storformet bearbejdning leverer en portalmaskine kortere cykeltider, færre opsætningsomstillinger og bedre delkvalitet sammenlignet med alternative løsninger.
Hvordan opretholder en portfræsemaskine præcision under kraftig fræsning i store formateringsoperationer?
En portalmaskine opretholder ekstraordinær stivhed under storformet bearbejdning takket være sin kassebjælkekonstruktion og flerpunktsstøtte fordelt over broens spændvidde. Skærekræfterne ved storformet bearbejdning overføres gennem hele portalkonstruktionen i stedet for at koncentrere sig på én enkelt spindellager, hvilket giver portalmaskiner mulighed for at klare højere fremføringshastigheder og omdrejningstal. Realtime-feedback fra lineære kodere og termiske kompensationssystemer gør det muligt for en portalmaskine at korrigere sig selv for afbøjning under storformet bearbejdning. Den velprøvede konstruktion af en portalmaskine til storformet bearbejdning opnår rutinemæssigt geometriske tolerancestack-ups, der er mere præcise end ±0,05 millimeter på dele, der måler flere meter. Denne evne demonstrerer, hvordan en portalmaskine grundlæggende ændrer ydeevnen ved storformet bearbejdning i forhold til andre maskinklasser.
Hvilke industrier har størst fordel af at investere i en portalmaskine til storformet bearbejdning?
Leverandører til luftfartsindustrien bruger en portfræsemaskine til storformet bearbejdning af flykropsektioner, vingekomponenter og strukturelle samlinger, som overstiger kapaciteten for traditionel udstyr. Automobilleverandører bruger en portfræsemaskine til storformet bearbejdning af komplekse værktøjsstøberier, fastspændingsanordninger og prototypekomponenter. Skibsbygningsindustrien er afhængig af en portfræsemaskine til storformet bearbejdning af propelleraksler, skibsrumpesektioner og strukturelle rammer. Producenter af tungt udstyr bruger en portfræsemaskine til storformet bearbejdning af gearkasser, motorblokke og rammeassemblyer. Enhver organisation, der fremstiller komponenter, der overstiger 5 meter i én eller flere dimensioner, bør vurdere, om en portfræsemaskine opfylder kravene til storformet bearbejdning, og om den vil generere en målelig afkastning på investeringen inden for de eksisterende produktionsplaner.
Indholdsfortegnelse
- Kernedesignarkitektur og strukturel innovation
- Storformatbearbejdningskapacitet og anvendelser
- Driftsmæssig fremragende ydelse og afkast på investeringen
-
Ofte stillede spørgsmål
- Hvad gør en portalmaskine bedre til storformet bearbejdning sammenlignet med traditionelle vertikale fræsemaskiner?
- Hvordan opretholder en portfræsemaskine præcision under kraftig fræsning i store formateringsoperationer?
- Hvilke industrier har størst fordel af at investere i en portalmaskine til storformet bearbejdning?