Комплексная интеграция и операционная эффективность
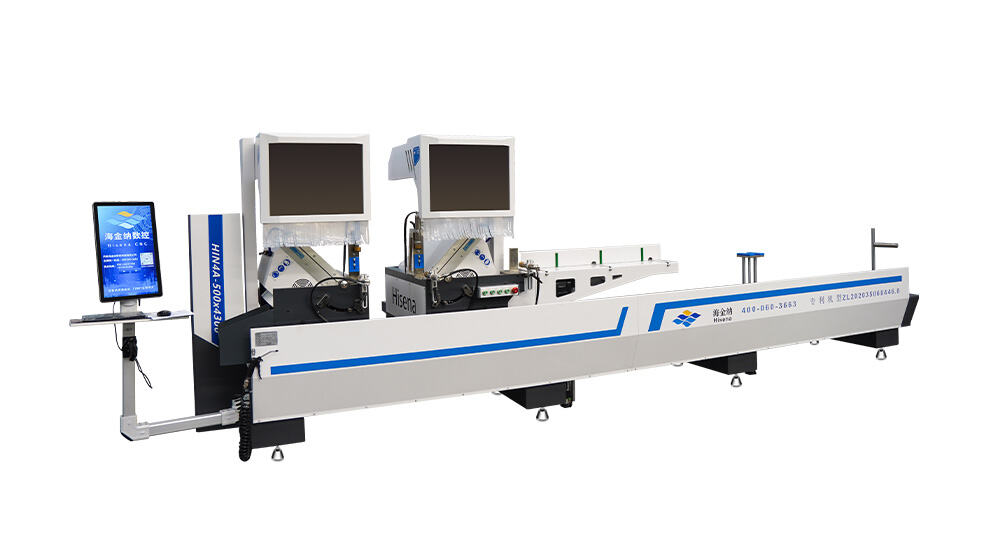
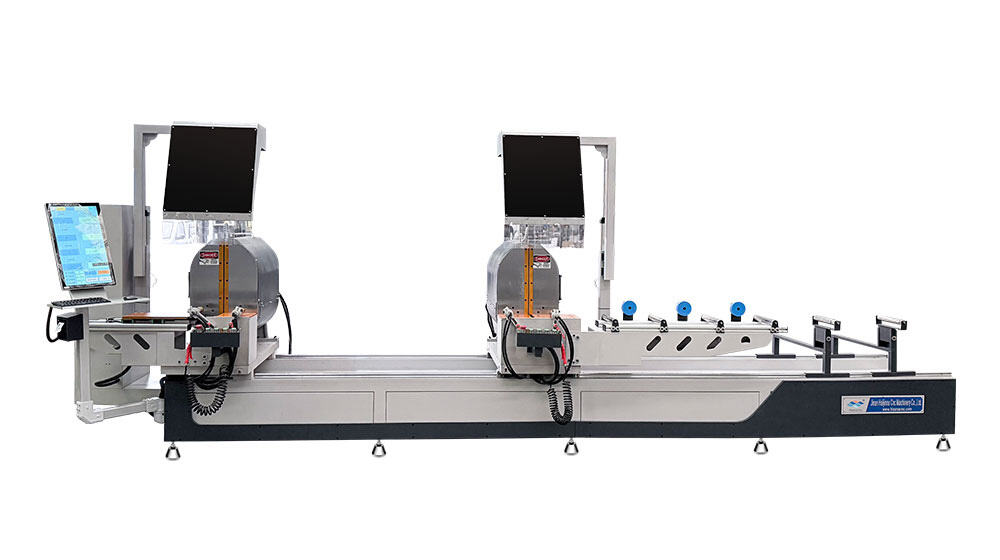
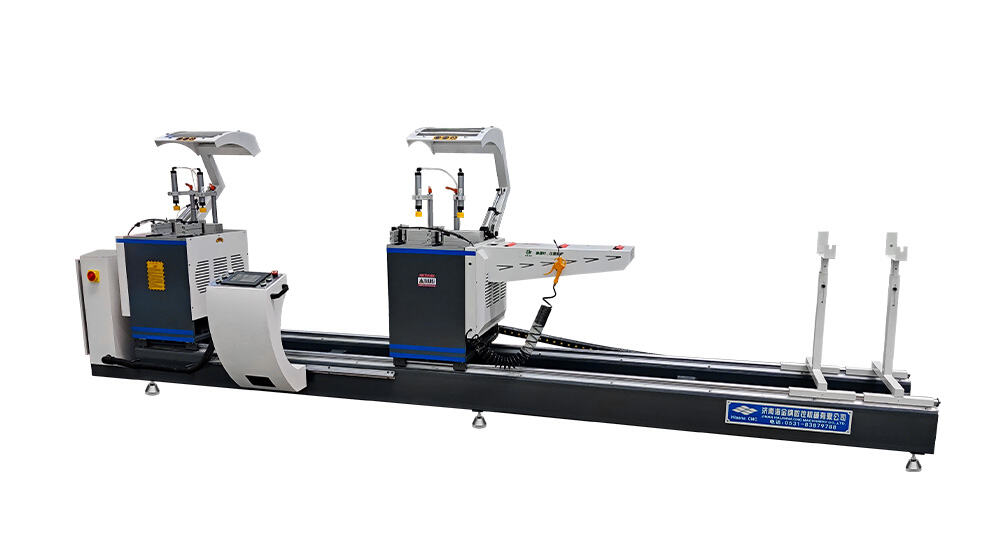
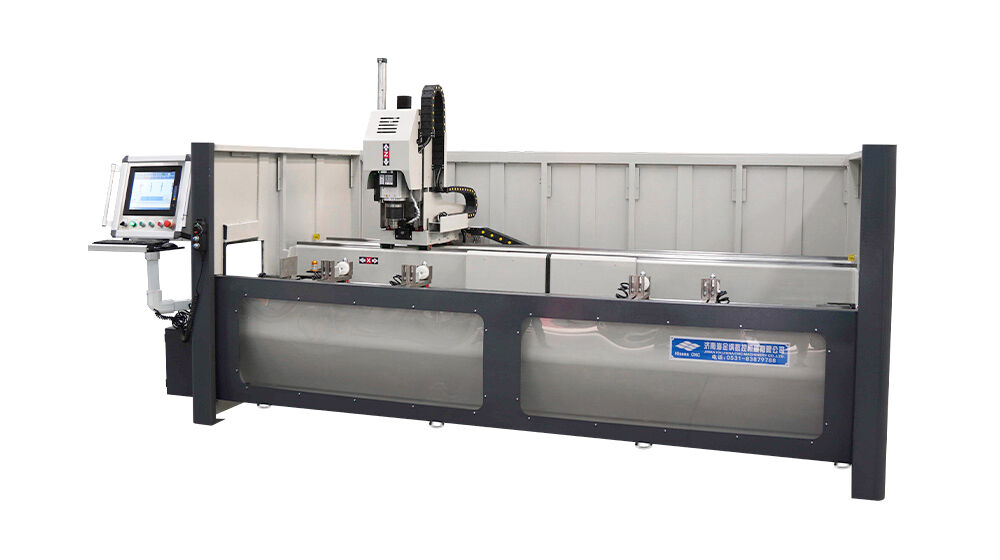
Комплексная интеграция, достигнутая в современных линиях по производству окон, обеспечивает операционную эффективность, выходящую далеко за рамки суммы возможностей отдельных станков, и создаёт бесперебойные рабочие процессы, минимизирующие ручное обращение с изделиями, сокращающие цикловое время и оптимизирующие использование ресурсов на всём протяжении производственного процесса. Эта интеграция начинается с проектирования потока материалов, при котором последовательные операции размещаются в логической последовательности, позволяя частично готовым окнам плавно перемещаться от стадии резки к сварке, затем к очистке и, наконец, к остеклению — без необходимости возврата назад, чрезмерных транспортировок или промежуточного хранения, которое занимает площадь цеха и повышает риск повреждений при манипуляциях. Линия по производству окон включает автоматизированные транспортные системы — секции конвейеров, роботизированные устройства «захват-установка» и приводные роликовые столы, которые перемещают компоненты между технологическими участками без ручного вмешательства, устраняя трудозатраты и потенциальные травмы, связанные с повторяющимися подъёмами грузов, и одновременно сохраняя непрерывный ритм производства, что максимизирует коэффициент использования оборудования. Буферные зоны, стратегически расположенные внутри интегрированной производственной линии, компенсируют незначительные временные расхождения между операциями: это предотвращает простой участков на входе, когда участки на выходе требуют дополнительных секунд, и одновременно исключает давление на операторов, вынуждающее их спешить при выполнении критически важных задач, от которых зависит качество, лишь бы не отставать от более быстрого автоматизированного оборудования. Централизованная архитектура управления, характерная для полностью интегрированных линий по производству окон, позволяет осуществлять управление производством с единой точки: руководители контролируют все участки через унифицированные интерфейсы, одновременно корректируют параметры сразу на нескольких станках и координируют работы по техническому обслуживанию так, чтобы минимизировать общее простои линии, а не оптимизировать доступность отдельных станков без учёта влияния на систему в целом. Интеграция управления энергопотреблением снижает расход электроэнергии за счёт согласованной работы оборудования: автоматическое отключение простаивающих участков в перерывах между производственными циклами, последовательное запуск энергоёмких процессов для избежания пиковых нагрузок, вызывающих дополнительные платежи со стороны энергоснабжающей организации, а также рекуперация тепла, выделяемого при сварке, для предварительного подогрева поступающих материалов или регулирования температурного режима в рабочей зоне. Интеграция систем сбора пыли и удаления отходов обеспечивает чистоту рабочей среды и одновременно позволяет собирать вторичные материалы для переработки: централизованные вакуумные системы обслуживают сразу несколько участков резки и сверления посредством согласованной воздуховодной сети, удаляя частицы непосредственно в точках их образования и предотвращая их скопление на прецизионных компонентах, что могло бы повлиять на точность обработки, а также собирая ценный лом для получения дохода от его переработки. Интеграция данных контроля качества связывает контрольные участки по всей линии по производству окон с центральными базами данных, где измерения соотносятся с конкретными производственными партиями, отслеживаются закономерности возникновения дефектов, указывающие на развивающиеся неисправности оборудования, и формируются карты статистического управления процессами, которые служат основой для инициатив по непрерывному совершенствованию, опираясь на объективные данные о производительности, а не на субъективные впечатления. Интеграция управления техническим обслуживанием, встроенная в сложные производственные линии, отслеживает наработку в часах для расходуемых компонентов, фиксирует количество циклов для прогнозирования износа, измеряет вибрационные характеристики, указывающие на деградацию подшипников, и автоматически планирует профилактическое обслуживание — тем самым предотвращая внезапные отказы, останавливающие производство и вынуждающие дорогостоящий аварийный ремонт, а также оптимизируя распределение трудозатрат на техническое обслуживание. Возможности интеграции с цепочкой поставок, всё чаще доступные в премиальных линиях по производству окон, напрямую связывают производственные системы с программным обеспечением управления запасами и автоматически генерируют заказы на пополнение материалов при снижении их остатков ниже заранее заданных уровней, обеспечивая непрерывную доступность сырья без избыточных инвестиций в запасы, которые блокируют оборотные средства. Интеграция с системами управления взаимоотношениями с клиентами позволяет некоторым передовым предприятиям напрямую связывать планирование производства на линии по производству окон с системами управления заказами, предоставляя клиентам возможность отслеживать текущий статус производства в реальном времени, получать точные оценки сроков завершения и своевременно информироваться о любых задержках, что повышает качество сервиса и выделяет производителей на конкурентных рынках, где одних лишь характеристик продукции уже недостаточно для успеха. Такой комплексный подход к интеграции превращает отдельные станки в единые производственные экосистемы, в которых информация циркулирует так же плавно, как и материалы, человеческий опыт сосредоточен на принятии решений, а не на рутинных ручных операциях, а вся производственная система функционирует как оптимизированное целое, обеспечивающее уровень эффективности, недостижимый при использовании разрозненных станков; в конечном счёте это даёт производителям окон операционное совершенство, необходимое для процветания на рынках, характеризующихся требовательными клиентами, жёсткой конкуренцией и постоянно растущими ожиданиями в отношении показателей производительности.
 ×


 EN