Прочная конструкция, обеспечивающая долгосрочную точность и надежность
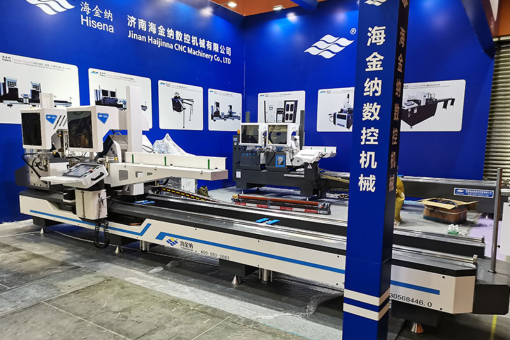
Применяемая при производстве крупных фрезерных станков с порталом технология прочного исполнения напрямую определяет их способность сохранять заданные параметры точности в течение десятилетий интенсивной эксплуатации в производственных условиях. При проектировании таких станков инженеры ставят во главу угла структурную целостность, поскольку любая гибкость или нестабильность рамы станка напрямую приводит к погрешностям размеров обрабатываемых деталей. Основой служат массивные станины, отлитые из высококачественного чугуна марки «Миханит» или выполненные из толстых стальных листовых конструкций. Масса таких станин зачастую составляет десятки тонн, обеспечивая необходимую инерционность для гашения вибраций, возникающих при интенсивных операциях резания. Внутренние рёбра жёсткости и коробчатые конструкции максимизируют жёсткость при одновременном минимизации массы — в соответствии с принципами строительной механики, направленными на оптимизацию соотношения «прочность/масса». Поверхности станин подвергаются прецизионному шлифованию или ручному притиранию для достижения допусков плоскостности в доли миллиметра (тысячные доли миллиметра) на протяжении нескольких метров. Портальные стойки, выполненные из аналогичных материалов и по тем же технологиям, должны выдерживать изгибающие моменты и крутящие нагрузки, возникающие при приложении силы резания на значительном удалении от основания стоек. На этапе проектирования инженеры применяют метод конечных элементов для выявления потенциальных слабых мест и оптимизации распределения материала, гарантируя, что прогибы под максимальными нагрузками резания остаются в пределах допустимых значений. Поперечина, соединяющая две портальные стойки, представляет собой ещё один критически важный конструктивный элемент, поскольку она воспринимает вертикальную фрезерную головку и перекрывает всю ширину станка. Коробчатая конструкция с внутренними усилительными элементами обеспечивает требуемую жёсткость, а поверхности сопряжения, подвергнутые прецизионному шлифованию или ручному притиранию, гарантируют точность сборки и долгосрочную геометрическую стабильность. Системы линейного перемещения, встроенные в крупные фрезерные станки с порталом, используют компоненты премиум-класса, отобранные с учётом их долговечности и способности сохранять точность. Закалённые и отшлифованные стальные направляющие с соответствующими видами поверхностной обработки устойчивы к износу даже после миллионов циклов работы. Альтернативно, предварительно нагруженные роликовые линейные направляющие обеспечивают движение без трения и люфта, сохраняя точность позиционирования в микрометровом диапазоне. Приводные системы, обеспечивающие перемещение по осям, как правило, используют прецизионные шарико-винтовые пары или зубчато-реечные передачи, размеры которых подобраны с учётом массы перемещаемых узлов и требуемых ускорений для эффективной обработки. Серводвигатели с интегрированными энкодерами положения обеспечивают замкнутое управление, непрерывно контролируя фактическое положение и корректируя отклонения от заданного. Тепловой контроль представляет собой ещё один ключевой аспект прочной конструкции: тепло, выделяемое двигателями, трением и процессами резания, вызывает тепловые деформации, снижающие точность. Современные крупные фрезерные станки с порталом оснащаются системами охлаждения с регулируемой температурой, поддерживающими постоянную температуру компонентов независимо от условий окружающей среды или интенсивности обработки. Алгоритмы термокомпенсации, встроенные в системы управления, измеряют температуру в критических точках и применяют математические поправки для нейтрализации прогнозируемых закономерностей теплового расширения. Практическим результатом такой прочной конструкции является стабильное качество выпускаемых деталей в ходе длительных производственных циклов, минимальное количество незапланированных простоев и исключительно длительный срок службы. Производители сообщают, что крупные фрезерные станки с порталом при надлежащем техническом обслуживании остаются в активной эксплуатации в течение тридцати лет и более, что обеспечивает выдающийся возврат капитальных инвестиций. Сохранение точности означает, что детали, обработанные в первый год эксплуатации, соответствуют тем же жёстким допускам, что и изделия, произведённые спустя десятилетия, обеспечивая стабильность производственного процесса, которой ценят и на которую полагаются заказчики.
 ×


 EN