Avancerade fleraxliga samtidiga bearbetningsförmågor
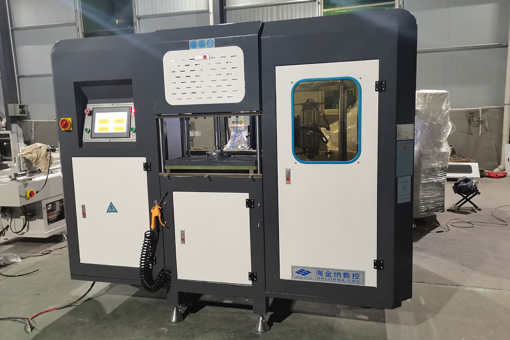
Modern CNC-portalmaskinsystem omfattar sofistikerade fleraxliga styrningsfunktioner som möjliggör samtidig, koordinerad rörelse längs tre, fyra eller fem axlar, vilket öppnar tillverkningsmöjligheter långt bortom enkla linjära skärningsoperationer. Denna avancerade funktionalitet gör att skärverktyget kan närma sig arbetsstycket från nästan vilken vinkel som helst samtidigt som optimal skärgeometri bibehålls, vilket dramatiskt utvidgar det spektrum av formar som kan tillverkas och minskar antalet nödvändiga inställningar för att färdigställa komplexa komponenter. Treaxliga CNC-portalmaskinkonfigurationer styr linjär rörelse i X-, Y- och Z-riktning och är lämpliga för tillverkning av delar med funktioner på ett enda plan eller som kräver enkla vertikala operationer. Fyraaxliga system tillför en roterande bord eller en lutande spindelhuvud som ger möjlighet till vinkelinställning, vilket gör att maskinen kan skapa funktioner på flera ytor av arbetsstycket utan manuell ompositionering – en fördel som särskilt gynnar komponenter med lutande ytor eller radiebaserade funktioner, såsom skruvkretsar som måste vara exakt orienterade. Femaxliga CNC-portalmaskiner representerar toppen av bearbetningsflexibilitet och inkluderar både rörelse hos ett roterande bord och en lutande spindelhuvud eller dubbelaxliga trunnion-bord som ger fullständig vinkelkontroll, vilket möjliggör att skärverktyget bibehåller vinkelrätt kontakt med komplexa, skulpterade ytor under hela skärprocessen. Denna samtidiga fleraxliga funktionalitet är avgörande vid tillverkning av luftfartskomponenter med sammansatta kurvor, turbinblad med vrängda profiler eller precisionsformar med komplexa avdragsvinklar och djupa hålrum. Styrsystemet beräknar kontinuerligt den momentana positionen och hastigheten för alla axlar för att säkerställa slät, koordinerad rörelse som förhindrar accelerationsoverensstämmelser eller plötsliga riktningsskiften, vilka annars skulle lämna synliga märken på den färdiga ytan. Avancerad programmeringsprogramvara genererar optimerade verktygspathar som minimerar luftskärningstid, förkortar cykeltiden och förlänger verktygens livslängd genom att bibehålla konstant spånbelastning under komplexa tredimensionella konturer. Operatörer drar nytta av grafiska simuleringssystem som visar hela bearbetningssekvensen innan skärningen påbörjas, vilket identifierar potentiella kollisioner mellan skärverktyget, spindelhuvudet, arbetsstycket och spännutrustningen, och därmed förhindrar kostsamma krascher och materialskador. De fleraxliga funktionerna hos CNC-portalmaskinen möjliggör även avancerade bearbetningsstrategier, såsom femaxlig konturfräsning där verktyget successivt stegar ner längs en komplex yta samtidigt som konstant orientering bibehålls, höghastighetsavslutningspass som uppnår spegelglatta ytor direkt från maskinen, samt trochoidala fräsningsscheman som fördelar värme och slitage jämnt runt skärverktygets kanter för en förlängd verktygslivslängd. Tillverkare uppskattar hur dessa funktioner förkortar produktionsplaneringen genom att slutföra i en enda inställning vad tidigare krävde flera operationer på olika maskiner – var och en med ytterligare hanteringssteg och ackumulering av toleransstack-up-fel. Investeringen i fleraxlig CNC-portalmaskinteknik ger avkastning genom förkortade ledtider, förbättrad delnoggrannhet, utvidgade marknadschanser inom högvärdiga precisionstillverkningssektorer samt förstärkt konkurrensposition gentemot konkurrenter som är begränsade till konventionella treaxliga fräsningssystem.
 ×


 EN