Напређена аутоматизација и вишеосине способности које подстичу ефикасност производње
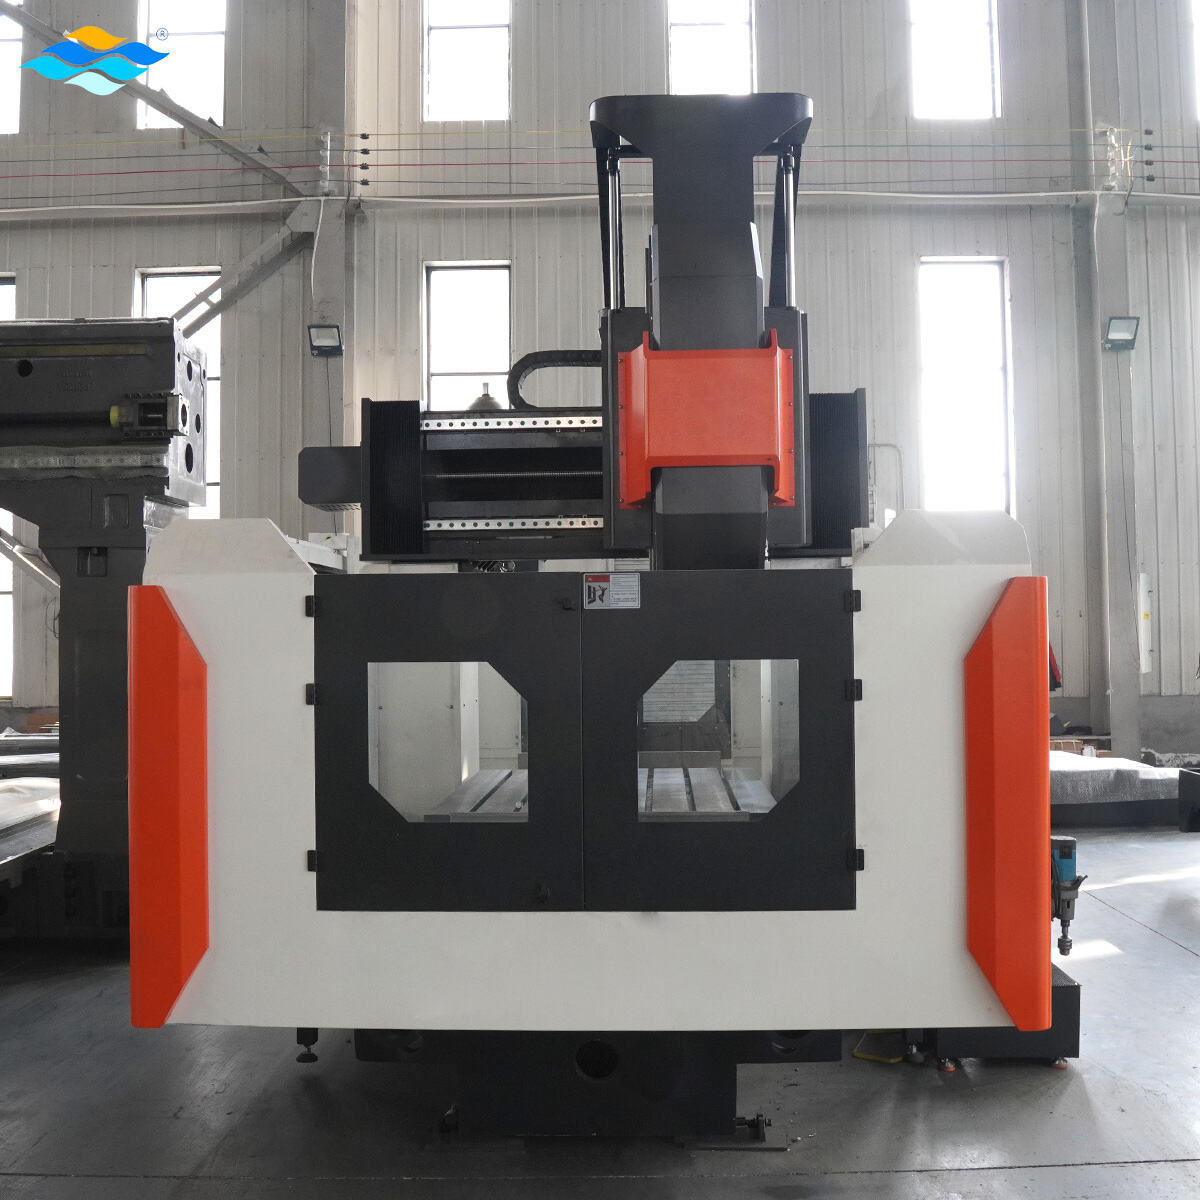
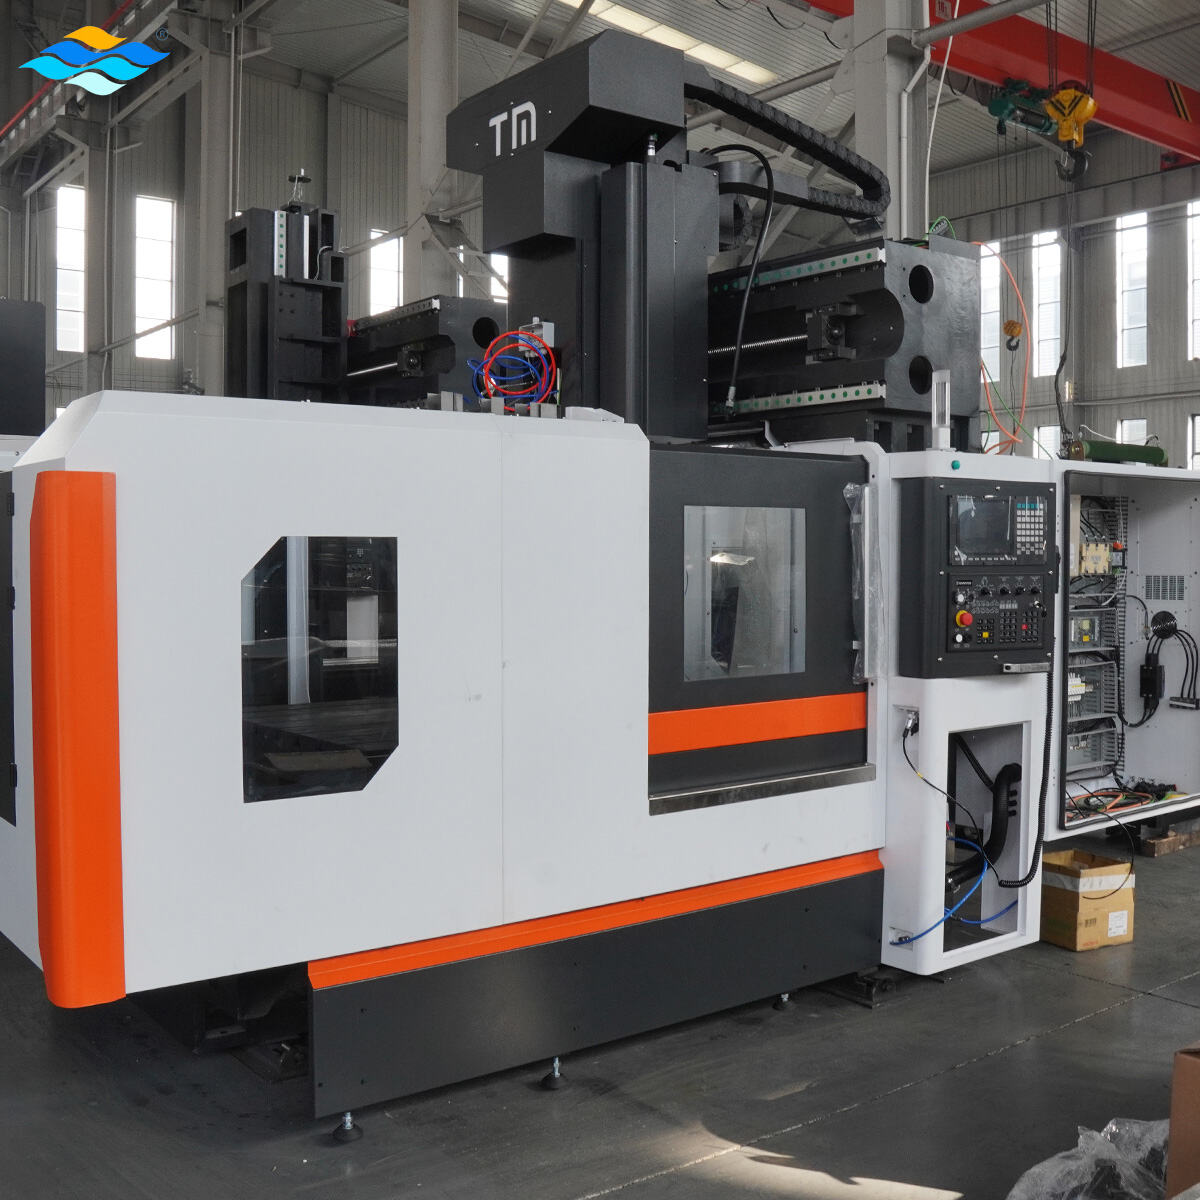
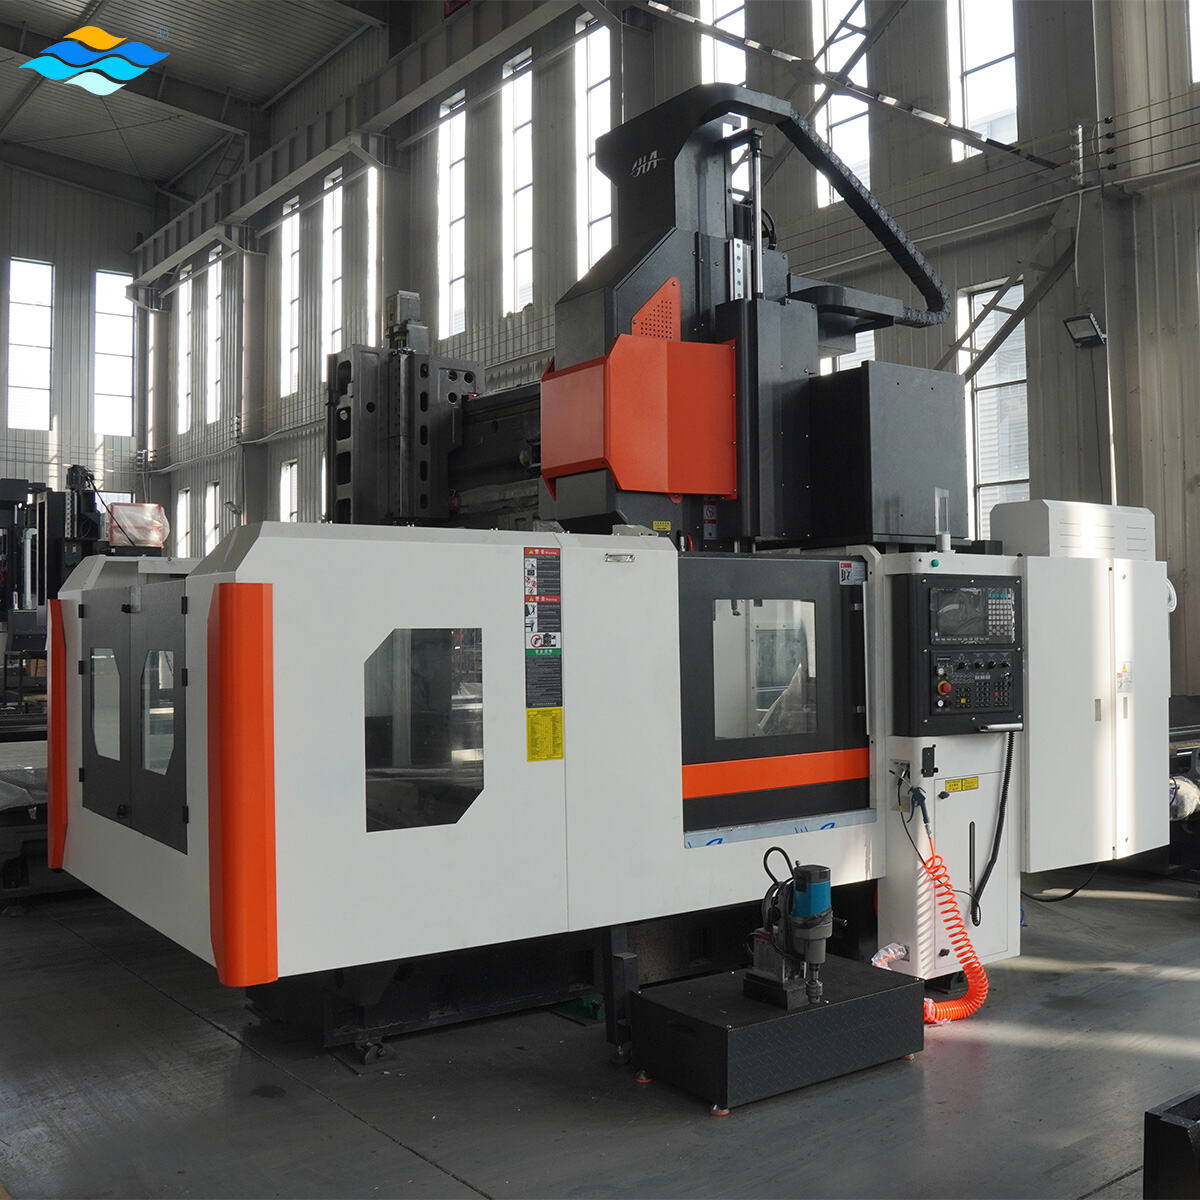
Модерна технологија ЦНЦ-ових центра за обраду типа портије укључује софистициране функције аутоматизације и могућности за обраду вишеоси које револуционишу ефикасност производње и проширују производне могућности изван традиционалних операција са три оси. Петоосна синхронна обрада представља можда најзначајнији напредак, где се резачки алат може приближити радном комаду из практично било ког угла комбиновањем линеарног кретања дуж три ос и ротационог кретања око две додатне ос. Ова способност елиминише потребу за вишеструким подешавањем и посебним уређајима који би иначе били потребни за приступ сложеним геометријским карактеристикама. Када производите лопате турбина са искривљеним профилима ваздушног профила, покретаче са сложеним закривљеним лопатима или скулптурним површинама калупа, ваш ЦНЦ обрадни центар типа гантрија завршава ове сложене облике у континуираним операцијама које одржа Автоматски систем за мењање алата, који обично садржи 40 до 120 алата или више у зависности од конфигурације, омогућава проширену беспилотну операцију пружајући непосредни приступ целокупном спектру резача, бушилица, ремара и славица потребних за свеобухватну обраду делова. Софтвер за управљање алатом прати статистику употребе, прати обрасце знојања и упозорава оператере када је потребно замењење, спречавајући проблеме са квалитетом од износених резачких ивица. Интеграција са системима аутоматизације додатно проширује могућности, јер роботизовани системи за учитавање или гранови за портар стављају радне комаде на сто док машина завршава операције на претходној компоненти, што минимизује време неактивности између производних циклуса. Напречни системи за контролу на центрима за обраду ЦНЦ типа портије нуде разговорне интерфејсе за програмирање који поједностављавају генерацију кода за операторе без обимне програмерске позадине, а истовремено подржавају сложено параметричко програмирање за инжењере који развијају софистици Дисплеји за праћење у реалном времену пружају тренутну повратну информацију о параметрима сечења, омогућавајући оператерима да оптимизују залихе и брзине за максималне стопе уклањања метала док се штити живот алата. Адаптивни системи за контролу аутоматски прилагођавају услове сечења када се суоче са варијацијама тврдоће материјала или неочекиваним знојем алата, одржавајући доследне резултате током цијелог производње. Способности мерења током процеса, користећи сензорне сонде или ласерске системе за скенирање, потврђују критичне димензије без уклањања делова са машине, омогућавајући хитне корекције ако се девијације појаве пре завршетка читавог секвенца обраде. Карактеристике повезивања уграђене у савремене моделе ЦНЦ обрадничких центара типа портије олакшавају интеграцију са системима за производњу, аутоматски региструју производне податке, прате коришћење машине и пружају анализу неопходну за иницијативе континуираног побољшања које
 ×


 EN