Edistynyt automaatio ja moniakseliset ominaisuudet parantavat valmistustehokkuutta
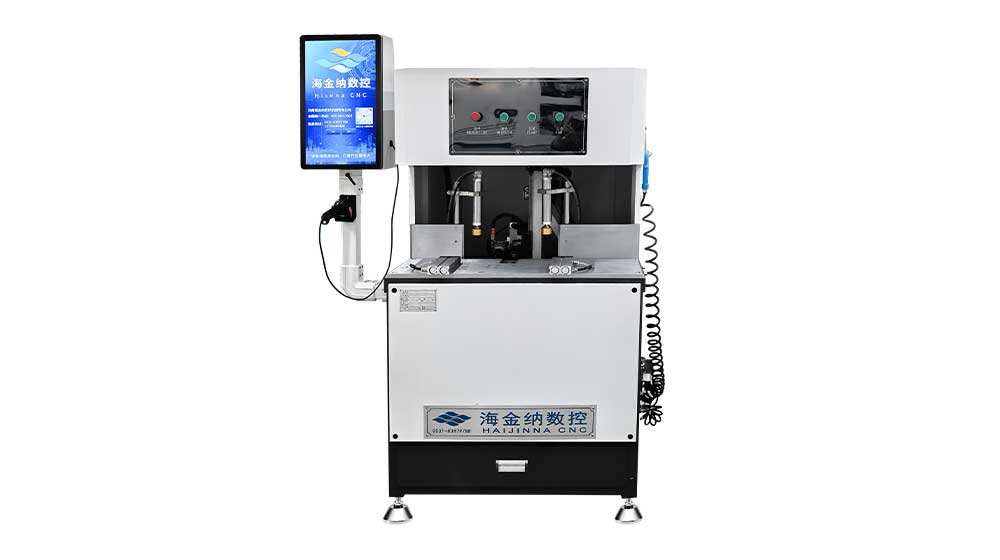
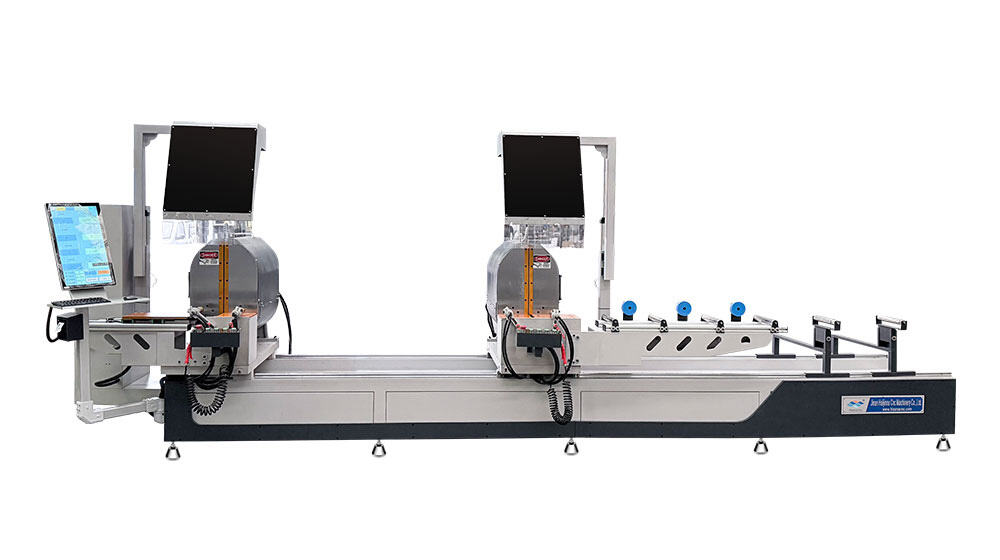
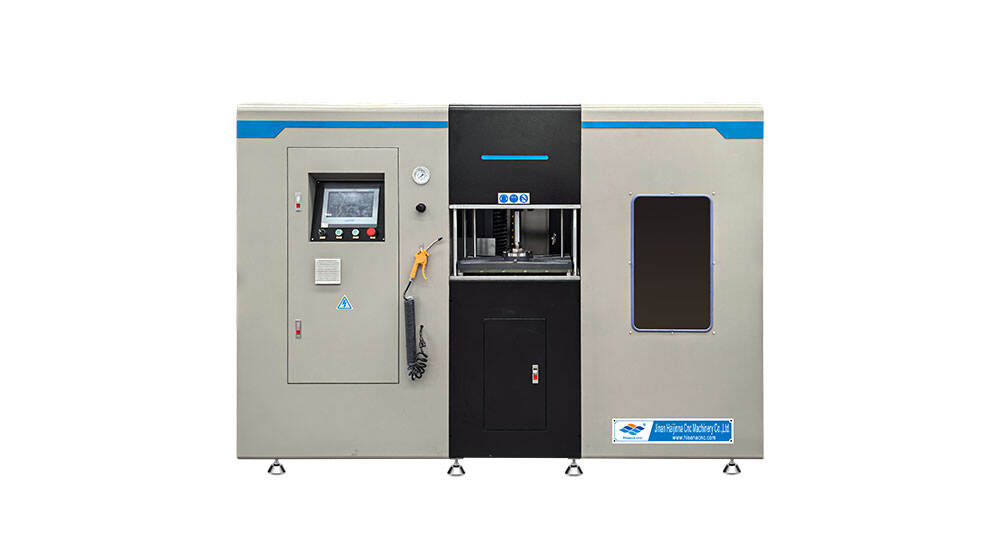
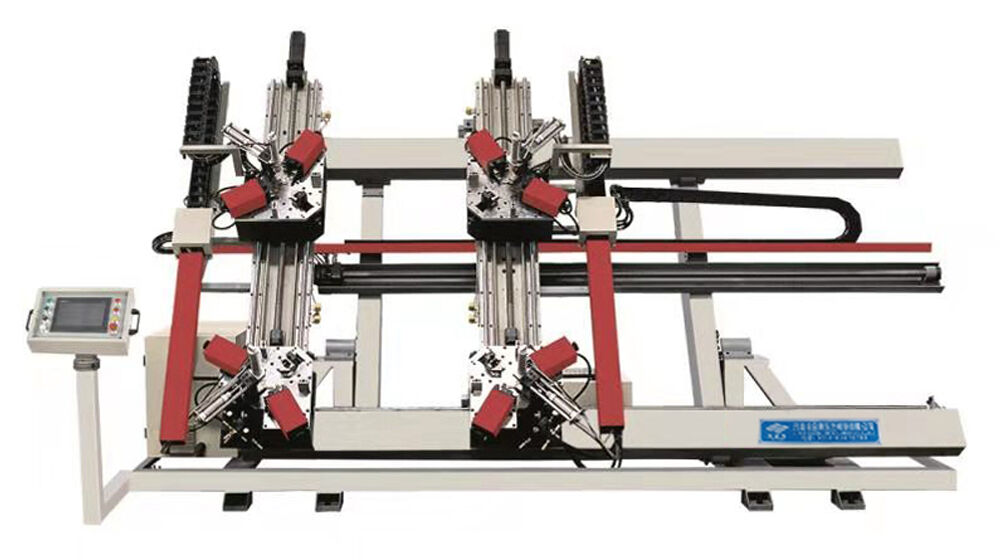
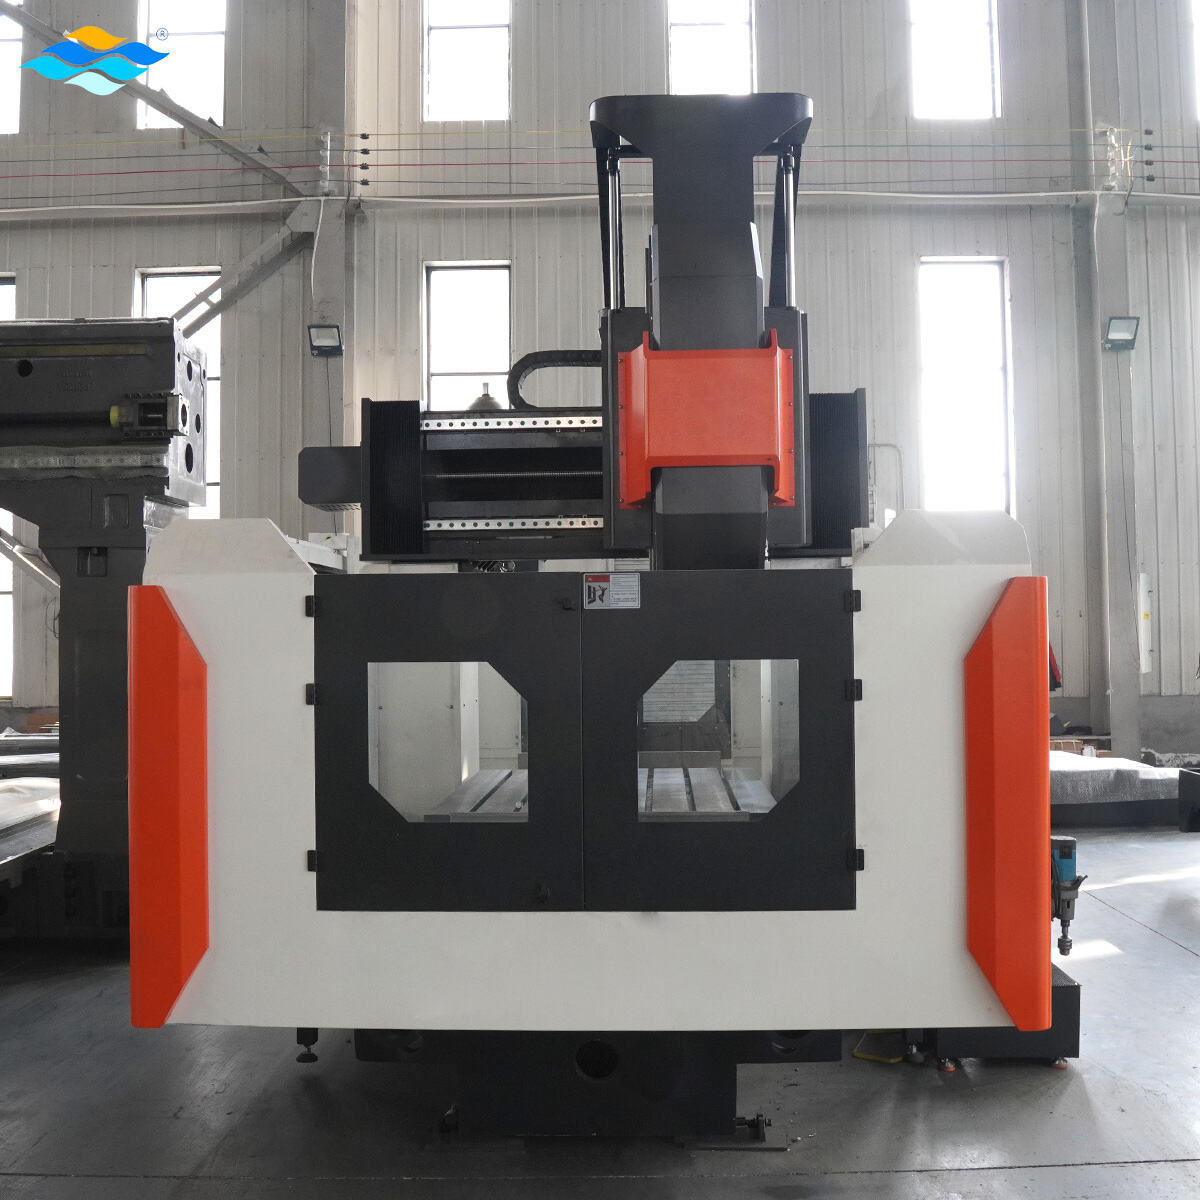
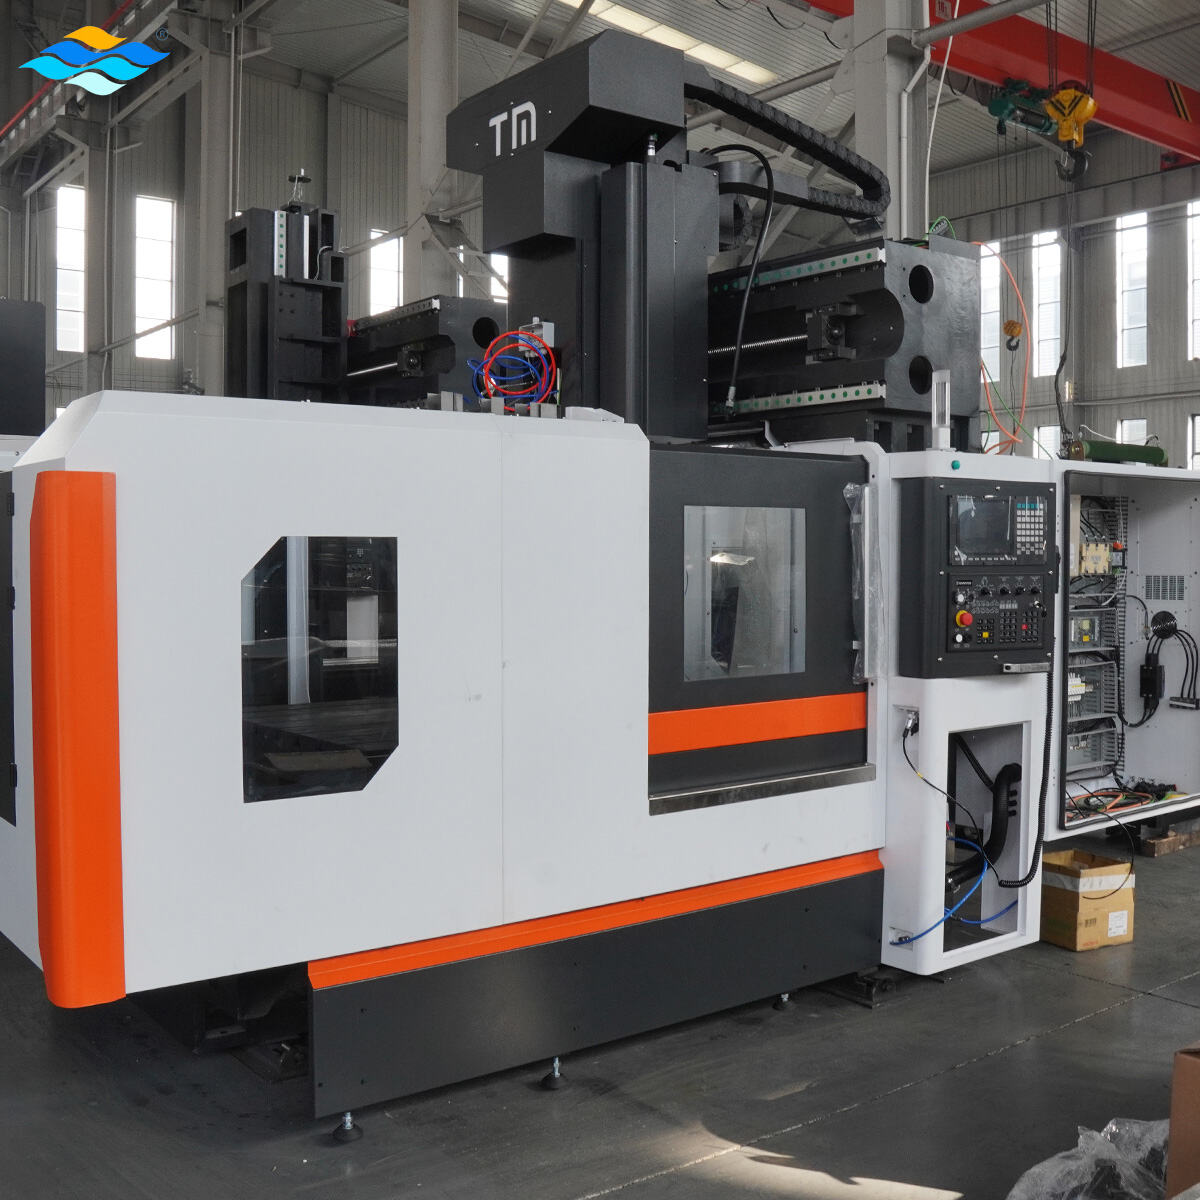
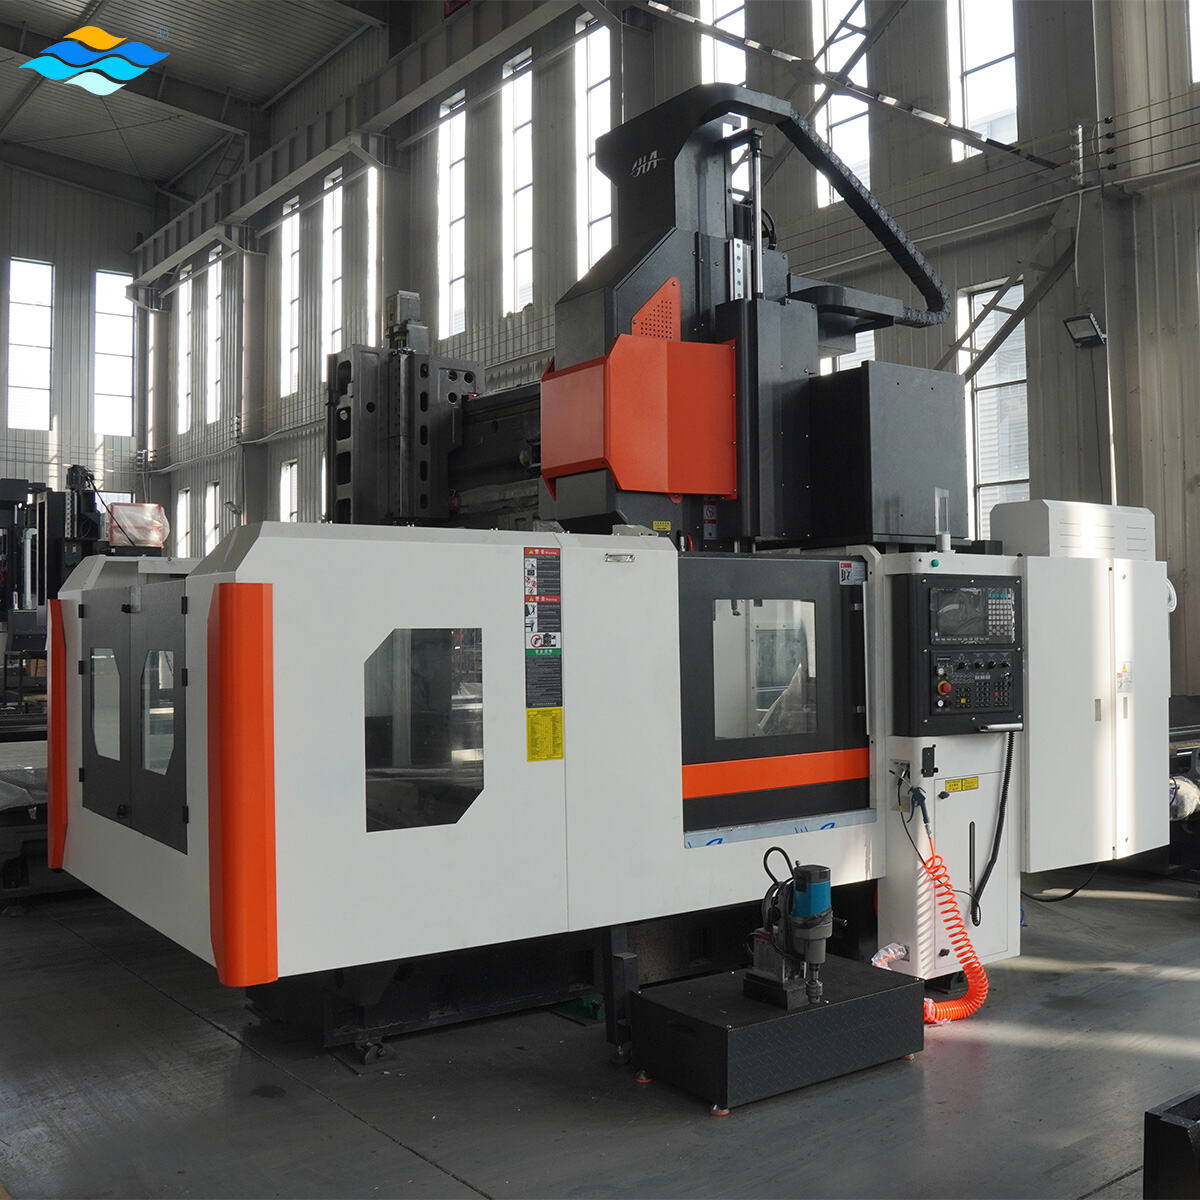
Modernin porttimaisen CNC-koneistuskeskuksen teknologia sisältää kehittyneitä automaatioominaisuuksia ja moniakselisia koneistusmahdollisuuksia, jotka vallankumouttavat tuotantotehokkuuden ja laajentavat valmistusmahdollisuuksia perinteisen kolmiakselisen koneistuksen yläpuolelle. Viisiakselinen samanaikainen koneistus edustaa ehkä merkittävintä edistysaskelta: työkalu voi lähestyä työkappaletta lähes mistä tahansa kulmasta yhdistämällä lineaariliikettä kolmen akselin suunnassa kahden lisäakselin ympäri tapahtuvaan pyörivään liikkeeseen. Tämä mahdollisuus poistaa tarpeen useista asennuksista ja erityisistä kiinnityslaitteista, joita muuten vaadittaisiin monimutkaisten geometristen ominaisuuksien saavuttamiseen. Kun valmistetaan esimerkiksi turbiinisiipiä, joiden ilmansiivet ovat kierrettyjä profiileja, impellejä, joiden siivet ovat yhdistelmäkäyräisiä, tai muovattuja muottipintoja, porttimainen CNC-koneistuskeskus valmistaa nämä monimutkaiset muodot jatkuvissa operaatioissa, jotka säilyttävät pinnan laadun ja geometrisen tarkkuuden – ominaisuuksia, joita ei voida saavuttaa kolmiakselisella vaiheittaisella menetelmällä. Automaattinen työkaluvaihtojärjestelmä, joka yleensä sisältää 40–120 työkalua tai enemmän riippuen konfiguraatiosta, mahdollistaa pitkäaikaisen autonominen toiminnan tarjoamalla välitöntä pääsyä kaikkiin leikkaustyökaluihin, poraus- ja kierretyökaluihin sekä kierreporauksiin tarvittaviin työkaluihin kokonaisen osan koneistukseen. Työkaluhallintasofta seuraa käyttötilastoja, valvoo kulumismalleja ja varoittaa käyttäjiä, kun työkalujen vaihto on tarpeen, estäen näin laatuongelmia, jotka johtuisivat kuluneista leikkausreunoista. Automatisointijärjestelmien integrointi laajentaa kykyjä entisestään: robottilatausjärjestelmät tai porttimaiset nosturit sijoittavat työkappaleet työpöydälle, kun kone suorittaa operaatioita edellisessä komponentissa, mikä minimoitaa kuollutta aikaa tuotantokierrosten välillä. Porttimaisen CNC-koneistuskeskuksen edistyneet ohjausjärjestelmät tarjoavat keskusteluperusteisia ohjelmointiliittymiä, jotka yksinkertaistavat koodin luomista sellaisille käyttäjille, joilla ei ole laajaa ohjelmointitaustaa, mutta jotka tukevat myös monimutkaista parametrisesti ohjelmoitavaa koneistusta insinöörien kehittämiin edistyneisiin koneistusstrategioihin. Reaaliaikaiset seurantanimet antavat välittömän palautteen leikkausparametreista, mikä mahdollistaa syöttönopeuden ja kierrosnopeuden optimoinnin suurimman metallinpoiston saavuttamiseksi samalla kun työkalujen käyttöikää suojataan. Soveltuvat ohjausjärjestelmät säätävät leikkausolosuhteita automaattisesti, kun kohtaavat materiaalin kovuusvaihteluita tai odottamatonta työkalukulumaa, mikä varmistaa yhtenäiset tulokset koko tuotantosarjan ajan. Koneessa suoritettavat mittaukset, joissa käytetään kosketusantureita tai laserskannausjärjestelmiä, tarkistavat kriittiset mitat ilman, että osia on poistettava koneesta, mikä mahdollistaa välittömät korjaukset poikkeamien ilmetessä ennen koko koneistussekvenssin päättymistä. Nykyaikaisten porttimaisen CNC-koneistuskeskuksen mallien sisäänrakennetut yhteysominaisuudet mahdollistavat valmistuksen suoritusjärjestelmien (MES) integroinnin, jolloin tuotantotiedot kirjataan automaattisesti, koneen käyttöaste seurataan ja analytiikkaa tarjotaan jatkuvan parantamisen aloitteisiin, jotka edistävät toiminnallista erinomaisuutta ja kilpailuetua vaativissa valmistusympäristöissä.
 ×

 EN