Точне інженерне конструювання для ідеальних розрізів щоразу
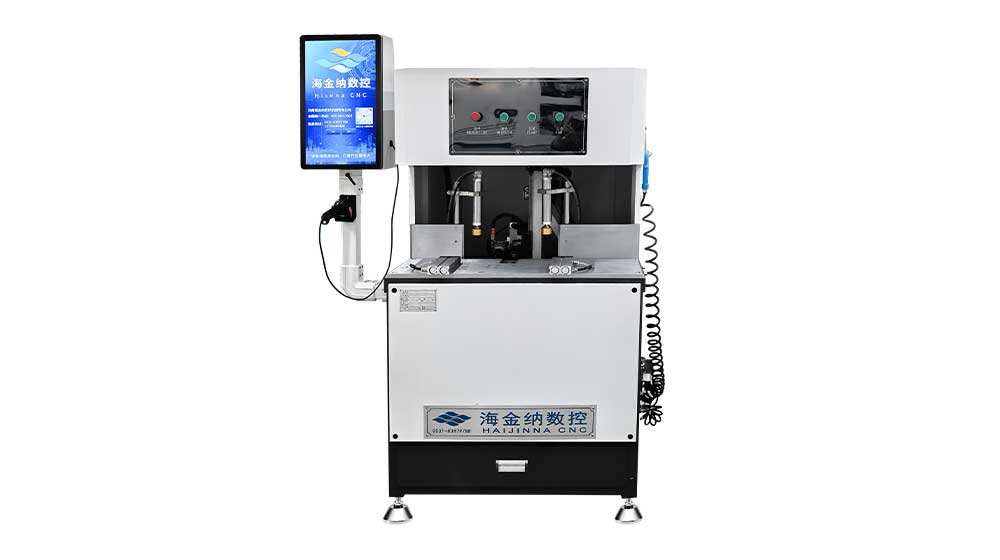
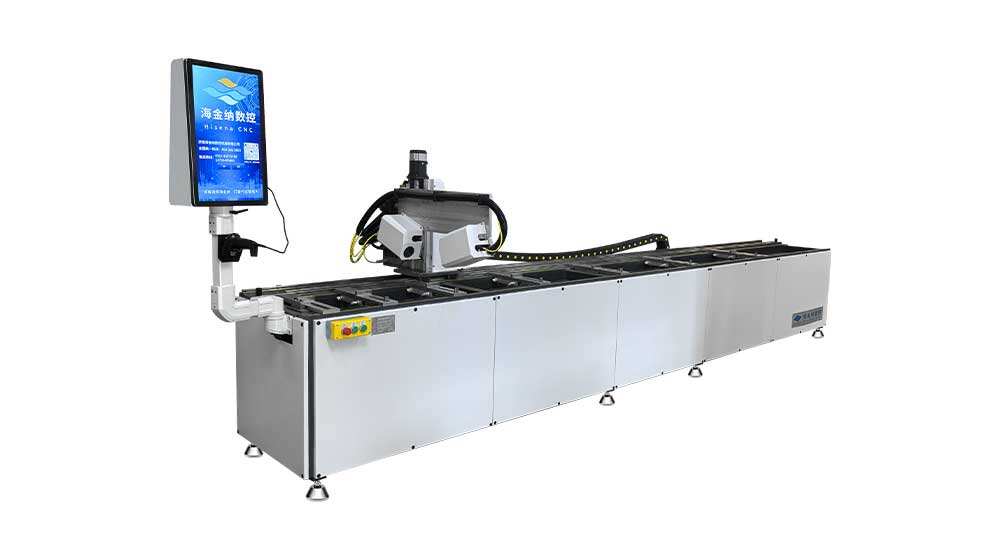
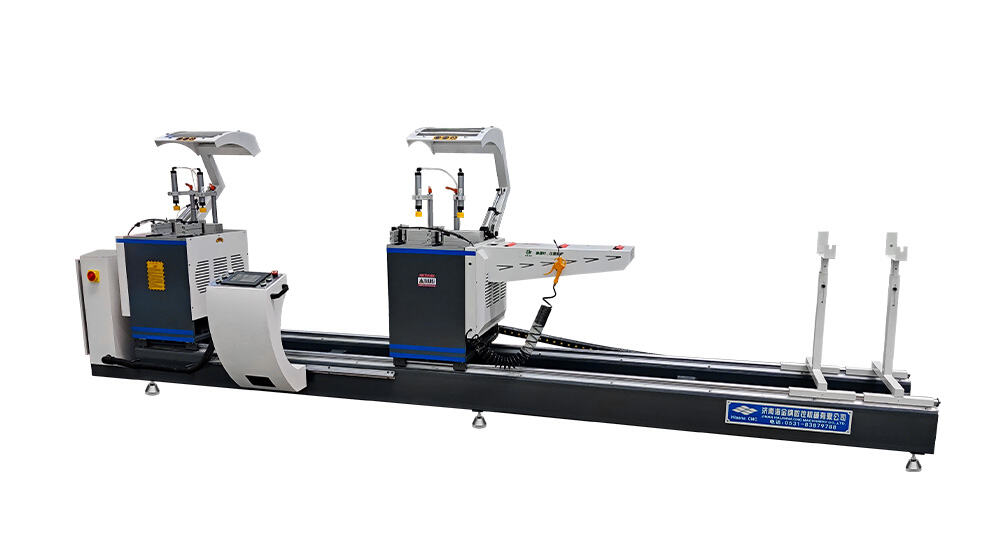
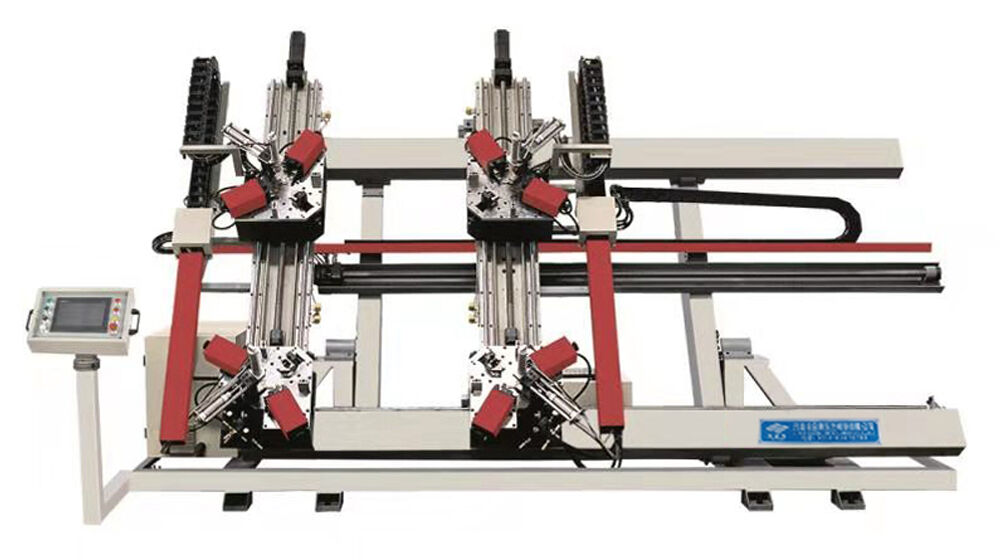
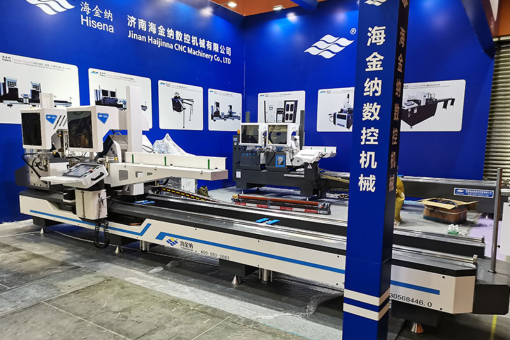
Точнісні можливості пилки для різання алюмінієвих профілів, ймовірно, є її найбільш цінною характеристикою для підприємств, які вимагають високої точності у своїх металообробних операціях. Ця точність зумовлена кількома інженерними факторами, що діють у взаємодії для забезпечення стабільно високої точності результатів. У основі лежить жорстка конструкція верстата з використанням сталевих рам з товстими стінками та точно оброблених направляючих рейок, що ефективно усувають деформацію та вібрації під час різання. Такі конструктивні елементи гарантують, що різальний диск рухається строго по прямій траєкторії, запобігаючи його відхиленню або «плаванню», що негативно впливає на розмірну точність. Сучасні моделі пилок для різання алюмінієвих профілів оснащені системами лінійних підшипників та прецизійно шліфованими компонентами, які забезпечують точність вирівнювання в мікронах, а не в міліметрах. Вбудовані в сучасне обладнання для різання алюмінієвих профілів вимірювальні системи надають процесу різання цифрову точність. Цифрові індикатори відображають точні розміри, що дозволяє операторам встановлювати довжину різів з надзвичайною точністю без потреби у використанні рулетки чи ручних шкал, схильних до помилок при зчитуванні. Програмовані системи керування на просунутих пилках для різання алюмінієвих профілів зберігають часто використовувані розміри, що дає змогу операторам миттєво відновлювати налаштування та відтворювати попередні різи з абсолютною відтворюваністю. Це усуває накопичення похибок, які виникають при ручному вимірюванні та розмічанні кількох деталей. Технологія різальних дисків, застосовувана в пилках для різання алюмінієвих профілів, спеціально враховує унікальні властивості алюмінієвих матеріалів. Зубці з карбідним наплавленням зберігають гострі різальні кромки значно довше, ніж звичайні сталеві диски, забезпечуючи однаковий рівень якості як при першому, так і при тисячному різі. Геометрія зубців, діаметр диска та частота обертання оптимізовані спеціально для алюмінію, що запобігає «захопленню» матеріалу, його сколюванню або деформації, які виникають при використанні непридатних інструментів для різання. Системи затискання є ще одним критичним елементом, що забезпечує точність у конструкції пилок для різання алюмінієвих профілів. Пневматичні або гідравлічні затискачі створюють стабільний, точно виміряний тиск, що надійно фіксує профілі в нерухомому стані під час різання, не спричиняючи їхнього деформування чи пошкодження поверхні на м’яких алюмінієвих сплавах. Регульовані упори та напрямні забезпечують повторювану точність позиціонування матеріалів, що дозволяє операторам обробляти партії однакових деталей без необхідності окремого вимірювання для кожного різу. Точність, яку забезпечує пилка для різання алюмінієвих профілів, безпосередньо впливає на операції збирання, що виконуються після різання. Компоненти, які ідеально підходять один до одного з першої спроби, усувають роздратування, марнування часу та погіршення якості, пов’язані з необхідністю доводити деталі напилком, шліфуванням або вставляти прокладки для досягнення правильного з’єднання. Ця точність особливо важлива в таких застосуваннях, як виробництво віконних рам, де зазори та неправильне вирівнювання призводять як до естетичних дефектів, так і до функціональних проблем, що впливають на герметичність щодо атмосферних впливів та структурну міцність.
 ×




 EN