
 EN


A modern ipari gyártásban a sebesség és a pontosság nem választható – alapvető követelmények. Egy fémes anyagok laser-vágó gépe fém lézeres vágógép azon technológiák sarokköve lett, amelyekre azoknak a létesítményeknek van szükségük, amelyek nagy mennyiségű acél, alumínium, réz és egyéb fémeket dolgoznak fel méretbeli pontosság megtartása nélkül. Ahogy a különböző szektorokban – például az autóiparban, a légiközlekedésben, az építőiparban és a nehézgépiparban – egyre növekvő a termelési igény, a fém lézeres vágógép továbbra is bizonyítja értékét a gyártóüzemek padlóján.
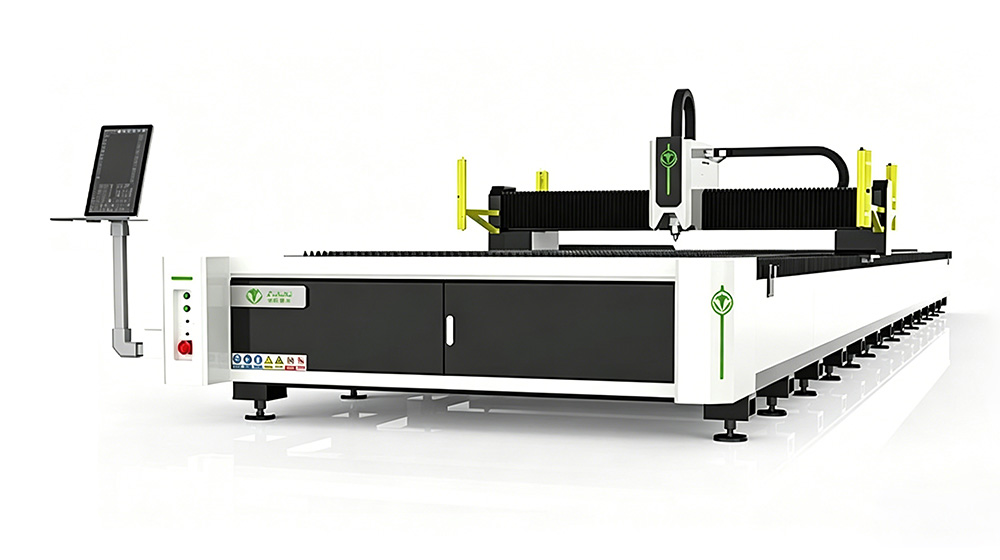
A fémeket lézerrel vágó gépek nagy teljesítményű konfigurációi tovább növelik ezt a képességet. A magas teljesítmény és az intelligens mozgásszabályozás kombinációjával ezek a rendszerek olyan vágási sebességet és anyagfeldolgozási teljesítményt érnek el, amelyet a hagyományos mechanikus vágási módszerek egyszerűen nem tudnak megközelíteni. Annak megértése, mi teszi a nagy teljesítményű fémvágó lézeres gépeket alkalmasakká a gyors ipari feldolgozásra, segít a beszerzési mérnököknek és a gyártási vezetőknek megbízható befektetési döntéseket hozni.
A nagy teljesítményű lézeres vágás alapvető képességei
Sebesség és átbocsátóképesség előnyei
Egy nagy teljesítményű fém lézeres vágógép meghatározó jellemzője az, hogy gyorsabban tud átmozogni az anyagon, mint az alacsonyabb wattos alternatívák. Amikor 6 mm vagy 10 mm vastagságú lágyacéllemezeket dolgoz fel, egy 6 kW vagy annál nagyobb teljesítményen működő fém lézeres vágógép olyan sebességgel vág, amely drasztikusan csökkenti az egyes alkatrészek feldolgozási idejét. Ez a termelékenységi előny összeadódik egy teljes műszak során, ami azt jelenti, hogy azok a gyártóüzemek, amelyek nagy teljesítményű fém lézeres vágógépet üzemeltetnek, jelentősen több feladatot tudnak elvégezni naponta, mint a hagyományos berendezések.
A gyors feldolgozás csökkenti a hőfelhalmozódást az idővel. Mivel egy nagy teljesítményű fémlézeres vágógép gyorsan mozgatja a vágófejet az anyagon, így a hőhatás lineáris milliméterenként szabályozott marad. Ennek eredményeként tisztább vágott élek, kevesebb tömörítés (burr) képződése és kisebb torzulás keletkezik a vékonyabb lemezeknél. Az ipari feldolgozók kevesebb másodlagos utómunkálattal élhetnek, ami közvetlenül csökkenti a munkaerő-költségeket és a gyártási ciklusok átfutási idejét.
Anyagtartomány és vastagsági kapacitás
A nagy teljesítményű fém lézeres vágógép nem korlátozódik egyetlen anyagtípusra. A szénacél, a rozsdamentes acél, az alumíniumötvözet, a sárgaréz, a réz és a horganyzott lemez is megfelelő választás lézeres vágásra, ha a gépet megfelelő teljesítményre állítják be. A fém lézeres vágógép a fényvisszaverő anyagokat, például a rezet és a sárgarézet, hatékonyabban dolgozza fel magasabb teljesítménybeállítások mellett, amelyek csökkentik a visszavert fény okozta optikai rendszer-károsodás kockázatát, miközben stabil vágási teljesítményt biztosítanak.
A vágási vastagság képessége az egyik legkifejezettebb megkülönböztető tényező. Egy 12 kW-os vagy 20 kW-os fém lézeres vágógép akár 40 mm-es vagy annál vastagabb szénacélt is feldolgozhat, így alkalmassá válik szerkezeti gyártásra és nehézlemez-feldolgozásra. Ez a vastagságtartomány lehetővé teszi, hogy egyetlen fém lézeres vágógép több osztályt vagy termékvonalat is kiszolgáljon, csökkentve ezzel a külön vágóberendezések szükségességét és egyszerűsítve a telephely tőkeberendezési profilját.
Ipari feldolgozási hatékonyság és integráció
Automatizálással való kompatibilitás
A modern ipari létesítmények többet igényelnek, mint egy önálló vágóegység. A gyors feldolgozásra tervezett fémlézer-vágógép természetes módon integrálódik az automatizált anyagkezelő rendszerekkel, például laposlemez-töltő tornyokkal, palettacsere-készülékekkel és szalagfunkciójú kiszedórendszerekkel. Ezek az integrációk lehetővé teszik, hogy a fémlézer-vágógép minimális kézi beavatkozással működjön, így éjszakai, ember nélküli termelés is lehetséges, és jelentősen javul az összes berendezés hatékonysági mutatója (OEE).
A CNC-szoftver integrációja ugyanolyan fontos. A fémlézer-vágógép, amely kompatibilis numerikus vezérlőfelülettel rendelkezik, közvetlenül fogadhatja a vágási programokat a CAD- és a darabolási szoftverekből, így minimalizálva a feladatok közötti előkészítési időt. A darabolási algoritmusok optimalizálják az anyagkihasználást minden lemezen, biztosítva, hogy a fémlézer-vágógép maximális értéket nyerjen ki minden nyerslemezből. Ha ezt a munkafolyamatot megfelelően hajtják végre, az anyagpazarlás csökken, és a haszon a lemezenként jelentősen nő.
Pontosság és ismételhetőség nagy méretekben
A gyors feldolgozás csak akkor válik kereskedelmi szempontból értékes, ha konzisztens alkatrészpontossággal párosul. Egy nagy teljesítményű fémlézeres vágógép olyan pozícionálási tűréseket ér el, amelyeket milliméterek tört részeiben mérnek, és ezeket a tűréseket több ezer ismételt vágás során is fenntartja. Ez az ismételhetőség elengedhetetlen az ipari alkatrészek számára, amelyeknek meg kell felelniük a műszaki rajzoknak anélkül, hogy a vágás utáni ellenőrzés késleltetné a gyártást. A fémlézeres vágógép szervóvezérelt tengelyei és valós idejű fókuszszabályozása együttműködve biztosítják a vágás minőségének megőrzését még akkor is, amikor a gép magas haladási sebességre gyorsul.
A végfelhasználók számára készülő, szigorú minőségi követelményeket támasztó tételrendelések feldolgozására specializált létesítmények a fémlézeres vágógépre támaszkodnak a darabról darabra egyenletes minőség eléréséhez. A plazma- vagy vízsugár-alternatívákkal ellentétben a fémlézeres vágógép keskeny vágási rést és sima vágott felületet biztosít, ami csökkenti a másodlagos csiszolási vagy lekerekítési műveletek igényét. Ez hozzájárul a feladatok gyorsabb befejezéséhez és az egyes alkatrészek egységköltségének csökkenéséhez, így erősíti a létesítmény versenyképességét a szerződéses gyártási piacokon.
A megfelelő nagyteljesítményű konfiguráció kiválasztása
A teljesítmény igazítása az alkalmazáshoz
A fém lézeres vágógép megfelelő teljesítményszintjének kiválasztása a gyártóüzem rendelési struktúrájában domináló anyagtípusoktól és -vastagságoktól függ. Egy olyan gyártó, amely főként 10 mm-nél vékonyabb lemezfémet dolgoz fel, talán elégségesnek találja a 6 kW-os vagy 8 kW-os fém lézeres vágógépet, míg egy olyan szerkezeti acél-feldolgozó, amely rendszeresen vastag lemezeket vág, inkább a 12–20 kW-os konfigurációból profitál. A teljesítmény túlméretezése – anélkül, hogy erre valóban szükség lenne – növeli a beszerzési költséget, míg a túl alacsony teljesítmény korlátozza a fém lézeres vágógép képességét, hogy az érkező összes feladatot feldolgozza.
A lézerforrás típusa is fontos szempont. A szálas lézer technológia uralkodó pozíciót foglal el a nagyteljesítményű fémmegmunkáló lézeres vágógépek telepítésében, mivel magas elektromos hatásfokkal, alacsony karbantartási igényekkel és kiváló sugárminőséggel rendelkezik nagy teljesítmény mellett. A szálas lézerrel működő fémmegmunkáló lézeres vágógép-rendszerek hatékonyan alakítják át az elektromos bemeneti energiát hasznosított vágási energiává, ami csökkenti az óránkénti üzemeltetési költséget, és meghosszabbítja a gép termelékeny üzemidejét a régebbi CO₂-alapú kialakításokhoz képest.
Platform méret és formátum szempontjai
Az ipari feldolgozáshoz tervezett fémmegmunkáló lézeres vágógépek általában nagyformátumú asztalon működnek, amelyek befogadnak szabványos lemezformátumokat, például 1500 mm × 3000 mm vagy 2000 mm × 6000 mm méretet. A nagyobb asztalformátumok lehetővé teszik, hogy a fémmegmunkáló lézeres vágógép egyetlen beállítással egész lemezeket dolgozzon fel, így elkerülhetők az újra pozicionálási késések. Azoknál a létesítményeknél, ahol szerkezeti profilokat vagy hosszú rudakat dolgoznak fel, a fémmegmunkáló lézeres vágógép kiterjesztett mozgásterjedelme nem opcionális frissítés, hanem gyakorlati szükséglet.
A fém lézeres vágógép kapus szerkezete és hajtásrendszere határozza meg a hosszú távú pontosságot és megbízhatóságot. Ipari szintű lineáris vezetékek, precíziós fogaskerék-hajtások és egy merev hegesztett váz biztosítja, hogy a fém lézeres vágógép folyamatos, nagy sebességű üzemelés mellett is következetesen működjön. Ezek a mechanikai tulajdonságok különböztetik meg a gyártási szintű gépeket a könnyebb terhelésre tervezett alternatívákhoz képest, és döntő szempontok a nagytermelési kapacitású létesítmények esetében a megfelelő berendezés kiválasztásakor.
GYIK
Milyen anyagokat tud feldolgozni egy fém lézeres vágógép?
Egy fém lézeres vágógép széles körű anyagokat tud feldolgozni, például szenes acélt, rozsdamentes acélt, alumíniumot, rezet, sárgarézt és cinkelt lemezt. A fém lézeres vágógép nagy teljesítményű konfigurációi különösen hatékonyak a fényvisszaverő fémek és a vastag lemezek vágására, amelyekhez tiszta vágáshoz fenntartott sugár intenzitás szükséges.
Hogyan befolyásolja a teljesítményszint a fém lézeres vágógép sebességét?
A nagyobb teljesítmény lehetővé teszi, hogy a fém lézeres vágógép gyorsabban mozogjon az anyagon, miközben megtartja a vágás minőségét. Adott anyagvastagságnál egy nagyobb teljesítményű fém lézeres vágógép jelentősen növeli a vágási sebességet, csökkentve az egyes alkatrészek gyártási ciklusidejét és javítva az összes termelési teljesítményt minden műszakban.
Megfelelő-e egy nagy teljesítményű fém lézeres vágógép a vékony lemezfémekhez?
Igen. Egy nagy teljesítményű fém lézeres vágógép hatékonyan feldolgozhatja a vékony lemezfémeket a vágási paraméterek – például a sebesség, a fókuszálási pozíció és a segédgáz nyomása – megfelelő beállításával. Ha a fém lézeres vágógépet a vékony anyagokhoz optimalizált beállításokkal üzemeltetjük, elkerülhető a lemez égése és torzulása, miközben továbbra is kihasználható a nagy teljesítmény által biztosított sebességelőny.